


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Comissionamento de máquinas para trabalhar madeira: lista de verificação de aceitação no local
Um início de produção bem-sucedido depende de mais do que instalar equipamentos. O comissionamento de máquinas para trabalhar madeira deve comprovar que a máquina pode ser operada com segurança, executa as tarefas acordadas em condições representativas e pode receber suporte após a saída da equipe do fornecedor. Uma máquina que funciona sem alarmes não está necessariamente pronta para a produção.
A aceitação no local deve, portanto, basear-se em resultados registrados em relação a critérios acordados — e não apenas em uma demonstração. A lista de verificação mais útil relaciona cada teste a um requisito, identifica quem o acompanhará e especifica o que acontecerá se o resultado estiver fora da tolerância.
Defina os limites da aceitação antes de iniciar os testes
O teste de aceitação no local (SAT) verifica o equipamento instalado no ambiente em que será utilizado. Ele é distinto do teste de aceitação de fábrica (FAT), que verifica o equipamento antes do envio. Os resultados do FAT são referências valiosas, mas não comprovam que o transporte, a instalação, as utilidades do local, a extração ou a integração com equipamentos adjacentes estejam corretos.
Antes de agendar o teste, reúna um conjunto controlado de documentos: o contrato de compra, a especificação técnica, o layout aprovado, o manual da máquina, os requisitos de conexão elétrica e pneumática, a avaliação de riscos, os registros do FAT, se disponíveis, e quaisquer alterações acordadas. Verifique se os documentos descrevem o equipamento efetivamente entregue, incluindo dispositivos opcionais e software de controle.
O protocolo de aceitação deve identificar:
- Escopo: Máquinas individuais, transportadores, conexões de extração, interfaces de software e outros equipamentos incluídos no teste.
- Responsabilidades: Quem fornecerá as utilidades, a madeira ou os painéis, as ferramentas, os adesivos, os instrumentos de medição, os operadores e a supervisão do teste.
- Critérios: Qualidade exigida, capacidade, funções de segurança, condições de operação e método de medição de cada resultado.
- Sequência dos testes: Pré-requisitos, verificações de máquinas individuais, operação integrada e qualquer ciclo de produção necessário.
- Regras de decisão: Quais defeitos impedem a operação ou a aceitação, quais podem permanecer pendentes e quem tem autoridade para aprovar exceções.
Uma declaração como “a máquina funciona corretamente” é ampla demais para resolver uma disputa. Para uma linha de processamento de painéis, o protocolo deve especificar o material, as dimensões, a produção pretendida, o método de inspeção, o tamanho da amostra e o desvio permitido. Se um valor de capacidade depender do carregamento automático, do fluxo total de extração ou de um tamanho específico de painel, essas condições devem constar no registro do teste.
Confirme que o local está pronto para a energização
O tempo de comissionamento é facilmente desperdiçado quando a máquina está instalada mecanicamente, mas os sistemas de apoio ainda não estão completos. Registre a prontidão antes de a equipe de comissionamento do fornecedor iniciar os testes com a máquina energizada.
- Localização e instalação mecânica: Verifique o layout, as rotas de acesso, as fundações, a ancoragem, o nivelamento, as travas de transporte e as folgas para movimentação de materiais e manutenção, conforme os documentos de instalação aprovados.
- Alimentação elétrica: Confirme a tensão, a frequência, os dispositivos de proteção, o aterramento, as conexões dos cabos e a capacidade disponível da alimentação conforme a documentação da máquina. Os trabalhos elétricos e as verificações devem ser realizados por profissionais autorizados e qualificados.
- Ar comprimido e sistemas hidráulicos: Verifique as condições de alimentação exigidas, as conexões, os níveis de fluido e se a instalação está livre de vazamentos. Não presuma que um valor de pressão de operação hidráulica também seja a pressão de alimentação de ar exigida pela instalação.
- Extração de pó e cavacos: Verifique as conexões dos dutos, a direção do fluxo de ar, os dispositivos de isolamento quando especificados e a prontidão do sistema de extração com a máquina em funcionamento. A simples instalação de um duto não comprova uma captação adequada.
- Fluxo de materiais: Confirme as alturas de entrada e saída, as interfaces dos transportadores, o espaço de armazenamento e o acesso seguro para remover obstruções e peças acabadas.
- Condições ambientais: Verifique a temperatura, a umidade, a iluminação e as condições do piso em relação aos requisitos do equipamento e do processo. As condições do material também devem ser adequadas para o teste planejado.
Qualquer configuração temporária utilizada durante o comissionamento deve ser claramente identificada. Por exemplo, uma conexão temporária de extração pode permitir uma verificação limitada, mas o resultado não comprova o desempenho na configuração permanente de produção. Defina o que deverá ser repetido após a instalação do sistema permanente.
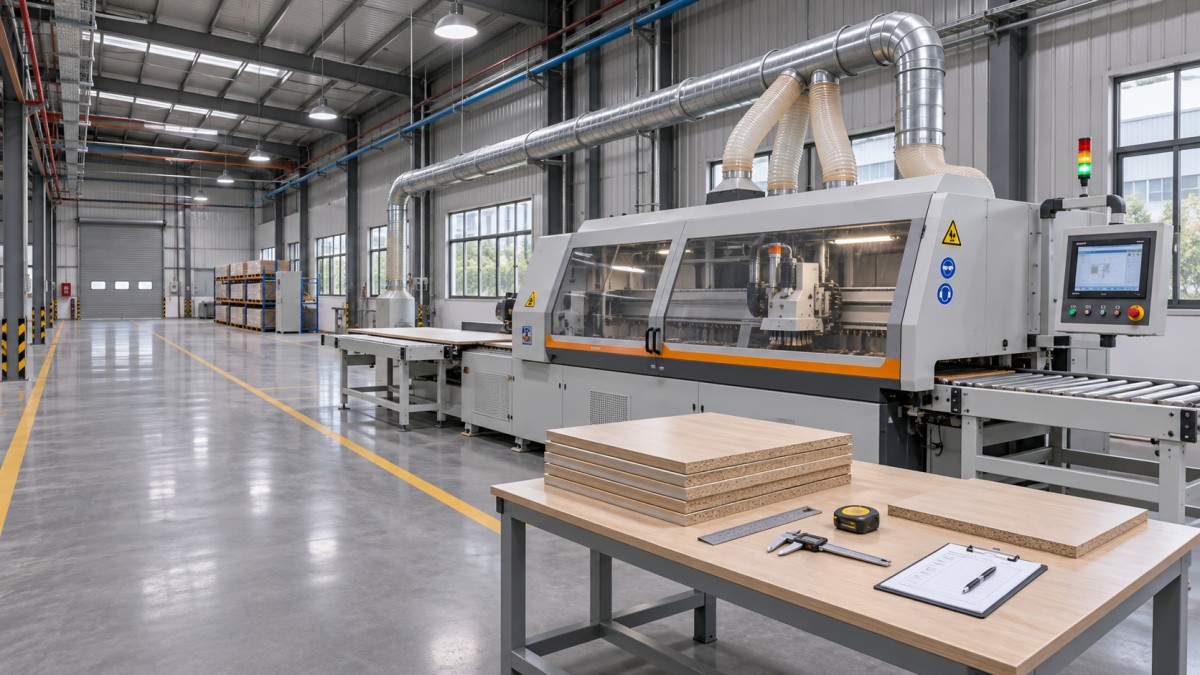
Teste as funções de segurança antes dos ensaios de produção
As verificações de segurança devem ser realizadas de acordo com os requisitos locais aplicáveis, a documentação da máquina e a avaliação de riscos aprovada para o projeto. A lista de verificação deve identificar cada função pertinente e a resposta esperada; uma única marca ao lado de “segurança OK” não é suficiente.
- Inspecione as proteções fixas e móveis para verificar se foram instaladas corretamente, estão firmemente fixadas e impedem o acesso a partes móveis perigosas.
- Teste cada dispositivo de parada de emergência e confirme a resposta dos equipamentos afetados, incluindo os transportadores conectados quando o projeto assim exigir.
- Verifique os intertravamentos das proteções e quaisquer condições associadas à reinicialização, seguindo o procedimento de teste aprovado. Nunca desative um intertravamento para aprovar um teste de produção.
- Confirme se a parada normal, o isolamento e a prevenção de reinicialização inesperada funcionam conforme especificado. Identifique os pontos de isolamento de energia elétrica, pneumática, hidráulica e armazenada.
- Verifique as etiquetas de advertência, a identificação dos controles, as instruções de operação e a visibilidade da área de trabalho.
- Verifique se existem procedimentos seguros para trocar lâminas ou fresas, remover obstruções, limpar e realizar a manutenção.
Os testes devem comprovar não apenas que um dispositivo de segurança responde, mas também o que é interrompido, se há movimento perigoso ou pressão residual e quais ações deliberadas são necessárias para reiniciar. Quando as máquinas estiverem integradas em uma linha, inclua testes das interfaces: de acordo com o projeto de segurança documentado, uma parada de emergência em uma seção pode precisar afetar equipamentos a montante ou a jusante.
Registre o dispositivo testado, o método de teste, a resposta observada e o resultado. Se uma função de segurança exigida falhar, interrompa o teste afetado e corrija o defeito antes de prosseguir. Atingir uma meta de produção não compensa uma falha de segurança não resolvida.
Comprove a operação com peças de trabalho representativas
O funcionamento a seco pode revelar movimentos anormais, falhas de controle e problemas de interface sem consumir material de produção. Ele deve abranger a inicialização, a parada normal, o sentido de rotação quando aplicável, os limites de deslocamento, as mudanças de velocidade, o posicionamento e a comunicação entre máquinas conectadas. Verifique se há vibrações, ruídos, vazamentos e superaquecimento incomuns, conforme as instruções do fabricante.
Passe aos testes com carga somente depois de concluir as verificações pertinentes de segurança e instalação. Use peças de trabalho que representem a aplicação acordada, em vez de selecionar apenas o material mais fácil de processar. Dependendo da máquina, registre a espécie ou o tipo de painel, as dimensões, a umidade quando pertinente, as ferramentas, a velocidade de avanço, o tipo de adesivo e as condições de aplicação, além dos parâmetros de operação. Esses detalhes ajudam a diagnosticar um teste malsucedido e a repetir um teste bem-sucedido.
As verificações de qualidade devem corresponder ao processo
Uma serra, uma coladeira de bordas, uma lixadeira e uma prensa de painéis não geram as mesmas evidências de aceitação. Escolha medições relacionadas à operação realizada:
- Corte e dimensionamento: Meça as dimensões, o esquadro e as condições das bordas usando o método e o plano de amostragem acordados.
- Usinagem: Verifique a posição e a profundidade dos recursos usinados, o encaixe e as condições da superfície conforme o desenho ou a amostra aprovada.
- Lixamento: Avalie a uniformidade da superfície e as dimensões da peça com a sequência de abrasivos e o material especificados.
- Colagem e prensagem: Verifique as dimensões do painel, o alinhamento, a planicidade da superfície, o aspecto das juntas e qualquer avaliação de aderência especificada para o processo. Deixe o adesivo nas condições e pelo tempo necessários antes de avaliar a aderência.
Defina os instrumentos e os pontos de referência antes de coletar os resultados. A planicidade de um painel, por exemplo, depende de onde e como é medida e das condições da madeira. Uma avaliação visual sem critérios definidos é difícil de utilizar como critério contratual de aceitação.
Em uma aplicação hidráulica de composição de painéis, aCompositora Hidráulica de Painéis com Prendedores demonstra por que a capacidade da máquina deve ser diferenciada das condições do teste. A especificação fornecida indica comprimento máximo de processamento de 2,500 mm, largura máxima de 1,250 mm e faixa de espessura de 10–90 mm. As configurações MJ2500-6, MJ2500-8 e MJ2500-20 têm quantidades diferentes de seções. O registro de aceitação deve identificar a configuração encomendada e o tamanho do painel efetivamente testado; uma operação bem-sucedida em um tamanho não comprova o desempenho em toda a faixa especificada.
Para esse tipo de teste, documente a preparação das tiras, o adesivo, os ajustes de prensagem, o tempo de prensagem e o momento da inspeção. Verifique o painel entregue em relação aos critérios acordados, em vez de considerar apenas a pressão dos prendedores como comprovação da qualidade da colagem. Confirme os ajustes aplicáveis e as unidades de pressão na documentação da máquina antes do teste.
Meça a produtividade no limite acordado
As alegações de capacidade precisam ter pontos de início e término definidos. Especifique se a contagem inclui carregamento, posicionamento, usinagem, descarregamento, movimentação entre máquinas e verificações previstas. Registre tanto o número de peças conformes produzidas quanto as rejeições, as interrupções e suas causas.
Uma demonstração curta pode confirmar que um ciclo funciona, mas fornece evidências limitadas sobre a operação contínua. O ciclo de produção acordado deve ser suficientemente longo para abranger o carregamento, o descarregamento e os ciclos recorrentes normais da máquina. Se o contrato exigir um teste mais longo de confiabilidade ou disponibilidade, defina sua duração, a classificação do tempo de inatividade e o tratamento de interrupções causadas pelo operador ou pelas utilidades antes de iniciá-lo.
Não atribua todas as falhas de produção à máquina sem analisar os limites do teste. Extração restrita, dimensões inconsistentes das peças, um transportador a montante incompleto ou pessoal insuficiente podem afetar a produção. Da mesma forma, uma linha não deve ser aceita com base no tempo de ciclo de uma máquina individual se o requisito contratual se referir à produção de peças acabadas da linha integrada.
Transforme as observações em uma lista de pendências controlada
Nem todos os itens pendentes têm as mesmas consequências. Uma etiqueta não essencial ausente, um sensor de posição impreciso e um intertravamento de proteção com falha não devem ser tratados como defeitos equivalentes. O protocolo de aceitação deve definir previamente as categorias e as autoridades de aprovação, inclusive quais problemas impedem a energização, a produção ou a aceitação final.
Cada item da lista de pendências deve incluir o identificador do equipamento, a descrição, a localização, as evidências de apoio, o impacto operacional ou de segurança, a parte responsável, a ação corretiva, o prazo previsto e o novo teste exigido. Mantenha visível a constatação original quando um item for encerrado e anexe o resultado do novo teste, em vez de simplesmente alterar o status.
Se um item não impeditivo permanecer pendente, registre qualquer restrição operacional e quem a aceita. Uma solução provisória deve ter um responsável e uma data de expiração ou revisão. Se a posição contratual não estiver clara, não permita que uma “aceitação condicional” informal apague a distinção entre equipamento disponibilizado para uso limitado e aceitação final conforme o contrato.
Conclua a transferência com evidências, não apenas assinaturas
O pacote de transferência deve permitir que a equipe do local opere, mantenha, isole e diagnostique a configuração instalada. Verifique se os documentos abaixo estão completos e na versão correta:
- Instruções de operação, manutenção e segurança no idioma exigido pelo projeto e pelas normas aplicáveis.
- Diagramas elétricos, esquemas pneumáticos e hidráulicos, listas de equipamentos e cópias de segurança de software ou parâmetros relevantes, conforme acordado em contrato.
- Registros de inspeção e teste, incluindo listas de verificação preenchidas, resultados medidos, desvios e evidências de novos testes.
- Requisitos de lubrificação, cronogramas de manutenção, peças sobressalentes recomendadas e identificação de componentes sujeitos a desgaste.
- Registros de treinamento sobre operação normal, isolamento, manutenção de rotina, resposta a falhas e procedimentos de escalonamento.
- A lista final de pendências, as responsabilidades atribuídas, os termos da garantia e a data ou o evento acordado que dá início ao período de garantia.
Confirme que o treinamento foi realizado no equipamento entregue e que as pessoas designadas conseguem localizar as instruções e os pontos de isolamento. A presença, por si só, não comprova que um operador consiga retomar com segurança um ciclo interrompido ou que a equipe de manutenção consiga identificar um componente de substituição.
O registro de aceitação final deve especificar com precisão o que foi testado, o que foi aprovado, o que permanece pendente e quais documentos compõem o pacote de transferência. Se um teste tiver sido adiado porque uma utilidade permanente ou uma máquina a montante não estava disponível, registre-o como teste pendente, com um responsável e a condição para sua conclusão. Isso mantém um caminho claro para a aceitação final sem apresentar como totalmente comprovado um sistema de produção incompleto.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.