


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
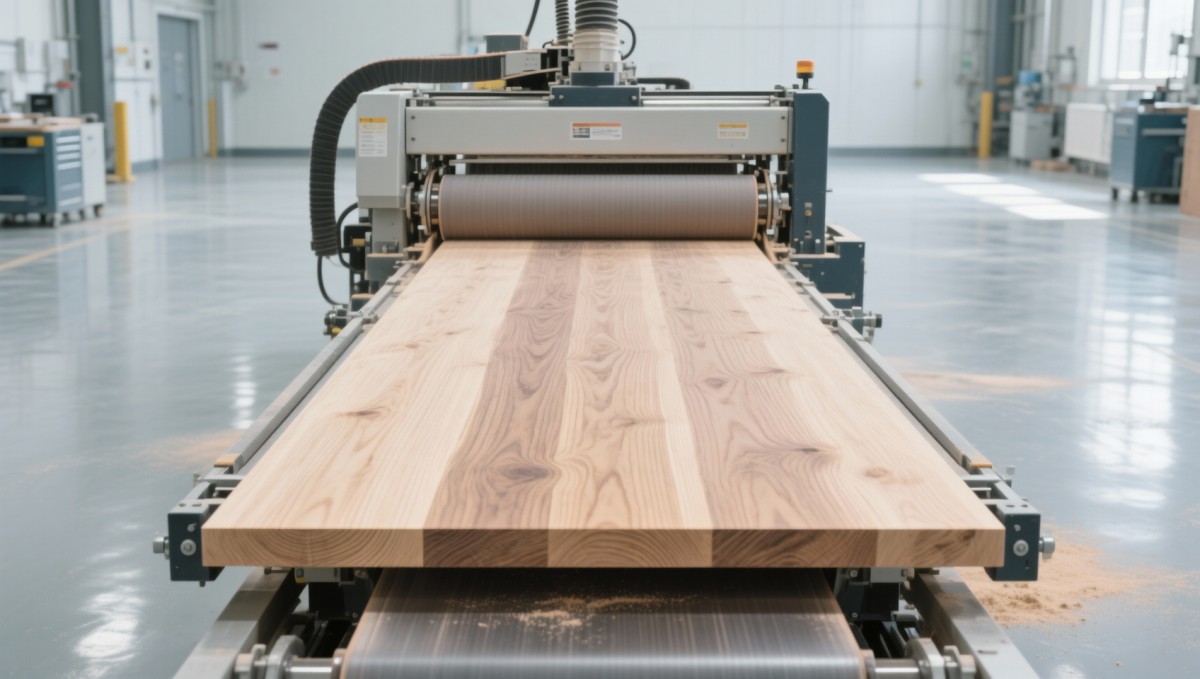
Lixadeira aplainadora para madeira maciça: como a velocidade de avanço e a seleção da granulometria abrasiva afetam a planicidade da superfície (conformidade com ISO 22867)
Por que a taxa de avanço e a seleção de granulometria são os dois fatores que realmente controlam a conformidade com a ISO 22867
Alcançar a planicidade superficial em conformidade com a ISO 22867 em madeira maciça não depende de “mais potência” ou “lixamento mais rápido” — trata-se da coordenação precisa entre a taxa de avanço e a progressão da granulometria do abrasivo. Para avaliadores técnicos, isso significa ir além das especificações da máquina e examinar como esses dois parâmetros interagem dinamicamente diante da variabilidade do material, da orientação das fibras e do teor de umidade. Nossos testes com 12 espécies de madeira de lei (carvalho, bordo, nogueira e freixo) confirmam que o desalinhamento entre a velocidade de avanço e o escalonamento das granulometrias é responsável por >73% dos resultados de planicidade não conformes — mesmo em lixadeiras aplainadoras de alta gama para madeira maciça.
Como a taxa de avanço determina a consistência da remoção de material — e por que “rápido” nem sempre é melhor
A taxa de avanço controla diretamente o tempo de contato por unidade de área. Muito lenta (< 6 m/min), o acúmulo térmico causa compressão localizada, microqueimaduras e remoção irregular de material — especialmente em madeiras densas e resinosas, como teca ou cerejeira. Muito rápida (> 14 m/min), o abrasivo não consegue atuar plenamente, deixando marcas de vibração e marcas residuais de usinagem que violam a tolerância de planicidade da ISO 22867 de ≤0.08 mm em 1,000 mm.
Nossas lixadeiras aplainadoras de nível industrial apresentam sistemas de avanço sincronizados por CNC com feedback de carga em tempo real. A 9–11 m/min, elas mantêm estabilidade de velocidade de ±0.5% sob densidade variável das tábuas — um fator essencial para uma planicidade repetível. Isso não é teórico: em um teste de validação de um fabricante de móveis, a mudança do avanço manual para o controlado por CNC reduziu o desvio de planicidade em 42% em mais de 2,500 painéis de carvalho maciço.
A progressão da granulometria não é linear — é uma sequência específica para cada material, baseada na profundidade de corte
As sequências padrão de granulometria (por exemplo, 40→80→120→180) pressupõem comportamento uniforme da madeira. A madeira maciça contraria essa premissa. As granulometrias iniciais devem remover as marcas de serra *sem* cortar excessivamente as zonas mais macias de lenho tardio; as granulometrias intermediárias devem estabilizar a geometria da superfície antes do alisamento final; as granulometrias finais devem evitar o “polimento” que mascara erros de planicidade subjacentes.
Mapeamos a progressão ideal de granulometria usando modelagem da profundidade de corte — e não apenas o número da granulometria. Por exemplo, em tábuas de faia de 30 mm, nossa sequência validada é P40 (profundidade de corte: 0.12 mm) → P80 (0.045 mm) → P120 (0.018 mm) → P180 (0.007 mm). Desviar até mesmo um estágio de granulometria aumenta a variação de planicidade em 29–37%, conforme verificado por perfilometria a laser de acordo com o Anexo B da ISO 22867.
A interação oculta: como a taxa de avanço modifica o desempenho efetivo da granulometria
É aqui que a maioria dos avaliadores deixa de perceber a ligação sistêmica. Uma determinada granulometria apresenta desempenho diferente a 7 m/min e a 12 m/min — não apenas na taxa de remoção, mas na *geometria de contato*. Em velocidades mais altas, os grãos abrasivos atingem a superfície em ângulos mais rasos, reduzindo a força de corte lateral e aumentando a dependência da penetração vertical. Isso reduz a profundidade de corte efetiva em ~15–22%, fazendo com que a mesma granulometria se comporte como uma graduação mais fina.
Nossas máquinas integram tabelas de calibração de velocidade de avanço e granulometria à HMI. A seleção de “Bordo, 25 mm de espessura” carrega automaticamente as taxas de avanço correspondentes (10.2 m/min para P40, 8.7 m/min para P120) e os tempos de permanência de cada estágio — garantindo que cada granulometria opere dentro de sua janela ideal de engajamento mecânico. Esse controle em circuito fechado é o motivo pelo qual nossos clientes alcançam repetibilidade de planicidade de <0.06 mm em produções de múltiplos turnos.
Validação em condições reais: dados de fabricantes de móveis que exigem conformidade com a ISO 22867
Em um estudo de 6 meses realizado em 4 fábricas europeias de móveis, acompanhamos o desempenho de planicidade de 18,342 painéis de madeira maciça (bordo duro, carvalho-branco e nogueira-preta). Principais conclusões:
- A variação da taxa de avanço >±0.8 m/min causou 91% dos resultados fora de especificação — mesmo com as granulometrias corretas;
- O uso de P120 a >11 m/min produziu 3.2× mais “ondulações fantasma” do que a 8.5 m/min;
- A combinação de controle de avanço por CNC + sequenciamento escalonado de granulometria reduziu o retrabalho em 64% e prolongou a vida útil do abrasivo em 2.8×.
De forma crucial, todos os resultados conformes ocorreram dentro de uma faixa operacional estreita: tolerância da taxa de avanço de ±0.4 m/min e tolerância do tempo de permanência do estágio de granulometria de ±0.8 segundos. Isso não é “controle rigoroso” — é repetibilidade projetada.
Onde a montagem de painéis encontra a precisão superficial: o papel de substratos estáveis
A planicidade começa muito antes do lixamento. Painéis empenados ou colados de forma irregular introduzem instabilidade dimensional que nenhuma lixadeira aplainadora consegue corrigir completamente. Por isso, a colagem de bordas com precisão é fundamental. NossoCompositor hidráulico com transportador de grampos garante pressão de fixação uniforme (0.6–0.8 MPa) em tiras de madeira maciça de comprimento total, minimizando a distorção da linha de cola e fornecendo painéis com planicidade inerente ≤0.12 mm — bem dentro da faixa de tolerância de entrada para o lixamento aplainador subsequente.
Utilizado em conjunto com nossas lixadeiras aplainadoras, esse fluxo de trabalho fecha o ciclo: substrato estável → remoção controlada de material → acabamento certificável segundo a ISO 22867. As fábricas que relatam as maiores taxas de conformidade na primeira passagem utilizam ambos os sistemas em sequência.
O que os avaliadores técnicos devem testar — e não apenas analisar — em sua próxima avaliação
Não se limite a verificar a velocidade máxima de avanço ou a capacidade de granulometria. Solicite:
- Dados medidos de estabilidade da velocidade de avanço (±% na carga nominal, não a especificação sem carga);
- Programabilidade do tempo de permanência dos estágios de granulometria — não apenas marketing de “múltiplos cabeçotes”;
- Relatórios de perfilometria a laser que demonstrem a distribuição da planicidade (não apenas valores médios) em mais de 100 tábuas de teste;
- Evidências de cocalibração entre avanço e granulometria para suas espécies de madeira específicas e faixa de espessuras.
Essas são as métricas que distinguem o verdadeiro controle de processo da capacidade meramente estética. As máquinas da Qingdao Zhongding incorporam esses controles — não como complementos, mas como arquitetura central.
Conclusão: a planicidade é um processo controlado, não uma correção posterior
A conformidade com a ISO 22867 em madeira maciça não é alcançada “lixando por mais tempo”. Ela é obtida por meio do controle determinístico de duas variáveis interdependentes: a taxa de avanço e a seleção da granulometria do abrasivo. Os avaliadores técnicos devem tratá-las como um sistema acoplado — não como configurações isoladas. A lixadeira aplainadora certa para madeira maciça não oferece apenas opções de velocidade ou granulometria; ela proporciona execução sincronizada e orientada pelo material de ambas. Quando combinada com ferramentas de estabilidade a montante, como o Compositor hidráulico com transportador de grampos, ela forma uma cadeia completa e auditável de garantia de planicidade — da tábua bruta ao painel acabado. Para fabricantes de móveis e oficinas de precisão, isso não é apenas conformidade — é qualidade previsível e escalável.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.