


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
O que causa marcas de queimadura em uma serra circular de corte longitudinal para madeira dura?
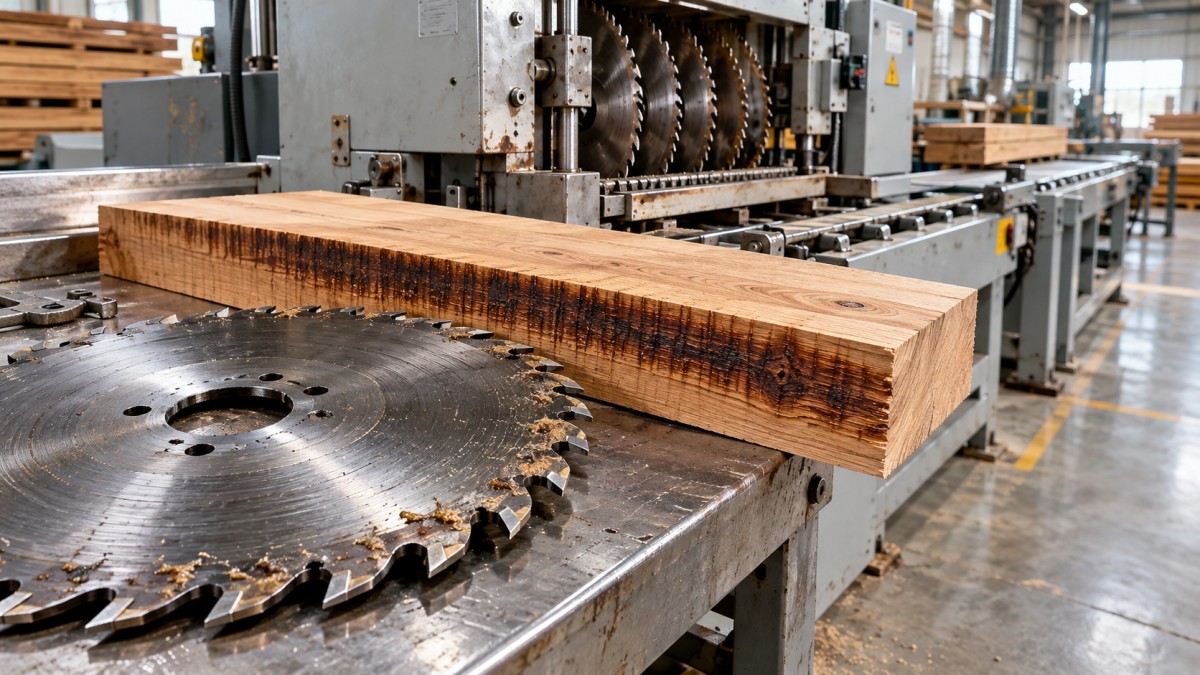
Estrias escuras na borda de madeira maciça recém-serrada geralmente indicam que a lâmina está gerando mais calor do que o corte consegue dissipar. Em uma serra de lâmina única para refilo de madeira maciça, as principais causas são dentes cegos ou cobertos de resina, uma lâmina inadequada, avanço muito lento ou irregular e problemas de alinhamento que fazem a lâmina roçar na superfície cortada. As tensões internas da madeira também podem fechar a linha de corte e prender a lâmina.
O padrão ajuda a identificar a causa. Queimaduras em quase todas as tábuas apontam para a ferramenta ou para o ajuste da máquina; uma mancha escura onde o avanço hesita sugere tempo de contato excessivo. Queimaduras que aparecem apenas em determinadas tábuas podem estar relacionadas a tensões, deformações ou variações de umidade. Essas marcas exigem lixamento ou usinagem, mas também podem alertar para travamento, avanço instável ou uma falha incipiente no equipamento.
Analise o padrão de queimadura antes de alterar os ajustes
Guarde uma tábua reprovada e marque a direção de avanço, a face de referência e a borda queimada. Compare-a com outras peças do mesmo lote. Anote se o problema começou após a troca da lâmina, a mudança de material ou um ajuste do avanço. Essas informações são mais úteis do que alterar vários ajustes ao mesmo tempo.
Esses padrões são indícios, não provas. Uma lâmina cega pode agravar um problema de avanço, enquanto o desalinhamento pode causar tanto queimaduras quanto acúmulo de resina. Interrompa o corte se a peça ficar presa, o avanço se tornar instável, houver fumaça ou surgir vibração anormal. Não continue produzindo peças descartáveis para confirmar uma falha suspeita.
Tome precauções antes de tocar no sistema de corte
Siga o procedimento de desligamento e bloqueio da máquina antes de acessar a lâmina, o mecanismo de avanço, os dispositivos de pressão ou os dutos de extração. Isole a alimentação elétrica e qualquer energia pneumática ou hidráulica, conforme necessário, e confirme que o equipamento está em condição segura. Uma lâmina parada não significa que a máquina não possa voltar a funcionar.
Mantenha as proteções e os dispositivos antirrecuo instalados e funcionais durante a operação. Nunca coloque a mão na área de corte para verificar a temperatura, desobstruir um encravamento ou guiar uma tábua difícil. Remova peças presas somente conforme o procedimento do fabricante. As medições e os ajustes de alinhamento devem ser realizados por pessoal treinado, usando as referências e tolerâncias especificadas para a máquina.
Comece pela lâmina: acúmulo de resíduos, estado do fio e especificação
O acúmulo de resina pode fazer uma lâmina utilizável cortar como se estivesse cega
Resina e pó compactado acumulam-se nas faces dos dentes, nos espaços entre os dentes e nas superfícies da lâmina. Esses depósitos aumentam o atrito e dificultam a evacuação dos cavacos. O calor pode favorecer ainda mais o acúmulo, fazendo com que uma lâmina que inicialmente corta bem comece a deixar bordas mais escuras à medida que a produção avança.
Com a lâmina removida em segurança, inspecione-a sob boa iluminação. Procure depósitos perto das arestas de corte e material compactado entre os dentes. Limpe-a com um produto e um método aprovados para a lâmina, incluindo qualquer revestimento e a brasagem dos insertos de metal duro. Evite raspar com força ou usar produtos químicos não aprovados que possam danificar a ferramenta.
A limpeza é uma etapa de diagnóstico útil, mas não restaura um fio de corte arredondado. Se as queimaduras persistirem após a limpeza adequada, verifique a afiação e o ajuste, em vez de repetir a limpeza.
Dentes cegos ou danificados aumentam o calor no corte
Um fio desgastado comprime e roça na madeira em vez de cortá-la de forma limpa. Outros sinais incluem maior resistência ao corte, aumento da carga do motor, bordas desfiadas ou alteração no ruído do corte. Insertos de metal duro ausentes ou lascados podem produzir um corte irregular e exigem atenção imediata.
Envie ferramentas suspeitas para inspeção e afiação profissional. Não avalie o estado apenas pela aparência pontiaguda do dente: o desgaste do fio de corte pode ser difícil de perceber sem ampliação. Trincas, brasagem danificada ou um disco deformado exigem a retirada de serviço e avaliação especializada.
Uma lâmina que encaixa no eixo ainda pode ser inadequada para o trabalho
O refilo de madeira maciça exige geometria dos dentes, capacidade dos espaços entre dentes, largura de corte e rigidez do disco adequadas à espessura do material e à máquina. Uma lâmina de acabamento com muitos dentes pode não ter espaço suficiente para os cavacos em um corte de refilo exigente, gerando calor mesmo quando está afiada.
Use as recomendações dos fabricantes da serra e da ferramenta para adequar a lâmina a:
- Espécie e faixa de espessura da madeira maciça.
- Diâmetro, furo, velocidade nominal e sentido de rotação permitidos.
- Faixa de avanço, potência do eixo e sistema de montagem da máquina.
- Qualquer divisor ou cutelo separador instalado, cuja espessura deve ser compatível com o disco e a largura de corte da lâmina.
Uma largura de corte reduzida não é, por si só, uma solução para queimaduras. A menor resistência ao corte pode ajudar em algumas aplicações, mas a rigidez insuficiente do disco pode permitir que ele se desvie. Ajuste a projeção da lâmina de acordo com as instruções da máquina e da lâmina, em vez de aplicar uma regra universal de altura.
Verifique o avanço real, não apenas a velocidade indicada
Um avanço lento pode causar queimaduras porque os dentes entram repetidamente em contato com cada parte da madeira, removendo pouco material por dente. No extremo oposto, um avanço excessivo pode sobrecarregar o corte, compactar os espaços entre dentes, desviar a lâmina ou exigir demais do sistema de acionamento. A faixa operacional adequada depende da geometria da lâmina, da velocidade do eixo, da espessura da peça, da espécie de madeira e da capacidade da máquina.
Não responda simplesmente aumentando o controle de avanço. Primeiro, confirme que a lâmina está limpa, afiada e adequada. Em seguida, use a faixa operacional aprovada e faça ajustes controlados em peças representativas, observando a qualidade das bordas, a estabilidade do avanço e os indicadores de carga da máquina.
Em uma serra de refilo com avanço motorizado, a velocidade selecionada pode diferir do deslocamento real da tábua. Uma corrente ou rolos de avanço patinando, superfícies de contato contaminadas, ajustes de pressão incorretos ou apoio inadequado da peça podem causar hesitação enquanto o acionamento continua funcionando. Portanto, queimaduras localizadas podem indicar um problema no sistema de avanço, e não na seleção da velocidade.
Inspecione os componentes de avanço e os dispositivos de pressão com a máquina isolada, seguindo as instruções de manutenção. Pressão excessiva pode gerar arrasto; pressão insuficiente pode permitir patinagem ou deslocamento lateral. Não compense componentes desgastados aumentando a pressão além da especificação. Tábuas longas ou pesadas também precisam de apoio de entrada e saída aprovado, para que o peso não prejudique o deslocamento correto.
Quando a lâmina roça depois da passagem dos dentes
Os dentes de corte criam uma folga para o disco da lâmina. Se a trajetória da peça e o plano de corte não estiverem corretamente alinhados, ou se a lâmina se deslocar lateralmente, o disco ou os dentes traseiros podem roçar na borda recém-cortada. Isso costuma provocar queimaduras persistentes que não desaparecem após a afiação.
As verificações pertinentes incluem a trajetória de avanço, o alinhamento da guia ou do batente, quando instalados, o estado do eixo, o empeno da lâmina e a posição de qualquer divisor ou cutelo separador. Use o método de alinhamento especificado pelo fabricante do equipamento; recomendações genéricas para ajustar o ângulo do batente de serras de bancada podem não ser adequadas para uma máquina industrial com avanço por corrente.
A montagem da lâmina merece atenção quando o problema começa logo após uma troca. Resíduos, resina ou danos nas superfícies de assentamento do eixo e dos flanges podem impedir o encaixe correto. Uma fixação incorreta também pode afetar a precisão de funcionamento. Limpe e monte essas peças somente conforme as instruções, usando o método de aperto especificado.
Se uma lâmina recém-afiada continua causando queimaduras de forma consistente, é preciso medir, não continuar aumentando o avanço. O pessoal de manutenção qualificado deve distinguir o empeno da lâmina de falhas no eixo ou nos flanges. As medições devem ser feitas com a máquina devidamente isolada; nunca aproxime um relógio comparador ou um ponteiro improvisado de uma lâmina em funcionamento.
Algumas tábuas fecham a linha de corte em torno da lâmina
A madeira maciça pode conter tensões de crescimento ou de secagem que são liberadas durante o refilo. As duas partes podem se mover para dentro e prender a lâmina, mesmo quando a ferramenta e o alinhamento estão corretos. Peças arqueadas ou torcidas podem causar um sintoma semelhante ao alterar o contato com o sistema de avanço.
Suspeite de uma causa relacionada ao material quando as queimaduras forem intermitentes, as tiras recém-cortadas se curvarem ou determinadas tábuas ficarem presas enquanto peças retas comparáveis forem cortadas normalmente. Esses indícios, por si sós, não confirmam um diagnóstico de umidade. Um medidor de umidade pode ajudar a identificar variações, mas é preciso considerar as configurações para a espécie, a profundidade da medição e as limitações do instrumento.
Separe o material suspeito em vez de forçá-lo a passar pela máquina. Revise a preparação da madeira, a condição de umidade, o apoio e a sequência de refilo aprovada. Alguns materiais podem exigir uma tolerância de usinagem revisada ou um processo em etapas, definido pelo responsável técnico da oficina. Peças muito deformadas ou instáveis podem ser inadequadas para esse ajuste.
Quando a máquina usar um divisor ou cutelo separador, verifique seu estado, sua compatibilidade e seu alinhamento. Esses dispositivos ajudam a controlar o fechamento da linha de corte, mas não eliminam as tensões internas. Nunca remova um dispositivo de proteção para fazer uma tábua difícil passar.
Verifique a correção sem ocultar a falha original
Depois de corrigir a causa provável, faça um teste controlado em vez de retomar um lote inteiro. Escolha material reto e representativo da produção, com espécie, espessura e preparação comparáveis. Reinstale todas as proteções e os dispositivos de segurança antes de operar a máquina.
- Registre a condição inicial. Anote a especificação e o estado da lâmina, o material, o ajuste de avanço e a localização das queimaduras.
- Altere uma variável pertinente. Limpar a lâmina ou corrigir uma falha confirmada no avanço fornece um resultado mais claro do que alterar vários ajustes sem relação entre si.
- Inspecione a peça de trabalho parada e removida com segurança. Verifique a descoloração, a rugosidade, as marcas de ondulação e as variações ao longo da borda. Observe a carga da máquina e o comportamento do avanço a partir da posição normal de operação.
- Confirme o resultado em peças representativas. Uma única tábua sem queimaduras não comprova que uma falha que afeta apenas determinadas peças foi corrigida.
Verifique também o desempenho da extração durante esse trabalho. Dutos obstruídos ou a remoção inadequada de cavacos podem agravar o recorte e o aquecimento, embora a extração, por si só, não corrija dentes cegos ou desalinhamento. Desobstrua os dutos somente após realizar o procedimento de isolamento exigido.
Acione a equipe de manutenção ou o fornecedor da ferramenta quando as queimaduras persistirem apesar do uso de ferramentas afiadas e adequadas e de um avanço estável, especialmente se vierem acompanhadas de empeno, vibração, ruído anormal do eixo ou marcas recorrentes em um só lado. Forneça as amostras identificadas e as anotações de operação. Esses detalhes ajudam a distinguir um problema na ferramenta de uma falha na trajetória de avanço ou no eixo, sem depender de ajustes repetidos por tentativa e erro.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.