


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Soluções personalizadas para marcenaria: o que incluir no briefing do seu projeto
Uma cotação de equipamentos para marcenaria pode parecer completa e ainda deixar sem resposta as perguntas mais importantes. A máquina proposta consegue processar seu componente mais longo com o acabamento exigido? Os operadores conseguem alternar entre famílias de produtos sem perder a tarde? O equipamento caberá na oficina quando forem consideradas as áreas de carregamento e a extração de pó?
Para gerentes de projeto que buscamsoluções personalizadas para marcenaria, o briefing do projeto é onde essas perguntas se transformam em requisitos mensuráveis. Ele conecta as metas de produção às especificações das peças, à seleção de máquinas, às condições da fábrica e aos critérios de aceitação. Um briefing útil não precisa especificar cada detalhe de engenharia. Precisa fornecer ao seu parceiro de equipamentos informações suficientes para propor um processo viável — e deixar claras quaisquer premissas restantes antes de você assumir um compromisso.
Comece pelo problema de produção, não por uma lista de máquinas a comprar
“Precisamos de uma máquina CNC para marcenaria” é uma solicitação de compra, ainda não um briefing de projeto. Explique o que o investimento precisa mudar: talvez perfis inconsistentes estejam causando problemas de montagem, o torneamento manual esteja limitando a produção ou as frequentes mudanças de produto estejam consumindo mão de obra especializada.
Descreva o processo atual, desde a entrada da matéria-prima até o componente acabado. Identifique onde ocorrem filas, retrabalho, danos durante o manuseio ou resultados dependentes do operador. Se a verdadeira restrição estiver no lixamento, e não na usinagem, comprar uma máquina de corte mais rápida pode simplesmente transferir a fila para a etapa seguinte.
Mantenha curta a declaração inicial do projeto, mas inclua:
- Escopo dos produtos: as famílias de componentes e os usos finais abrangidos pelo investimento.
- Problema operacional: o gargalo ou problema de qualidade que precisa ser resolvido.
- Resultado esperado: melhorias mensuráveis em produção, qualidade, mão de obra ou tempo de troca.
- Limites do projeto: se o fornecedor será responsável por uma máquina, uma célula de produção ou um fluxo de trabalho mais amplo.
Separe os requisitos confirmados das metas futuras. Produzir pés para móveis hoje e acomodar colunas de madeira mais longas no futuro são objetivos relacionados, mas podem exigir configurações de equipamento e compromissos de espaço diferentes.
Prepare um conjunto de informações sobre as peças que os fornecedores possam avaliar
A adequação da máquina depende das peças reais, não apenas da categoria do produto. “Componentes de escada” pode significar fusos torneados simples ou peças complexas que exigem operações adicionais. Forneça desenhos representativos, fotografias e, quando possível, amostras físicas.
Defina os limites dimensionais de fabricação
Informe as dimensões mínimas e máximas da peça acabada, além das dimensões do bloco bruto recebido. Inclua margens para fixação, variações do material bruto e quaisquer características que limitem o suporte da peça. O componente acabado mais longo não é necessariamente o bloco bruto mais longo que a máquina precisa acomodar.
Uma matriz compacta de peças facilita a avaliação da produção de diferentes produtos:
Explique o que significa “qualidade aceitável”
Especifique as tolerâncias quando afetarem o encaixe, a função ou a aparência. Uma interface de união pode exigir um controle mais rigoroso do que uma seção decorativa que será lixada. Indique as dimensões críticas em revisões controladas do desenho, em vez de confiar em declarações genéricas como “alta precisão”.
A qualidade da superfície também precisa de contexto. Informe se os componentes seguem diretamente para o acabamento, recebem um lixamento leve ou passam por uma modelagem secundária substancial. Amostras aprovadas podem ajudar a comunicar os níveis aceitáveis de arrancamento de fibras, marcas de ferramenta e transições de perfil quando apenas as palavras forem ambíguas.
A movimentação da madeira dificulta a inspeção. Registre a condição de umidade pretendida e o momento da medição, para que as variações de usinagem não sejam confundidas com alterações dimensionais após o armazenamento.
Transforme as metas de produção em requisitos de capacidade realistas
Uma velocidade máxima de avanço não informa quantas peças aprovadas serão produzidas em um turno. O carregamento, a fixação do bloco bruto, os movimentos da ferramenta, a descarga, a inspeção e as interrupções de rotina afetam a capacidade real.
Forneça aos fornecedores um calendário de produção: turnos por dia, horas disponíveis, mix de produtos esperado e tamanhos típicos de lote. Peça que diferenciem o tempo de corte do tempo total de ciclo e expliquem as premissas usadas em suas estimativas.
Por exemplo: um requisito de 240 peças aprovadas em seis horas líquidas de produção implica uma média de 90 segundos por peça aprovada na célula proposta. Trata-se de um exemplo para planejamento, não de uma afirmação sobre o desempenho da máquina. O fornecedor ainda precisa demonstrar como o manuseio, as verificações de qualidade, as peças rejeitadas e as trocas se encaixam na meta.
Para oficinas com alta variedade de produtos, solicite estimativas de troca entre peças representativas. Uma máquina com bom desempenho em um único lote longo pode ser menos adequada quando os operadores precisam trocar repetidamente as ferramentas, os dispositivos de fixação e os programas.
Use as especificações da máquina para criar uma lista preliminar, não para tomar a decisão final
Depois de esclarecer os requisitos relativos às peças e à produção, é possível avaliar máquinas específicas em relação a eles. Para aplicações de torneamento de madeira maciça, otorno CNC para madeira CA-1530 é adequado para pés de móveis, componentes de escadas, colunas de madeira e peças decorativas.
O comprimento máximo de usinagem indicado é de 1,500 mm, com opções de comprimento de 2,000 mm e 3,000 mm disponíveis mediante personalização, e o diâmetro máximo de usinagem indicado é de 300 mm. Esses valores servem para uma avaliação inicial de capacidade. A adequação real ainda depende da geometria do bloco bruto, dos métodos de suporte, do acesso das ferramentas e do perfil exigido.
A configuração indicada inclui motor de 4 kW, faixa de velocidade do eixo-árvore de 0–3,000 r/min, ferramentas de liga superdura e controle DSP, com painel de controle LCD opcional. Inclua no briefing as espécies de madeira e os perfis representativos para que o fornecedor possa avaliar as condições de corte, em vez de presumir que uma única configuração será adequada a todos os materiais.
Tenha cuidado ao interpretar as especificações do controle. Uma unidade mínima de ajuste descreve os incrementos de comando; por si só, não estabelece a precisão dimensional ou o acabamento superficial que podem ser alcançados. Solicite testes de usinagem representativos e resultados de inspeção documentados antes de aceitar uma alegação de precisão.
Descreva o ambiente fabril onde a solução deverá funcionar
Um desenho da máquina mostra as dimensões do equipamento. Um layout de produção também precisa mostrar como as pessoas, os materiais, os resíduos e o acesso para manutenção circulam ao redor dele.
Forneça uma planta baixa em escala com entradas, colunas, alturas livres, máquinas existentes, áreas de armazenamento e rotas planejadas para os materiais. Identifique onde os blocos brutos chegam e para onde seguem as peças acabadas. Componentes longos podem exigir muito mais espaço para manuseio do que o esperado, especialmente quando os operadores precisam virá-los ou transferi-los entre estações.
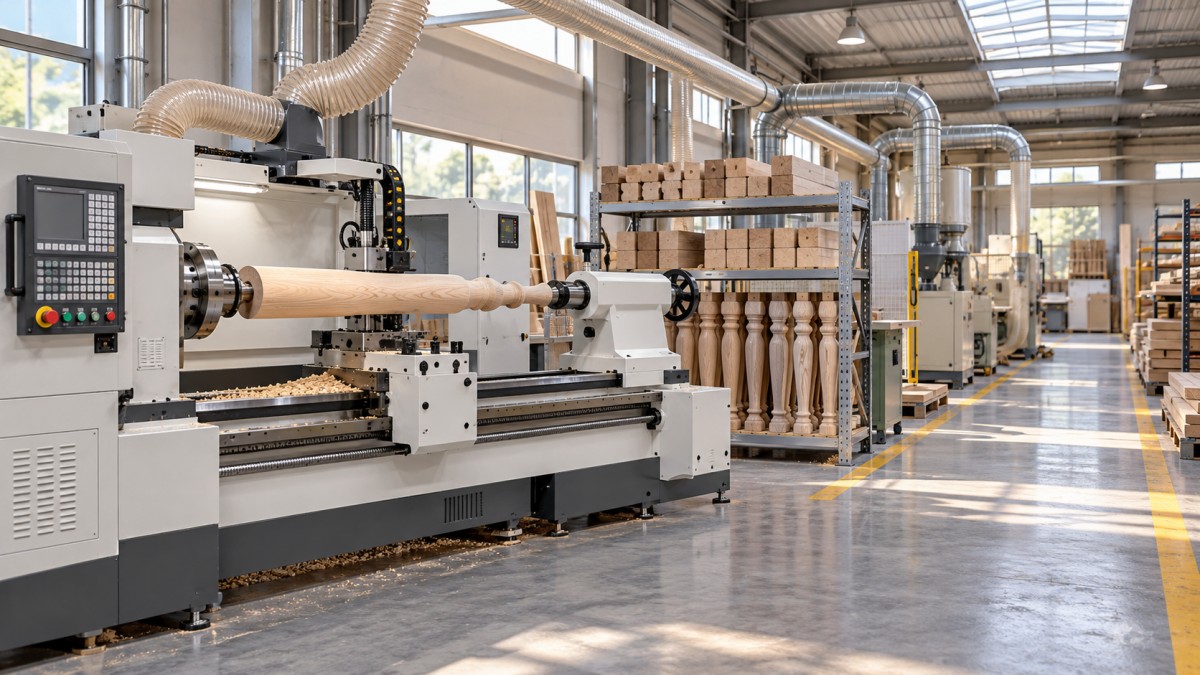
Documente os serviços disponíveis em vez de pedir ao fornecedor que presuma condições padrão:
- Alimentação elétrica: tensão, fases, frequência, capacidade disponível e local de conexão.
- Ar comprimido: pressão disponível, capacidade de vazão, qualidade do ar e pontos de conexão.
- Extração de pó: capacidade do sistema existente, conexões propostas e responsabilidade pela tubulação.
- Acesso para instalação: rota de entrega, dimensões das portas, condições de descarga e restrições do piso.
- Ambiente de trabalho: condições relevantes para a operação do equipamento e requisitos de segurança locais.
Para a configuração de torno mencionada acima, a alimentação elétrica indicada é AC 380 V, trifásica, 50/60 Hz, com personalização para 220 V disponível; a pressão de ar indicada é de 0.6–0.8 MPa. Confirme por escrito a configuração selecionada e a capacidade necessária dos serviços.
Diferencie também os dados de transporte das dimensões de instalação. As medidas da embalagem e o peso bruto ajudam no planejamento do transporte, mas não definem a área operacional ocupada, as folgas para manutenção, os requisitos da fundação ou o procedimento de içamento.
Especifique a automação com base no trabalho real do operador
“Totalmente automático” pode ocultar responsabilidades muito diferentes. Defina quem prepara os blocos brutos, carrega as peças, seleciona os programas, verifica o primeiro componente, remove os resíduos e trata das exceções. Em seguida, identifique quais tarefas devem ser automatizadas agora e quais podem continuar manuais.
Descreva a experiência dos operadores, as habilidades de programação disponíveis, o idioma de interface preferido e a origem dos arquivos de projeto. Peça ao fornecedor que confirme os formatos de arquivo compatíveis e o fluxo de trabalho entre o desenho e a produção; não presuma que o controle CNC garanta compatibilidade direta com o software existente.
Para soluções personalizadas de marcenaria que envolvam várias máquinas, atribua responsabilidades por intertravamentos, transferências, armazenamento intermediário e integração de controles. Se a automação futura for importante, pergunte quais recursos podem ser incorporados agora e o que seria necessário para uma atualização posterior.
O treinamento deve ser definido em termos de capacidade prática: os operadores devem conseguir configurar uma peça aprovada, realizar verificações de rotina, reconhecer falhas comuns e reiniciar a máquina com segurança conforme o procedimento acordado. A equipe de manutenção precisa de uma transferência de conhecimento separada, abrangendo tarefas programadas e os limites da resolução de problemas.
Acorde os critérios de aceitação antes de comparar as cotações finais
O plano de aceitação mais útil descreve o que será demonstrado, com quais materiais e como o resultado será avaliado. Inclua testes de aceitação na fábrica antes do envio e testes de aceitação no local após a instalação, quando forem adequados ao projeto.
Para cada teste, defina as peças de amostra, a condição do material, as ferramentas, o método de inspeção e a documentação exigida. Teste componentes representativos de maior dificuldade, assim como os mais simples. Uma amostra curta e sem complexidade pode não revelar problemas com peças longas, perfis exigentes ou trocas frequentes.
- Qualidade: dimensões críticas acordadas, conformidade do perfil e condição da superfície.
- Capacidade: tempo total de ciclo observado nas condições operacionais especificadas.
- Repetibilidade: resultados obtidos com uma quantidade de amostras acordada, não apenas com uma peça selecionada.
- Troca: transição demonstrada entre famílias de produtos especificadas.
- Transferência: documentação, registros de treinamento e encerramento de pendências.
Defina quem aprova os resultados e como os desvios serão resolvidos. Isso oferece às duas partes uma base comum para tomar decisões quando a pressão dos prazos aumentar.
Deixe claro o escopo comercial e o suporte de longo prazo
Um preço menor para a máquina pode não incluir ferramentas, conexões para extração, mão de obra de instalação ou despesas de viagem para treinamento. Solicite cotações detalhadas que identifiquem itens incluídos e excluídos, responsabilidades do comprador, premissas de entrega e equipamentos opcionais.
Avalie os custos operacionais junto com o custo de compra: ferramentas e afiação, consumíveis, manutenção, peças de reposição, mão de obra, energia e processamento secundário esperado. Peça a base de qualquer estimativa de produtividade ou economia de custos, em vez de aceitar um prazo de retorno do investimento sem explicação.
Em um projeto internacional de máquinas, os acordos de suporte merecem atenção especial. Confirme os canais de contato técnico, o horário de atendimento, os requisitos para diagnóstico remoto, as peças sobressalentes iniciais recomendadas, os termos da garantia e a responsabilidade pelo trabalho no local.
A Qingdao Zhongding Machinery Co., Ltd. traz mais de 20 anos de experiência em máquinas para marcenaria para as discussões sobre equipamentos e soluções, além de oferecer suporte técnico, fornecimento de peças de reposição e serviço pós-venda. Um briefing detalhado ajuda a transformar a experiência do fornecedor em um escopo de projeto definido, em vez de uma recomendação genérica de equipamento.
Envie um briefing pronto para embasar decisões, mesmo que algumas respostas ainda estejam pendentes
Antes de solicitar uma proposta final, reúna um conjunto de documentos controlados contendo o objetivo do projeto, a matriz de peças, os desenhos, as metas de produção, o layout da instalação, as informações sobre os serviços disponíveis, as responsabilidades de automação, o plano de aceitação, a faixa orçamentária e os marcos do cronograma. Designe um responsável interno para aprovar alterações que afetem o escopo, o custo ou o desempenho.
Questões sem resposta não tornam um briefing inutilizável. Premissas não identificadas, sim. Assinale as questões em aberto, atribua a responsabilidade por resolvê-las e estabeleça um prazo para a decisão. O melhor briefing para soluções personalizadas de marcenaria dá aos fornecedores espaço para propor métodos melhores, mantendo claro o resultado exigido: um processo de produção que sua equipe possa instalar, operar, verificar e manter.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.