


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Equipamentos industriais para marcenaria: máquinas essenciais para o processamento de painéis
Os equipamentos industriais para processamento de painéis de madeira abrangem três operações: cortar chapas em componentes precisos, dar acabamento às bordas expostas e usinar furos ou encaixes para a montagem. Seccionadoras e routers CNC de nesting fazem o dimensionamento; coladeiras de bordas revestem e acabam as bordas dos painéis; furadeiras produzem os pontos de conexão. Lixadeiras e equipamentos de movimentação de materiais dão suporte a essas operações quando o material e a sequência de produção exigem.
A combinação adequada depende das peças a serem produzidas. Componentes retos para armários, painéis de móveis com formatos especiais e placas folheadas sem acabamento impõem requisitos diferentes à oficina. As especificações das máquinas só são úteis quando consideradas em relação às dimensões dos painéis, à qualidade da superfície, ao tamanho dos lotes e à forma como as peças se deslocam entre as operações.
Comece pelo painel e pelo percurso que ele seguirá na produção
Aglomerado revestido com melamina, MDF, compensado e painéis folheados se comportam de maneiras diferentes durante a usinagem. Uma face decorativa frágil precisa de apoio na aresta de corte para limitar lascas. O MDF produz pó fino e exige uma extração eficaz. O compensado apresenta mudanças na direção das fibras e possíveis vazios internos, enquanto as superfícies folheadas exigem cuidado para evitar danos à fina camada decorativa.
Um fluxo comum de produção de armários começa com o corte das chapas, seguido pela colagem de bordas, furação e montagem. O nesting CNC altera essa sequência: um router pode cortar os contornos dos componentes e usinar furos ou ranhuras na face enquanto a chapa permanece na mesa. Furos horizontais nas bordas dos painéis geralmente exigem outra operação, a menos que estejam disponíveis agregados adequados ou equipamentos adicionais.
Essa distinção influencia a seleção dos equipamentos. Uma máquina descrita como capaz de “cortar e furar” não necessariamente executa todos os furos necessários para um armário. Furos na face, furos na borda, rebaixos para dobradiças e cavidades para conectores exigem diferentes formas de acesso da ferramenta e de fixação da peça.
A identificação das peças também faz parte do fluxo de trabalho. Quando uma chapa se transforma em uma pilha de retângulos semelhantes, é fácil cometer erros de orientação. Etiquetas ou marcações consistentes devem preservar a relação entre a peça, suas bordas acabadas, a direção das fibras e o programa de furação.
Seccionadoras: peças retangulares precisas na etapa de corte
Uma seccionadora com mesa deslizante oferece um ponto de partida versátil para cortes retos. A mesa móvel sustenta o painel enquanto ele passa pela lâmina, e as guias definem as dimensões e os ângulos. A precisão do corte acabado depende do alinhamento da máquina, do estado da lâmina, do apoio do painel e do contato consistente com a guia de referência.
Em painéis revestidos, um riscador faz um corte raso na superfície inferior antes de a lâmina principal concluir o corte. Sua largura e seu alinhamento devem corresponder à trajetória de corte da lâmina principal. Um riscador ajustado incorretamente pode deixar um degrau visível ou não evitar lascas na face inferior. Portanto, uma face superior limpa, por si só, não comprova que o ajuste de corte esteja correto.
Uma seccionadora de viga, também chamada seccionadora de painéis com viga de pressão, utiliza um empurrador controlado e uma viga de fixação para posicionar e prender o material durante o corte. É adequada para padrões repetitivos de corte retangular e processamento organizado de chapas. O corte em pilhas só aumenta a produção dentro da capacidade da máquina e dos limites de estabilidade do material; o movimento entre as chapas ou a espessura irregular pode afetar os resultados.
A capacidade nominal de corte deve ser interpretada com atenção. A altura máxima de corte indica um limite físico, mas a qualidade de borda alcançável também depende da geometria da lâmina, das condições de avanço, da construção da chapa e do número de painéis na pilha. Da mesma forma, uma alta velocidade de posicionamento não representa o tempo necessário para carregar chapas, virar tiras, retirar peças e separar componentes.
Routers CNC de nesting: combinação de perfis e usinagem de faces
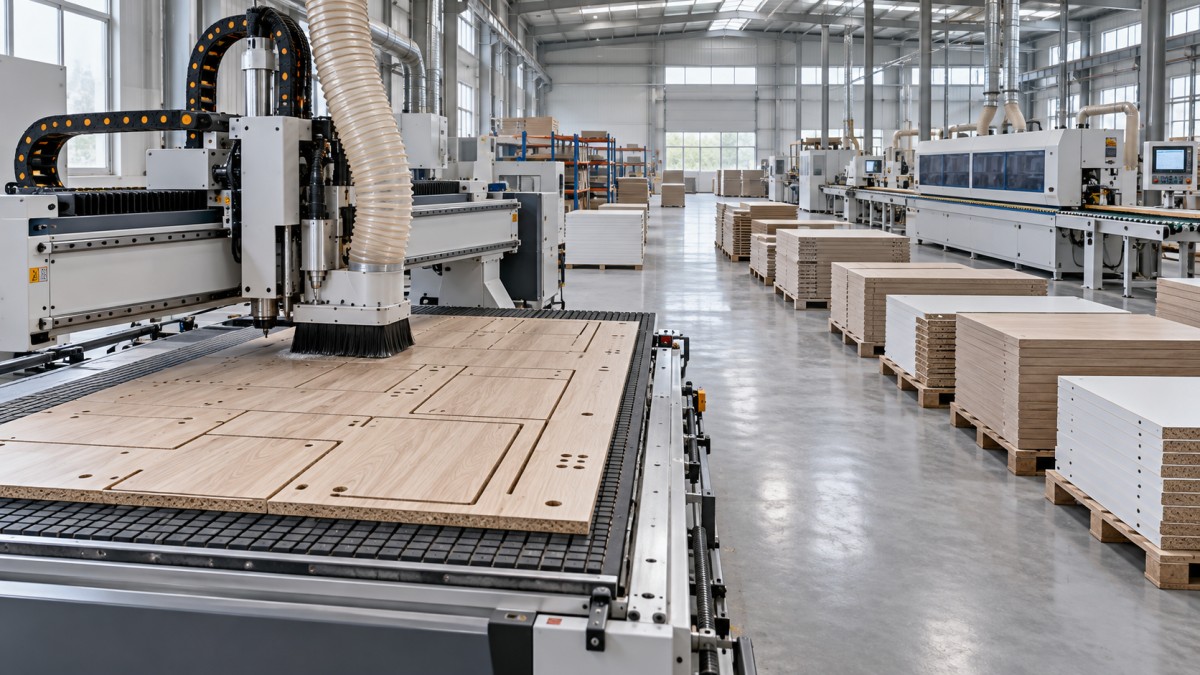
Um router CNC de nesting fixa uma chapa em uma mesa a vácuo e utiliza trajetórias programadas para cortar os componentes. Sua vantagem fica evidente quando as peças incluem curvas, recortes, ranhuras ou vários recursos de usinagem na face. Também é possível aninhar peças retangulares para armários, embora o equilíbrio prático em relação a uma seccionadora dependa do fluxo de produção completo.
O diâmetro da ferramenta cria espaço entre as peças aninhadas, e cada perímetro fresado exige tempo de usinagem. Um layout de nesting com bom aproveitamento de material ainda pode resultar em um ciclo longo se incluir muitos componentes pequenos ou contornos extensos. O rendimento da chapa e o número de peças acabadas por turno são medidas diferentes.
A fixação a vácuo requer atenção especial à medida que os componentes ficam menores. O corte separa as peças da chapa ao redor e altera a área de fixação disponível. Uma placa de sacrifício porosa, zonas de vácuo bloqueadas, vazamentos ou pó sob a chapa reduzem a fixação. Peças pequenas exigem uma estratégia de corte adequada, como deixar uma fina camada inferior para uma passada final ou usar pontes de fixação quando sua remoção posterior for aceitável.
A potência do spindle, por si só, não permite uma comparação completa. Ferramentas, aceleração, desempenho do vácuo, trocas de ferramentas e estrutura do programa também afetam o corte produtivo. Fresas de compressão podem proteger as duas faces de painéis laminados quando a profundidade de corte engata corretamente suas seções de corte opostas; um engate inadequado ainda pode danificar uma das faces.
A conexão com o software é tão importante quanto os aspectos mecânicos. As dimensões das peças, a compensação da ferramenta, as faces a usinar e as etiquetas devem ser transferidas corretamente dos dados de projeto para o programa da máquina. Um furo sistematicamente deslocado costuma indicar um problema de referência ou programação, em vez de uma imprecisão mecânica aleatória.
Colagem de bordas: onde a qualidade do corte fica visível
Uma coladeira de bordas aplica fita à alma exposta do painel e faz o acabamento alinhado à superfície. Dependendo da configuração, o processo inclui pré-fresagem, aplicação de adesivo ou ativação de camada funcional, rolos de pressão, refilo das extremidades, refilo superior e inferior, raspagem e polimento. Cada estação tem uma função própria, e sua presença não deve ser presumida com base apenas no tamanho geral da máquina.
A pré-fresagem remove uma pequena quantidade de material da borda cortada para criar uma superfície limpa para a colagem. Ela pode corrigir defeitos de corte limitados, mas a sobremedida removida deve ser considerada nas dimensões da peça. Passar um painel já cortado na dimensão final por uma operação de pré-fresagem não contabilizada altera sua dimensão final.
Os sistemas convencionais de adesivo termofusível aplicam cola entre o painel e a fita de borda. Os sistemas a laser ativam uma camada funcional compatível da fita. Fitas de borda de PVC comuns não são automaticamente adequadas ao processamento a laser: a construção da fita e os requisitos de ativação devem ser compatíveis com o equipamento. O termo “junta zero” descreve o resultado visual pretendido; ele não elimina a necessidade de preparação precisa e controle do processo.
AColadeira de Bordas a Laser ZD450F exemplifica as especificações que devem ser analisadas em conjunto. As faixas informadas incluem velocidade de avanço de 10–23 m/min, espessura do painel de 10–40 mm, espessura da fita de borda de 1.0–3.0 mm e largura mínima do painel de 60 mm. Esses valores definem aspectos distintos da faixa de processamento; não garantem que qualquer combinação de fita, painel e velocidade produza o mesmo acabamento. A fita compatível com laser e o material de painel pretendido ainda exigem uma configuração de processo adequada.
A velocidade de avanço também precisa corresponder às estações de acabamento e ao espaçamento entre componentes. Peças curtas, fitas espessas, arredondamento de cantos e requisitos rigorosos de acabamento superficial afetam a produtividade utilizável. A velocidade máxima de avanço informada diz pouco sobre o número de componentes concluídos que saem da máquina durante uma produção com peças variadas.
Defeitos de borda semelhantes podem ter causas diferentes. Uma junta visível pode resultar de uma preparação inadequada da borda, condições impróprias de ativação ou colagem, ou pressão insuficiente. Marcas brancas em fitas escuras podem se originar no refilo ou na raspagem. Identificar a estação responsável evita alterar os ajustes de colagem para corrigir um problema de acabamento.
Equipamentos de furação: mantenha consistentes as referências de montagem
As furadeiras produzem furos para suportes de prateleira, rebaixos para canecos de dobradiça, furos para cavilhas e furos para conexões de painéis. Furadeiras de múltiplos fusos executam padrões repetitivos de furos com eficiência quando as dimensões permanecem consistentes. Centros de furação CNC acomodam padrões variáveis por meio de posicionamento programado e, em máquinas adequadamente configuradas, usinagem em várias direções.
A questão importante é quais faces e bordas a máquina alcança na configuração pretendida. A capacidade de furação vertical não implica furação horizontal de bordas. A quantidade de ferramentas também deve ser interpretada: vários fusos dispostos para um único padrão repetitivo oferecem uma flexibilidade diferente daquela de ferramentas selecionadas individualmente que trabalham em várias superfícies.
A precisão da montagem depende de um sistema de referência compartilhado. Se as dimensões de corte forem referenciadas a partir de uma borda e as posições de furação a partir de outra, a espessura da fita de borda ou uma peça orientada incorretamente pode deslocar a conexão final. Os desenhos e programas devem distinguir a dimensão da alma bruta da dimensão externa acabada sempre que a fita de borda afetar a posição dos furos.
A qualidade do furo é independente de sua posição. Brocas desgastadas, avanço inadequado, suporte insuficiente ou cavacos presos na superfície de fixação podem causar lascamento ou profundidade irregular. Quando peças correspondentes não se alinham, medir separadamente o tamanho do painel, a borda de referência, a posição do furo e sua profundidade ajuda a identificar a causa.
O lixamento deve ser feito onde a superfície exigir
Uma lixadeira de cinta larga é pertinente quando os painéis precisam de calibração de espessura ou preparação da superfície antes do acabamento. Painéis de madeira maciça, folheados sem acabamento e componentes revestidos exigem diferentes processos de lixamento. Painéis de melamina com acabamento de fábrica geralmente não passam por lixamento abrasivo como parte do dimensionamento e da aplicação de bordas de rotina para armários.
A calibração remove material para controlar a espessura; o lixamento de acabamento prepara a textura da superfície. Essas tarefas impõem requisitos diferentes ao rolo de contato, à sapata de lixamento, à sequência de abrasivos e à quantidade de material removido. Um abrasivo fino não corrige com eficiência uma variação considerável de espessura, enquanto uma calibração agressiva pode atravessar um folheado fino.
A consistência da espessura dos painéis também afeta os processos subsequentes. Sistemas de pressão e ferramentas de refilo reagem às superfícies que atravessam a máquina, portanto, material irregular pode gerar variações no acabamento das bordas mesmo quando os ajustes da máquina não mudam.
Compare a célula de produção, incluindo suas limitações
A comparação mais útil entre equipamentos acompanha peças representativas ao longo de toda a sequência. Um painel lateral grande e retangular testa capacidades diferentes de um perfil estreito ou de uma prateleira pequena. Incluir o menor componente, a superfície mais exigente e o principal padrão de conectores revela limitações que um simples painel de demonstração pode ocultar.
A extração de pó, o ar comprimido e o espaço no chão afetam diretamente o desempenho das máquinas. O pó fino interfere na vedação a vácuo e na limpeza das superfícies de referência. A pressão do ar no ponto de alimentação não garante vazão adequada durante a operação simultânea de várias máquinas. As dimensões dos equipamentos também não incluem o espaço necessário para carregar chapas, movimentar painéis longos, acessar ferramentas e realizar a manutenção.
Um teste prático de aceitação utiliza o material do painel, a fita de borda e os dados de usinagem previstos. As peças devem ser medidas após as operações pertinentes e montadas com os acessórios previstos. Registre os ajustes junto com os resultados: uma borda limpa, um padrão de furos preciso e uma junta com encaixe correto são mais úteis quando as condições que os produziram podem ser reproduzidas.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.