


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Usinagem de MDF sem lascas: ferramentas, velocidades de avanço e suporte da peça
Bordas lascadas em MDF podem transformar um trabalho rotineiro de fabricação de painéis para armários em mais lixamento, revestimentos danificados e peças rejeitadas. A correção mais eficaz costuma combinar ferramentas afiadas e orientadas corretamente, uma carga de cavaco adequada e apoio diretamente sob o corte. Simplesmente reduzir a velocidade de avanço pode piorar o problema se a ferramenta começar a esfregar em vez de cortar.
Antes de alterar as configurações de máquinas para marcenaria ao trabalhar com MDF, identifique onde ocorre o dano: na face superior, na face inferior, nos cantos ou em toda a borda usinada. Essa localização ajuda a distinguir um problema de ferramenta de uma fixação insuficiente, um engajamento excessivo ou uma trajetória de ferramenta inadequada. Faça ajustes em um retalho da mesma chapa, com o mesmo acabamento superficial, em vez de arriscar outro componente acabado.
Examine a borda danificada antes de ajustar a máquina
O MDF não lasca ao longo das fibras como a madeira maciça, mas suas fibras comprimidas ainda podem se soltar em um limite de corte sem apoio. Em geral, as faces são mais densas que o núcleo. Por isso, uma ferramenta pode deixar uma face razoavelmente lisa, mas produzir uma borda felpuda ou rasgada em uma parte mais profunda do painel. Melamina, folheado e outras camadas superficiais introduzem um ponto de falha distinto: o revestimento pode se romper mesmo quando o MDF por baixo parece aceitável.
Danos que aumentam à medida que a chapa é usinada podem indicar desgaste da ferramenta ou acúmulo de pó. Danos limitados a uma área da mesa apontam mais para problemas de apoio local, planicidade da mesa de sacrifício ou vazamento de vácuo. Esses padrões são mais úteis do que avaliar uma única borda áspera isoladamente.
Escolha a geometria de corte de acordo com a face que precisa proteger
Fresas espirais de corte ascendente, descendente e de compressão
Uma fresa espiral de corte ascendente levanta as fibras e os cavacos em direção ao spindle. Em geral, ela remove cavacos com eficiência de canais fechados, mas essa ação ascendente pode danificar a borda superior. É útil quando a evacuação de cavacos ou a qualidade da face inferior é prioridade, desde que a peça esteja firmemente fixada.
Uma fresa espiral de corte descendente pressiona as fibras contra o painel, ajudando a preservar o limite superior. A contrapartida é o deslocamento dos cavacos para baixo. Em ranhuras profundas, os cavacos podem se acumular ao redor da ferramenta, aumentando o calor e a resistência ao corte. Uma fresa de corte descendente não é automaticamente a melhor escolha para usinagem profunda nem quando é necessário manter limpa a face inferior.
Uma fresa de compressão combina uma seção de corte ascendente próxima à ponta com uma geometria de corte descendente acima dela. Em cortes passantes, a transição precisa ficar dentro do painel para que a seção inferior proteja a face de baixo e a seção superior proteja a face de cima. Uma primeira passada rasa com uma fresa de compressão convencional pode deixar a seção ascendente cortando a face superior, causando justamente as lascas que a ferramenta deveria evitar.
Consulte o desenho da geometria fornecido pelo fabricante, especialmente o comprimento da seção de corte ascendente, em vez de confiar apenas na designação “compressão”. Painéis finos e características rasas podem exigir um modelo com seção ascendente curta ou uma estratégia de usinagem diferente. Não force um corte em profundidade total apenas para engajar a geometria se a ferramenta ou a máquina não puder suportar esse engajamento.
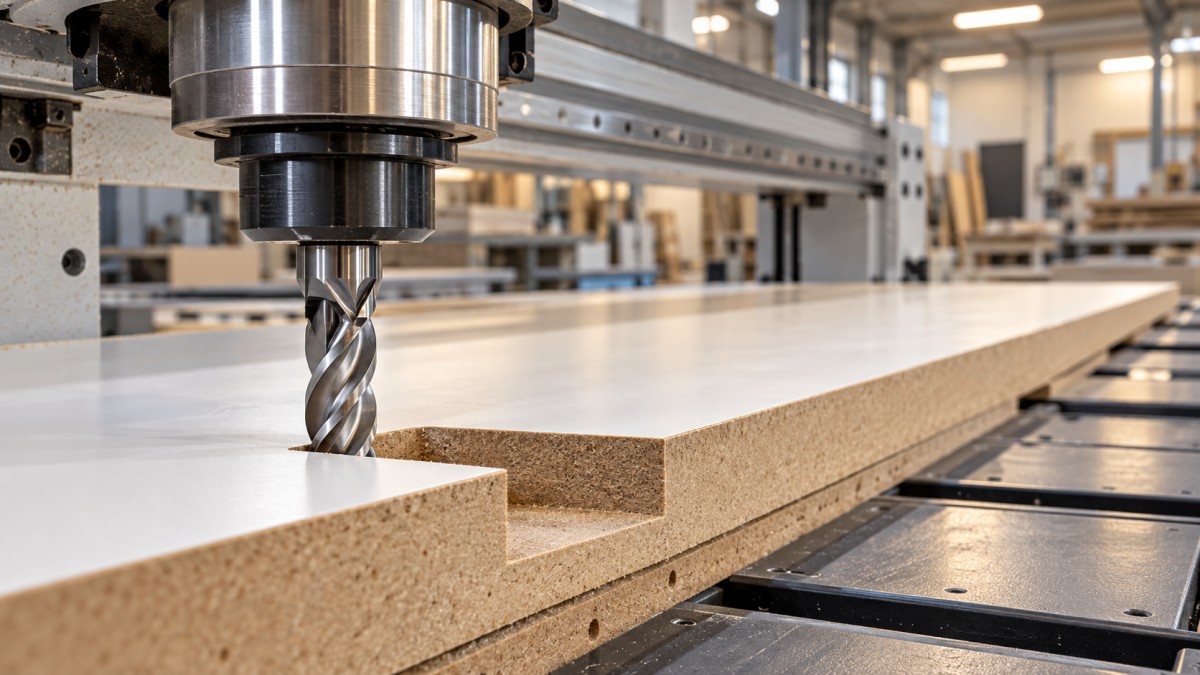
A afiação e a rigidez são tão importantes quanto a direção da espiral
O MDF é abrasivo, por isso uma fresa pode parecer intacta mesmo quando sua aresta de corte já está arredondada. Ferramentas de metal duro são amplamente utilizadas; ferramentas de diamante podem ser adequadas para produção repetitiva quando a aplicação e a viabilidade econômica justificarem. Nenhum desses materiais compensa uma geometria inadequada ou uma configuração instável.
Com a máquina isolada, verifique se há arestas lascadas e acúmulo de material. Limpe a pinça e as superfícies de contato, confira a inserção da ferramenta de acordo com as instruções do fabricante do suporte e minimize a projeção desnecessária da ferramenta. O batimento faz com que as arestas de corte suportem cargas desiguais e pode resultar em um acabamento ruim, mesmo quando a carga de cavaco programada parece razoável.
Ajuste a velocidade de avanço com base na carga de cavaco, não em suposições
Não existe uma velocidade de avanço universal para MDF. O diâmetro da ferramenta, o número de canais, a profundidade de corte, o engajamento radial, a capacidade do spindle e a construção do painel alteram a faixa de valores viável. Comece pelas recomendações do fornecedor da ferramenta para MDF e para a operação específica; em seguida, faça testes dentro dos limites da máquina.
Velocidade de avanço = rotação do spindle × número de canais × carga de cavaco por dente.
Por exemplo, se o fornecedor recomenda uma carga de cavaco de 0,15 mm por dente para uma determinada fresa de dois canais e operação, uma rotação de 18.000 rpm resulta em um avanço calculado de 5.400 mm/min. Este é um exemplo de cálculo, não uma configuração geral para MDF. Primeiro, é preciso confirmar que a carga de cavaco considerada é adequada à ferramenta, ao engajamento de corte e à máquina.
Reduzir o avanço sem alterar a rotação do spindle reduz a carga de cavaco. Abaixo de uma faixa de corte útil, a aresta esfrega mais do que corta, gerando calor e acelerando o desgaste. Por outro lado, uma carga de cavaco excessiva pode sobrecarregar ou defletir a ferramenta, ou deslocar a peça. Uma borda áspera, por si só, não indica qual dessas condições está ocorrendo.
- Calor ou marcas de queimadura: verifique se a aresta está cega, se os cavacos estão sendo recortados e se o avanço é insuficiente em relação à rotação.
- Vibração ou deflexão visível: verifique a rigidez e a fixação; em seguida, reduza o engajamento ou ajuste os parâmetros de corte.
- Bordas retas em bom estado, mas cantos danificados: verifique o avanço real durante a desaceleração da máquina e o engajamento ao contornar o canto.
O MDF produz naturalmente pó fino, portanto o tamanho das partículas não é um indicador confiável da carga de cavaco. Compare a qualidade da borda, o som, a carga do spindle quando disponível e os sinais de calor. Altere uma variável de cada vez e registre o resultado. Quando uma máquina não consegue manter o avanço calculado, pode ser mais adequado reduzir a rotação dentro da faixa de operação aprovada do que permitir que a ferramenta esfregue por tempo prolongado.
Apoie o limite do corte, não apenas a chapa
Um painel pode parecer bem fixado enquanto a última faixa ou um componente pequeno vibra ao se separar. O apoio deve ser eficaz durante toda a trajetória da ferramenta, especialmente próximo à saída do corte e na última parte do perfil.
Em uma mesa de vácuo CNC, verifique se a mesa de sacrifício está plana, limpa e adequada ao sistema de fixação. Isole as zonas não utilizadas e resolva vazamentos conforme as instruções da máquina. O pó preso sob um painel cria um apoio irregular; trajetórias de corte abertas também podem reduzir a força de fixação à medida que a usinagem avança. O fato de uma chapa grande permanecer imóvel não garante que cada peça pequena encaixada no plano de corte continuará segura.
Uma placa de apoio sacrificial sustenta a parte inferior durante o corte passante. Ajuste a profundidade para separar o painel com apenas a penetração necessária na placa de apoio, considerando as variações de espessura medidas e a planicidade da mesa. Uma penetração excessiva aumenta desnecessariamente o engajamento e desgasta a mesa de sacrifício mais rapidamente.
Peças pequenas podem exigir dispositivos de fixação aprovados, abas de retenção ou uma estratégia de usinagem com camada residual, que deixa uma camada fina até a operação final. A camada residual só ajuda se a última passada mantiver retenção suficiente. As abas também exigem um método de remoção que não rasgue a borda acabada. Mantenha grampos, parafusos e dispositivos de fixação fora de todas as trajetórias de corte e de deslocamento rápido.
Use trajetórias de ferramenta que evitem arrancar as últimas fibras
A direção de corte altera a forma como a borda recebe a carga. Em uma máquina CNC rígida e com a peça bem fixada, a fresagem concordante costuma produzir um contorno fresado mais limpo, mas o resultado depende da geometria e do material. Compare as direções em retalhos em vez de considerar uma delas universalmente superior. Não aplique a prática de fresagem concordante CNC a operações de fresagem manuais ou com avanço manual: as forças de autoalimentação podem causar perda de controle. Siga a direção de avanço indicada para a máquina.
As entradas e saídas podem afastar as marcas de entrada de um limite acabado. Posicione-as onde a peça permaneça apoiada e a ferramenta possa engajar sem penetrar contra uma borda visível. Para cavidades ou ranhuras profundas, use um método de rampa ou entrada aprovado e adequado à fresa, em vez de presumir que toda fresa pode penetrar verticalmente.
Uma passada de desbaste seguida de uma passada de acabamento pode reduzir a carga na borda, mas a sobremetal de acabamento deve ser suficiente para que a ferramenta corte em vez de esfregar. Também deve respeitar as recomendações para a fresa. Várias passadas rasas nem sempre proporcionam um corte mais limpo: elas podem expor repetidamente um revestimento frágil a uma ação de corte desfavorável, especialmente quando a geometria de compressão está engajada incorretamente.
Em serras de painéis e operações de furação, concentre-se na face de saída
As configurações de fresagem não se aplicam diretamente ao corte com serra. Em uma serra de painéis, use uma lâmina afiada especificada para MDF ou para o painel revestido em questão, com geometria e número de dentes adequados à máquina e ao corte. Quando houver uma unidade de riscador, o alinhamento e a largura do risco devem corresponder à configuração da lâmina principal. Um riscador desalinhado pode deixar um ressalto em vez de um limite limpo.
Verifique o estado e o alinhamento da lâmina, o apoio e a uniformidade do avanço antes de presumir que a velocidade da lâmina seja a causa. Ajuste a projeção da lâmina de acordo com as instruções da máquina e da lâmina. Mantenha as proteções e a extração de pó instaladas; nunca tente estabilizar manualmente um recorte estreito próximo à lâmina.
Para furos passantes, fixe o painel contra um apoio sacrificial limpo e use ferramentas destinadas à furação de painéis. A falta de apoio na saída pode provocar lascamento da face inferior, mesmo quando a entrada do furo está limpa. Reduza o esforço na saída usando o método de furação permitido pelo equipamento, sem manter a ferramenta parada por tempo suficiente para queimar o furo.
Valide a configuração antes de reiniciar o lote
- Torne a máquina segura para inspeção. Siga os procedimentos de isolamento antes de verificar fresas, pinças, lâminas ou dispositivos de fixação.
- Prepare um retalho representativo. Use a mesma espessura do painel, o mesmo revestimento e o mesmo tipo de apoio utilizados na produção.
- Teste a característica problemática. Inclua um canto, uma ranhura ou um perfil pequeno, se for nesse ponto que o dano ocorre.
- Inspecione as duas faces e toda a borda. Verifique se há arrancamento, fibras soltas, queimaduras, descolamento do revestimento e marcas de movimento.
- Registre a configuração adequada. Anote a identificação da ferramenta, a rotação em rpm, o avanço, a profundidade das passadas, a direção de corte e o método de fixação.
Mantenha a extração de pó eficaz em funcionamento durante os testes e a produção. O pó de MDF apresenta risco de inalação, e seu acúmulo também prejudica a evacuação de cavacos e o apoio. Use enclausuramento e proteção respiratória conforme exigido pelas informações de segurança do material e pela avaliação do local de trabalho; não limpe a mesa soprando o pó para o ar.
Se o lascamento persistir mesmo com uma ferramenta comprovadamente afiada, parâmetros adequados e apoio estável, investigue o batimento do spindle, o estado do suporte, o alinhamento da máquina e a qualidade do painel. Pare imediatamente se houver vibração inesperada, ruído anormal do spindle ou movimento da peça. Essas condições indicam falhas no equipamento ou na fixação que precisam ser resolvidas antes de novos testes de velocidade de avanço; não são defeitos de acabamento a serem ocultados com lixamento.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.