


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
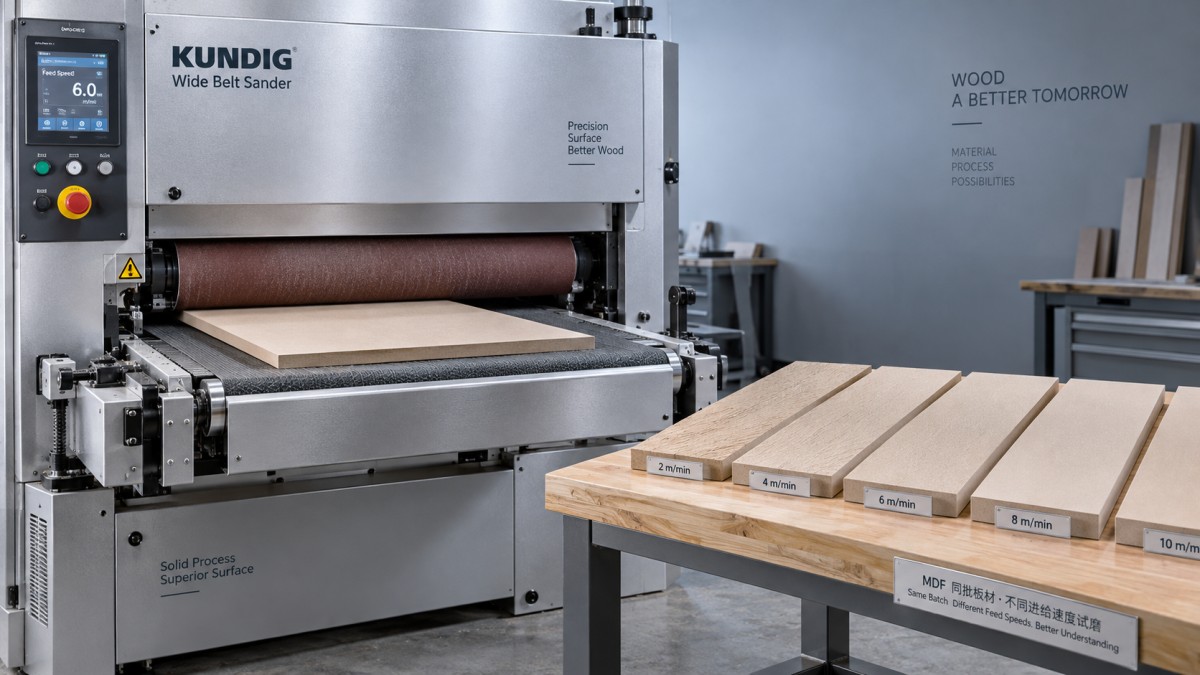
Como a velocidade de avanço afeta o acabamento superficial em uma lixadeira de MDF
A velocidade de avanço determina por quanto tempo cada área do MDF permanece sob o abrasivo. Aumentá-la eleva a produtividade, mas reduz a exposição ao abrasivo por unidade de área; reduzi-la aumenta essa exposição e pode melhorar o refinamento dos riscos, desde que a cinta esteja cortando corretamente e o cabeçote de lixamento esteja ajustado de forma adequada. Um avanço mais lento não produz automaticamente uma superfície mais lisa: a exposição excessiva pode aumentar o aquecimento, o lixamento excessivo ou danos localizados à superfície.
Portanto, a faixa operacional útil de uma lixadeira para MDF não corresponde a uma única especificação de velocidade. É a faixa que proporciona o padrão de riscos, a tolerância de espessura e o acabamento das etapas seguintes exigidos, mantendo a estabilidade à medida que o abrasivo se desgasta. A velocidade de avanço deve ser avaliada em conjunto com a velocidade da cinta, a sequência de granulações, a geometria de contato, a pressão de lixamento e as condições do painel na entrada.
O que muda quando a velocidade de avanço é alterada?
Com a velocidade da cinta abrasiva fixa, o movimento mais lento do painel permite que o abrasivo percorra uma distância maior sobre cada unidade de comprimento do painel. Isso amplia a possibilidade de remover pontos altos e refinar os riscos deixados por um cabeçote anterior. O movimento mais rápido reduz essa possibilidade. Se o abrasivo não conseguir executar o trabalho necessário durante o contato, podem permanecer riscos, áreas lixadas de forma insuficiente ou uma preparação irregular da superfície.
Uma primeira aproximação útil é o tempo de contato de um ponto do painel:
Tempo de contato = comprimento efetivo de contato ÷ velocidade de avanço do painel
Por exemplo, um comprimento efetivo de contato de 20 mm corresponde a aproximadamente 0,10 segundos de contato a 12 m/min e 0,05 segundos a 24 m/min. Esses são exemplos calculados, não ajustes operacionais recomendados. O comprimento efetivo de contato depende do diâmetro do rolo, da dureza da roda de contato, da configuração da sapata, da carga aplicada e da deformação na zona de contato.
Assim, dobrar a velocidade de avanço reduz pela metade o tempo de contato nominal, mas não necessariamente reduz pela metade a remoção de material nem dobra a rugosidade da superfície. A penetração do abrasivo, a rigidez da máquina, as condições da cinta e o método de controle tornam a resposta não linear.
A velocidade de avanço também altera a relação entre o movimento do painel e os componentes rotativos da máquina. Uma perturbação periódica causada por um rolo de contato, transportador ou outro elemento rotativo pode produzir espaçamentos diferentes entre marcas quando a velocidade de avanço muda. Isso é diferente de um lixamento insuficiente e exige outra correção.
A remoção de material depende de como o cabeçote é controlado
A afirmação “um avanço mais lento remove mais material” precisa ser qualificada. Em um cabeçote de acabamento complacente, operando sob pressão aproximadamente controlada, uma maior exposição pode aumentar a remoção até que outros limites interfiram. Em um cabeçote rígido de calibração, com uma abertura de trabalho fixa, a geometria ajustada limita significativamente a redução de espessura pretendida.
No segundo caso, reduzir a velocidade do transportador pode ajudar a máquina a atingir a dimensão ajustada de forma mais consistente quando a capacidade de corte é limitante. Isso não deve ser considerado uma forma previsível de aumentar a profundidade de remoção. A compressão do painel, a deflexão do abrasivo, a complacência da máquina e as variações de espessura ainda podem alterar o resultado.
Por outro lado, aumentar o avanço mantendo a mesma redução nominal de espessura eleva a demanda de remoção de material por minuto. Para uma largura constante do painel, essa demanda é aproximadamente proporcional a:
Largura do painel × espessura removida × velocidade de avanço
Isso explica por que um ajuste que funciona em uma tira de teste estreita pode falhar em um painel de largura total. A carga maior pode aumentar a demanda do motor, a deflexão da cinta ou o corte incompleto. Portanto, os testes de avanço devem incluir a largura de produção e a sobremedida, e não apenas amostras convenientes.
Por que a mesma velocidade produz superfícies de MDF diferentes
O MDF não é uniforme em toda a sua espessura. Seu perfil de densidade normalmente inclui camadas superficiais mais densas e um núcleo menos denso. A remoção de uma parte maior da camada superficial pode expor material com comportamento diferente no lixamento e no revestimento. A superfície pode ficar mais absorvente ou apresentar maior perturbação das fibras, mesmo quando parece livre de riscos grosseiros.
Por isso, a preparação da superfície não se resume a obter um valor baixo de rugosidade. Em componentes pintados, preservar um substrato consistente e obter uma resposta uniforme do primer pode ser mais importante do que uma pequena melhoria em um valor isolado de rugosidade.
As variações de espessura do material recebido também alteram a carga real de lixamento. Se uma área engatar o cabeçote com mais intensidade do que outra, reduzir o avanço pode trabalhar excessivamente a área de maior contato sem resolver por completo a área de menor contato. Antes de atribuir o lixamento irregular inteiramente à velocidade, é necessário verificar o alinhamento dos cabeçotes, a planicidade do painel, as variações de espessura e o suporte do transportador.
Os resultados nas faces e nas bordas não devem ser considerados equivalentes. As bordas do MDF expõem uma estrutura de densidade diferente e podem exigir um processo de preparação separado. Um ajuste de avanço bem-sucedido no lixamento das faces não define uma especificação de acabamento das bordas.
A velocidade da cinta, a granulação e a pressão definem a faixa de avanço utilizável
A velocidade de avanço e a velocidade da cinta abrasiva são variáveis distintas. Com o avanço constante, aumentar a velocidade da cinta amplia o percurso do abrasivo sobre o painel, mas também altera a dinâmica de corte, a geração de calor, o transporte de pó e o comportamento da cinta. Aumentar a velocidade da cinta não é um substituto irrestrito para reduzir o avanço; a máquina e o abrasivo devem permanecer dentro dos limites de operação permitidos.
A sequência de granulações determina o trabalho que cada cabeçote precisa executar. Uma cinta de acabamento deve refinar o padrão de riscos anterior, não compensar um salto excessivo de granulação nem realizar uma calibração substancial. Quando o avanço é alto demais para o cabeçote final, riscos profundos da etapa anterior podem permanecer sob uma textura superficial mais fina.
Reduzir o avanço pode melhorar essa condição, mas riscos residuais persistentes podem indicar uma sequência inadequada, uma sobremedida de acabamento insuficiente ou um abrasivo desgastado. Substituir uma cinta desgastada ou corrigir a sequência pode ser mais eficaz do que reduzir a velocidade da linha.
A pressão cria outra relação de compromisso. Uma pressão adicional pode aumentar o engate do abrasivo, mas também pode aprofundar os riscos, comprimir o substrato, aumentar o aquecimento e acelerar o empastamento. Portanto, combinar pressão alta com avanço lento pode piorar a superfície em vez de poli-la.
A geometria de contato também importa. Um rolo de contato rígido concentra a carga e favorece a calibração; uma sapata complacente distribui o contato e tem outra função de acabamento. Os ajustes de avanço não podem ser transferidos entre esses tipos de cabeçote apenas porque a granulação do abrasivo é a mesma.
Identifique o defeito antes de ajustar o transportador
Os defeitos da superfície oferecem orientações mais úteis do que uma descrição genérica, como “acabamento áspero”. A inspeção sob luz rasante constante ajuda a distinguir a remoção incompleta de riscos de marcas mecânicas repetitivas ou perturbações das fibras.
Quando houver suspeita de um defeito periódico, o espaçamento entre marcas pode ajudar no diagnóstico. Se uma perturbação ocorrer com frequência f, o espaçamento na direção do avanço será aproximadamente v/f, sendo a velocidade de avanço v expressa em unidades compatíveis. Uma alteração controlada da velocidade pode revelar se as faixas acompanham um evento repetitivo da máquina. Isso, por si só, não identifica o componente responsável.
A extração de pó deve permanecer constante durante as comparações. Uma captação inadequada pode permitir que o pó permaneça na zona de contato e favoreça o empastamento do abrasivo. Reduzir a velocidade do transportador não corrige uma deficiência de extração e pode aumentar a exposição ao atrito resultante. A fuga visível de pó, o aquecimento anormal ou o odor de queimado exigem investigação, e não a continuidade da otimização da velocidade.
Estabeleça uma faixa de velocidade de avanço por meio de testes controlados
Um teste significativo mantém constantes as demais variáveis influentes. Use painéis de um lote de material uniforme, documente a espessura e as condições deles e registre a especificação do abrasivo, o estado da cinta, os ajustes dos cabeçotes, a velocidade da cinta e os ajustes de extração. Comece dentro da faixa operacional recomendada pelo fornecedor da máquina e altere somente a velocidade de avanço durante a comparação.
Use diversos ajustes de avanço ao longo da faixa de produção relevante, em vez de comparar apenas uma condição lenta com uma rápida. Aguarde a estabilização do processo, identifique cada amostra e registre a carga do motor ou outros sinais operacionais disponíveis. Uma superfície favorável obtida com carga instável não constitui um ajuste de produção robusto.
Avalie a espessura antes e depois do lixamento em locais repetíveis ao longo da largura e do comprimento do painel. Isso permite separar a melhoria da superfície da remoção adicional não pretendida. Inclua as áreas dianteira e traseira, onde o engate transitório pode diferir da parte central.
A preparação a montante também deve ser controlada. Uma máquina de corte de painéis, como a SERRA DE ESQUADRIA BEAM MJ6226, executa uma operação diferente do lixamento; a especificação de avanço de corte não pode definir um ajuste de avanço para lixamento. Em um teste de lixamento, a relação relevante é manter constantes as dimensões do painel e as condições de apoio na entrada e na saída.
Repita os ajustes promissores com um abrasivo que tenha atingido condições de trabalho representativas. Uma cinta nova pode ter capacidade de corte suficiente para mascarar uma faixa de processo marginal. O avanço selecionado deve permanecer aceitável durante um intervalo definido de vida útil da cinta, e não apenas logo após sua substituição.
Defina a aceitação da superfície para além de um único valor de rugosidade
Não existe um valor universal de velocidade de avanço que garanta uma superfície de MDF pronta para pintura. A aceitação deve descrever o resultado real: visibilidade dos riscos residuais, variação de espessura, defeitos de superfície e desempenho no processo de revestimento ou colagem previsto.
As medições instrumentais de rugosidade podem ajudar na comparação, mas o método deve ser repetível. Especifique o tipo de instrumento, as configurações de filtragem e avaliação, a direção de medição e os locais de amostragem. As medições paralelas e perpendiculares à direção predominante dos riscos podem diferir. Alterar a configuração de medição entre amostras pode ocultar o efeito da velocidade de avanço.
Ra, isoladamente, é insuficiente, pois uma média pode subestimar riscos profundos isolados ou defeitos localizados. Complemente-a com a análise do perfil, um parâmetro adequado de pico a vale quando pertinente e uma inspeção visual controlada. Não atribua um limite numérico universal de aceitação sem uma relação validada com o acabamento das etapas seguintes.
Para MDF pintado, aplique o primer e a sequência de acabamento previstos aos painéis de teste. Após o revestimento e a secagem, verifique a marcação dos riscos através da pintura, a absorção irregular e a elevação das fibras. Uma superfície que parece satisfatória imediatamente após o lixamento pode se comportar de outra forma quando umedecida pelo sistema de revestimento.
O ajuste de produção tecnicamente justificável é uma faixa de velocidade de avanço vinculada a uma especificação de painel, uma sequência de abrasivos, uma configuração de cabeçotes e um método de aceitação definidos. Seu limite superior é aquele em que a remoção de riscos, a consistência dimensional ou a carga da máquina se tornam inaceitáveis; seu limite inferior é aquele em que a exposição adicional deixa de ajudar ou provoca aquecimento e trabalho excessivo. Operar com margem dentro desses limites é mais confiável do que considerar a velocidade máxima do transportador ou a menor rugosidade medida como o único objetivo.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.