


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como reduzir riscos contra o veio em uma lixadeira para madeira maciça
Como reduzir riscos transversais às fibras em uma lixadeira para madeira maciça
Riscos transversais às fibras podem transformar um painel de madeira maciça lixado suavemente em um retrabalho dispendioso, especialmente quando o tingimento evidencia marcas ocultas. Se você opera uma lixadeira para madeira maciça, a redução desses defeitos começa pela verificação das condições do abrasivo, da progressão das granulometrias, da velocidade de avanço e da pressão de lixamento — não apenas pela troca da cinta por outra de granulometria mais fina. O acúmulo de pó e a remoção irregular de material também podem deixar marcas que comprometem o acabamento.
A pergunta útil não é apenas “Qual granulometria devo usar?”, mas “Em que etapa este risco está sendo introduzido e por que a operação seguinte não consegue removê-lo?”. Responder a essa pergunta permite fazer ajustes controlados e evita remover material em bom estado sem corrigir a causa.
Analise o risco antes de alterar as regulagens
Comece por um painel rejeitado, não por um ajuste da máquina. Marque a direção de avanço e a direção das fibras e, em seguida, inspecione-o sob uma iluminação rasante. Verifique o centro, as duas bordas e as extremidades dianteira e traseira. Um risco que atravessa as fibras não é necessariamente evidência de um problema na cinta transversal: alimentação desalinhada, detritos presos, usinagem anterior ou manuseio podem produzir defeitos semelhantes.
- Sulcos longos que acompanham o percurso de avanço: verifique se há abrasivo danificado, empastamento ou partículas presas na área de contato.
- Marcas diagonais ou curvas repetidas: investigue o alinhamento e a oscilação da cinta, a contaminação e a direção real de deslocamento do abrasivo.
- Faixas regulares ao longo do painel: considere trepidação, impacto da emenda da cinta, vibração ou alimentação instável, em vez de atribuir o problema apenas à granulometria.
- Riscos isolados que aparecem após a descarga: verifique os rolos de transferência, as superfícies de empilhamento e os procedimentos de manuseio.
Compare a superfície antes e depois de cada etapa de processamento acessível, seguindo apenas o procedimento operacional aprovado da máquina. Nunca desative as proteções para inspecionar um cabeçote de lixamento em funcionamento. Isole e bloqueie a máquina antes de tocar em cintas, rolos, mesas ou componentes internos.
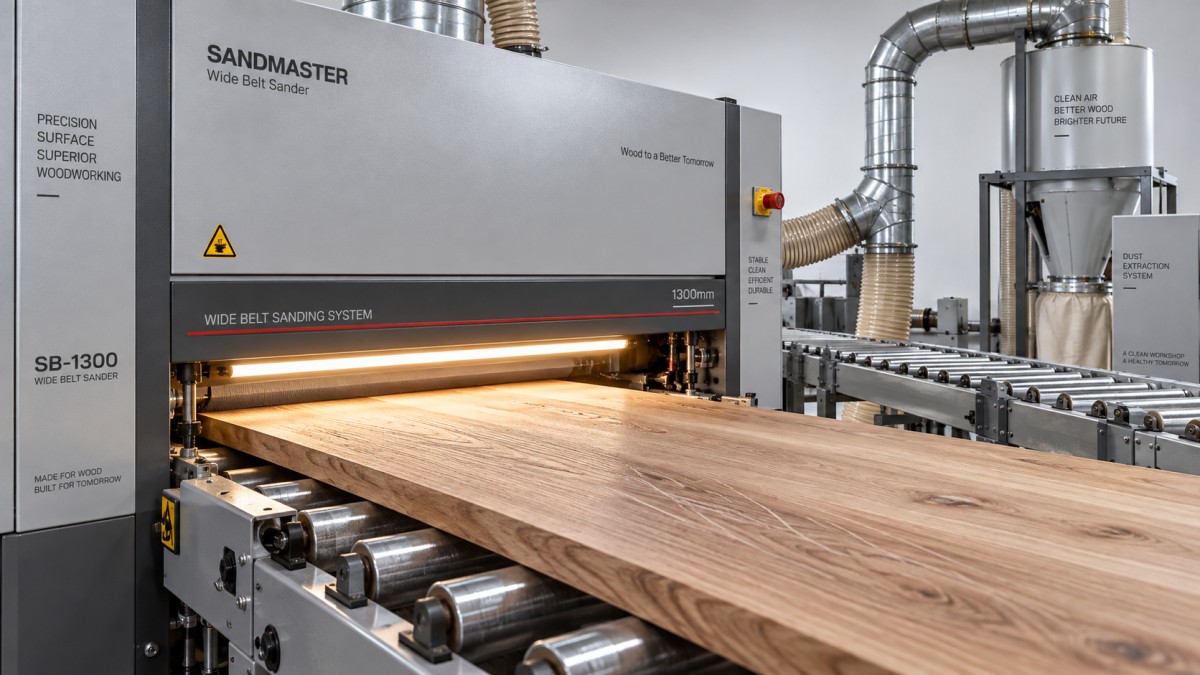
Verifique as condições do abrasivo antes de usar uma granulometria mais fina
Uma cinta nominalmente fina pode deixar marcas profundas se resina e pó de lixamento formarem depósitos endurecidos em sua superfície. Em vez de cortar uniformemente, esses depósitos arrastam-se pela madeira. Uma borda da cinta danificada, uma emenda defeituosa ou um grão grosso solto podem causar um problema semelhante.
Com a máquina isolada em segurança, examine toda a largura da cinta. Procure áreas brilhantes com abrasivo empastado, bordas rasgadas, desgaste irregular e danos localizados. Confirme se as dimensões da cinta, o material de suporte, a construção da emenda, o sentido de instalação quando especificado e a tensão são adequados à máquina. Limpe ou substitua o abrasivo de acordo com as instruções do fornecedor da cinta; métodos improvisados de limpeza agressiva podem danificá-la.
Se uma cinta nova, com especificação correta, eliminar o defeito, não se limite a concluir que “a cinta antiga estava desgastada”. Verifique por que ela empastou ou se deteriorou. Remoção excessiva de material, madeira resinosa, extração insuficiente ou uma construção de abrasivo inadequada podem recriar o problema no lote seguinte.
Armazene as cintas limpas e secas, nas condições recomendadas pelo fornecedor. Mantenha resíduos de abrasivos grossos longe das cintas de acabamento e das bancadas de inspeção. A contaminação pode comprometer uma sequência de lixamento que, de outro modo, estaria correta.
Permita que cada granulometria trabalhe o suficiente — mas não em excesso
O lixamento fino deve remover o padrão de riscos deixado pela etapa anterior. Não é possível ocultar de forma confiável sulcos profundos deixados por uma cinta grossa empastada. Se se espera que o cabeçote final corrija marcas acentuadas de calibragem, aumentar sua pressão geralmente provoca calor e desgaste antes de produzir uma superfície uniforme.
Como sequência de teste, um operador pode avaliar abrasivos P80, P120 e P150 quando a superfície de entrada e a especificação de acabamento justificarem essa escolha. Este é um exemplo, não uma receita universal. Uma peça aplainada que precise apenas de preparação leve pode exigir outra granulometria inicial; painéis ásperos ou irregulares podem precisar de uma operação de calibragem separada.
Use abrasivos classificados segundo um sistema de graduação consistente e inspecione entre as etapas. Se restarem riscos grossos após a passagem intermediária, corrija-os nessa etapa. Acrescentar uma passagem com granulometria extra fina ao final muitas vezes deixa a superfície ao redor mais lisa, mas mantém visíveis os sulcos originais.
A granulometria final também precisa ser compatível com o processo de revestimento. Lixar progressivamente com granulometrias mais finas não é automaticamente melhor: isso pode alterar a absorção do tingidor e o desenvolvimento da cor. Aprove a sequência de lixamento com o tingidor e o acabamento previstos, usando amostras representativas de material.
Equilibre a velocidade de avanço, a pressão e a remoção de material
Em uma lixadeira para madeira maciça, esses ajustes atuam em conjunto. Uma velocidade de avanço menor aumenta o tempo de contato, mas também pode elevar a temperatura e o empastamento. Uma velocidade maior pode não deixar tempo suficiente para remover os riscos da etapa anterior. Mais pressão pode aprofundar o corte, mas também pode comprimir as fibras, sobrecarregar a cinta ou acentuar o contato irregular.
Comece com os ajustes recomendados pelo fabricante para a configuração da máquina, a espécie de madeira, o abrasivo e a operação. Em seguida, altere uma variável por vez. Mantenha comparáveis a espessura dos painéis e as condições da superfície de entrada; caso contrário, o teste não mostrará qual ajuste fez diferença.
Meça a espessura em pontos repetíveis antes e depois do lixamento. O ajuste exibido, por si só, não determina a remoção real, especialmente no caso de painéis empenados, elementos de contato compressíveis ou material de entrada irregular. Sempre que o equipamento permitir, mantenha separadas as operações de desbaste pesado e a preparação final da superfície.
Resultados irregulares ao longo da largura exigem uma verificação mecânica. Inspecione o desgaste da mesa, as condições dos rolos de contato, a limpeza do transportador, o funcionamento dos dispositivos de fixação e o alinhamento, de acordo com as instruções de manutenção. Não é possível corrigir de forma consistente uma superfície de contato desgastada simplesmente aumentando a pressão.
Controle a direção das fibras e o padrão de contato final
Quando for viável, alimente componentes com fibras retas de modo que os principais riscos de lixamento acompanhem as fibras. No entanto, o sentido de alimentação, por si só, não determina o padrão de riscos. Também importam o deslocamento do abrasivo, a oscilação da cinta, a configuração dos cabeçotes e o alinhamento do painel.
Unidades de cinta transversal podem ser úteis para nivelamento e preparação da superfície, mas os riscos transversais visíveis precisam ser removidos pela operação seguinte. Verifique se o cabeçote longitudinal ou de acabamento a jusante tem abrasivo em boas condições e capacidade controlada de remoção suficiente. Não presuma que um cabeçote de acabamento está corrigindo a superfície apenas porque está em funcionamento.
Peças de moldura e painel, padrões de parquet e painéis colados com mudança na direção das fibras exigem atenção especial. Nenhuma direção de alimentação acompanha todas as seções das fibras. Dependendo do equipamento e dos requisitos de acabamento, pode ser adequada uma etapa de acabamento orbital controlada ou um lixamento manual leve.
A correção manual deve ser uma etapa de acabamento definida, não uma margem ilimitada para reparos. Use um abrasivo limpo e um suporte adequado, trabalhe no sentido das fibras sempre que possível e evite arredondar as bordas ou aprofundar a área ao redor de um risco.
Considere a extração e o manuseio como parte da qualidade do lixamento
A extração de pó não afeta apenas a limpeza do ambiente. Uma captação deficiente pode deixar partículas na zona de lixamento, contribuir para o empastamento da cinta e contaminar a face acabada. Verifique as conexões de extração, as restrições nos dutos, as condições dos filtros e o fluxo de ar, de acordo com os requisitos da máquina e do sistema de extração. Ouvir o ventilador não comprova que a captação é suficiente.
Use métodos de limpeza aprovados em vez de espalhar com ar comprimido o pó de madeira acumulado ao redor da máquina. Siga os procedimentos da unidade relativos a poeira, incêndio e proteção respiratória. A limpeza interna e a remoção de obstruções exigem o isolamento seguro do equipamento.
Inspecione também os rolos de saída, os carrinhos, os materiais separadores e as mesas de empilhamento. Uma face lixada limpa, ao ser arrastada sobre um apoio contaminado, pode adquirir riscos depois de passar por todos os cabeçotes de lixamento. Verifique a superfície dos painéis imediatamente na saída e novamente após a transferência, para distinguir defeitos de usinagem de danos causados pelo manuseio.
Mantenha separadas as regulagens de produção para materiais diferentes
Fábricas de móveis muitas vezes processam madeira maciça junto com painéis compostos e leves. Essas operações precisam de registros de configuração, rotinas de limpeza e critérios de aceitação distintos. Uma velocidade de avanço adequada ao processamento de bordas não é uma recomendação para lixamento.
Por exemplo, a Máquina de Colagem de Bordas para Painéis de Alumínio Colmeia ZD450G foi projetada para o processamento de bordas de painéis de alumínio colmeia e placas compostas, com uma faixa de avanço especificada de 13–23 m/min. Essa especificação se aplica à sua operação de colagem de bordas; ela não determina ajustes adequados para o lixamento de madeira maciça nem resolve riscos na face dos painéis. Manter esses limites de processo claros evita que ajustes inadequados sejam transferidos entre linhas de produção.
Aprove o resultado com o acabamento previsto e registre a configuração
O tato, por si só, é um método de inspeção pouco confiável. Um painel pode parecer liso ao toque e ainda apresentar riscos que se tornam evidentes após o tingimento. Inspecione com iluminação rasante uniforme, remova o pó usando um método aprovado e aplique o sistema de acabamento previsto a uma amostra representativa. Não introduza na produção uma limpeza com solvente não aprovada apenas para revelar marcas.
Quando o resultado for aceitável, registre a espécie de madeira, a espessura e as condições de entrada, a sequência de abrasivos, as condições da cinta, a velocidade de avanço, os ajustes dos cabeçotes e a remoção medida. Inclua uma amostra de referência ou fotografias feitas sob iluminação uniforme. Volte a verificar a configuração ao trocar o lote de madeira, os abrasivos ou o sistema de revestimento, em vez de tratá-la como permanente.
A Qingdao Zhongding Machinery Co., Ltd., fabricante e exportadora de máquinas para trabalhar madeira com mais de 20 anos de experiência no setor, oferece suporte técnico e fornecimento de peças de reposição junto com seus equipamentos. Para resolver um defeito persistente de lixamento, o suporte é mais eficaz quando inclui o modelo da máquina, a configuração dos cabeçotes, os detalhes do abrasivo, o histórico de manutenção e fotografias nítidas dos riscos devidamente marcadas — não apenas um pedido por uma cinta de granulometria mais fina.
Se os riscos persistirem após a substituição do abrasivo e a realização de testes controlados, pare de compensar com pressão adicional. Identifique em qual etapa a marca é introduzida, verifique os componentes de contato e alimentação e confirme se a etapa seguinte realmente a remove. Esse é um caminho mais confiável para obter um acabamento aceitável do que continuar lixando o mesmo painel até deixá-lo mais fino.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.