


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como evitar atravessar a lâmina de madeira ao usar uma lixadeira para lâminas
Uma única passagem de lixamento agressiva pode atravessar um folheado fino, expondo o substrato e transformando um painel valioso em um retrabalho dispendioso. Para operadores que utilizam uma lixadeira para folheados, evitar o lixamento até atravessar o folheado começa pelo controle da remoção de material — não simplesmente pela escolha de um abrasivo mais fino. A espessura do folheado, a planicidade do painel, a seleção da granulometria, a pressão de lixamento e a velocidade de avanço influenciam o resultado.
A dificuldade é que os danos geralmente começam em pontos localizados. A maior parte do painel pode parecer excelente enquanto um canto elevado, uma linha de cola saliente ou uma borda sem apoio perde sua face decorativa. Um processo confiável protege essas áreas vulneráveis e, ao mesmo tempo, prepara o restante da superfície para o acabamento.
Saiba quanto folheado realmente está disponível para lixamento
A espessura nominal do folheado não corresponde à margem disponível para lixamento. A face pode já ter perdido material durante a preparação do folheado, a prensagem do painel ou etapas anteriores de lixamento. A espessura também pode variar ao longo da chapa, especialmente nas juntas e áreas reparadas.
Antes de configurar a máquina, verifique a especificação do painel e confirme se a espessura de folheado informada se refere ao folheado original ou à face acabada. Sempre que possível, examine um recorte ou uma seção transversal representativa com ampliação. Uma medição da espessura total do painel não permite determinar quanto folheado decorativo ainda resta.
Trate um histórico de lixamento desconhecido como motivo para cautela. Painéis devolvidos para retrabalho podem parecer quase idênticos aos materiais novos, mas sua margem de lixamento restante pode ser bem menor. Mantenha-os separados, em vez de processá-los com os mesmos parâmetros.
Diferencie também a finalidade da operação:
- Calibração do núcleo: levar o substrato a uma espessura uniforme antes da aplicação do folheado.
- Preparação do folheado: remover pequenas irregularidades da superfície e preparar a face para o acabamento.
- Lixamento de acabamento: refinar uma superfície já preparada sem tentar corrigir a geometria do painel.
Uma face fina folheada não deve servir como camada de correção para um núcleo mal calibrado. Se o substrato estiver irregular, o lixamento agressivo após a aplicação do folheado remove primeiro a face das áreas mais elevadas.
Inspecione o painel antes de ajustar a máquina
Coloque painéis representativos sobre uma superfície de inspeção adequada e verifique empenamento, torção, juntas salientes, inchaço nas bordas e protuberâncias localizadas. Use uma régua de precisão quando apropriado. Inspecione as duas faces, pois resíduos ou irregularidades na parte inferior podem alterar o contato da face superior com o cabeçote de lixamento.
Preste atenção especial aos cantos e às primeiras e últimas seções que entram na máquina. Um painel que oscila, flexiona ou tem o apoio alterado durante o avanço pode sofrer contato irregular, mesmo quando o ajuste de espessura parece correto.
Com iluminação rasante, marque as áreas suspeitas em um registro de inspeção separado ou use um método de marcação aprovado e facilmente removível. Evite marcas profundas de lápis que levem o operador a continuar lixando até que desapareçam.
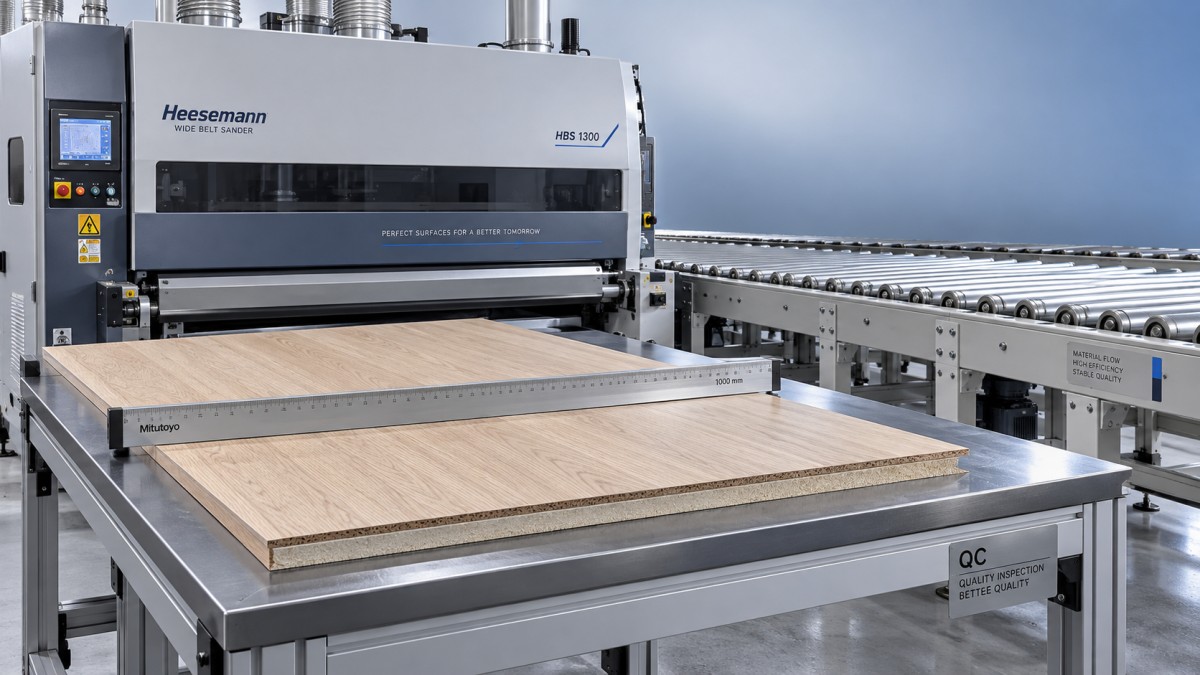
Se a área elevada for causada por contaminação por cola ou por um defeito de prensagem, avalie se ela pode ser corrigida sem afinar o folheado ao redor. Lixar toda a face até eliminar um ponto persistente é uma causa comum de descarte.
Configure a lixadeira para folheados para obter um contato controlado
Antes de testar um painel, confirme que a máquina está limpa e em condições mecânicas adequadas. Siga os procedimentos de isolamento e bloqueio do fabricante antes de limpar, inspecionar ou ajustar componentes em áreas protegidas. Nunca aproxime as mãos de correias em movimento nem tente estabilizar um painel manualmente perto da zona de lixamento.
Verifique as superfícies de referência e o sistema de transporte
Uma esteira transportadora contaminada, pressão irregular dos elementos de fixação, componentes de transporte desgastados ou um cabeçote de lixamento desalinhado podem causar remoção irregular de material. Verifique o alinhamento da correia, as condições da esteira, os elementos de pressão e o alinhamento do cabeçote conforme o manual da máquina. Confirme, usando o procedimento de calibração do fabricante, se o indicador de espessura corresponde ao ajuste real da máquina.
Não tente compensar um problema de alinhamento mecânico alterando repetidamente o ajuste de espessura. Se um lado for lixado sistematicamente com mais intensidade do que o outro, investigue a máquina e a geometria do painel antes de sacrificar mais material.
Use o cabeçote e a configuração de contato adequados
Os diferentes cabeçotes de lixamento apresentam comportamentos distintos. Um rolo de contato rígido concentra a ação de corte e, em geral, tolera menos variações locais de espessura. Uma sapata de acabamento configurada corretamente ou um sistema de contato flexível pode distribuir o contato com mais suavidade, mas ainda exige pressão e engajamento adequados.
Se a máquina tiver uma sapata segmentada eletrônica, verifique se as configurações de detecção do painel e controle das bordas correspondem à peça de trabalho. A segmentação pode ajudar a controlar o contato nas bordas; ela não torna o folheado fino imune à remoção excessiva de material.
Use somente configurações aprovadas para o processamento de folheados na sua máquina. Não há uma pressão, posição do cabeçote ou profundidade de lixamento universalmente segura para todas as espécies de madeira, espessuras de face e projetos de máquina.
Equilibre o abrasivo, a pressão e a velocidade de avanço — não apenas um parâmetro
Uma cinta mais fina ainda pode atravessar o folheado se o contato for excessivo ou a exposição durar muito. Em contrapartida, uma cinta grossa inadequada pode deixar riscos que exigem mais lixamento do que a face pode suportar.
Para uma face de folheado relativamente limpa e pré-lixada, um teste pode envolver um abrasivo na faixa P150–P180, seguido de uma preparação mais fina somente se a especificação do acabamento exigir. Este é um exemplo, não uma receita inicial para todos os painéis. Faces mais ásperas, determinadas espécies de madeira, tipos de abrasivo e sistemas de revestimento podem exigir uma sequência diferente.
Evite grandes saltos de granulometria que deixem riscos que depois você tentará remover com várias passagens de lixamento fino. Da mesma forma, não acrescente uma etapa com abrasivo mais fino apenas porque há outro cabeçote disponível. Cada cabeçote em operação consome parte da margem restante para lixamento.
Quando uma cinta ficar saturada, pare e resolva a causa seguindo os procedimentos aprovados. Pode haver resina, contaminação por adesivo, extração deficiente ou um abrasivo inadequado. Aumentar a pressão para fazer uma cinta desgastada voltar a cortar é especialmente arriscado em folheados finos.
Valide a configuração em um painel representativo
A melhor peça de teste corresponde ao material de produção: o mesmo folheado, núcleo, condição de prensagem, dimensões e histórico de lixamento. Um recorte de madeira maciça espessa pode confirmar que a máquina está funcionando, mas não valida um processo de lixamento de folheado fino.
- Registre a condição inicial. Anote a orientação do painel, os defeitos visíveis, a especificação do abrasivo, os cabeçotes em operação e os ajustes atuais da máquina.
- Comece com um engajamento conservador. Siga o procedimento de configuração da máquina, em vez de estimar a profundidade de remoção apenas pelo indicador.
- Processe um painel de teste. Aguarde até que ele saia completamente da máquina antes de inspecioná-lo.
- Inspecione toda a face. Examine cantos, bordas, juntas e pontos elevados sob iluminação uniforme, e não apenas o centro.
- Altere uma variável de cada vez. Faça um pequeno ajuste documentado somente quando a inspeção indicar o motivo necessário.
- Confirme a repetibilidade. Verifique outros painéis representativos antes de liberar o lote.
Medições antes e depois em pontos marcados podem ajudar a identificar uma remoção irregular, desde que o instrumento tenha resolução e repetibilidade adequadas. No entanto, as medições da espessura total do painel são evidências complementares — não comprovam que há folheado suficiente em todos os pontos.
Mantenha um registro cumulativo quando os painéis receberem várias passagens ou retornarem para retrabalho. “Só mais uma passagem” não é um ajuste inofensivo quando ninguém sabe quanto material foi removido nas operações anteriores.
Use o padrão de danos para identificar a causa
Quando ocorrer o lixamento até atravessar o folheado, pare o lote e coloque os painéis afetados em quarentena. Reduzir a pressão pode ajudar, mas a localização do defeito costuma ser um ponto de partida melhor do que uma alteração genérica dos parâmetros.
- Um lado é lixado com mais intensidade: verifique o alinhamento transversal à máquina, a conicidade do painel, as condições da esteira e a pressão irregular.
- As extremidades de entrada ou saída são afetadas: investigue o funcionamento dos elementos de fixação, o apoio do painel e o comportamento do contato na entrada ou saída.
- Apenas cantos ou bordas estão danificados: verifique o inchaço das bordas, a variação local de espessura, a projeção da sapata e os controles da sapata segmentada, se instalada.
- Aparecem áreas isoladas: procure pontos altos no substrato, resíduos presos, linhas de cola salientes ou variações locais do folheado.
- Toda a face foi lixada em excesso: revise o engajamento total, a agressividade do abrasivo, o tempo de exposição e o número acumulado de passagens.
Sinais de alerta podem surgir antes de o substrato ficar visivelmente exposto: alterações inesperadas de cor, um desenho dos veios que se torna tênue ou uma textura diferente na borda. Os veios naturais e o pó de lixamento podem induzir a erro; por isso, remova o pó com um método de extração aprovado e inspecione cuidadosamente. Não continue lixando apenas para ver se uma área suspeita desaparece.
Se o substrato já estiver exposto, mais lixamento não restaurará o folheado. Encaminhe a peça para uma avaliação de reparo aprovada, reaplicação do folheado ou substituição, em vez de tentar disfarçar uma perda estrutural do material da face.
Evite que as operações posteriores gerem outro ciclo de retrabalho
O lixamento de superfícies é apenas uma etapa da produção de armários e móveis. O processamento de bordas, o manuseio e o acabamento podem introduzir marcas que levam o painel de volta para um lixamento desnecessário. Defina entre as estações as condições de superfície exigidas e proteja as faces acabadas durante a transferência.
Para linhas que processam componentes chanfrados de armários ou móveis, a máquina de aplicação de fita de borda chanfrada ZD450X é uma opção independente de processamento de bordas para painéis de madeira, MDF e compensado. Ela combina alimentação automática, refilo e polimento para acabamento de bordas a 45°, com uma faixa especificada de espessura do painel de 10–25 mm. Não é uma lixadeira de faces folheadas; sua relevância está no planejamento de operações compatíveis de borda e superfície, e não no uso do lixamento da face para corrigir defeitos nas bordas.
Confirme a sequência de produção para a construção real do painel e o sistema de acabamento utilizado. Uma transferência limpa entre máquinas costuma ser mais valiosa do que outra passagem corretiva.
Torne a configuração segura repetível entre turnos
Quando o processo funcionar, salve mais do que os valores numéricos da máquina. Registre a especificação do folheado, a condição de entrada do painel, o tipo e o estado de desgaste do abrasivo, a configuração dos cabeçotes, a velocidade de avanço, os ajustes de pressão, se aplicável, e uma amostra aprovada na inspeção. Revalide após a troca de cintas, manutenção, alterações de material ou variações inexplicadas da superfície.
A Qingdao Zhongding Machinery Co., Ltd., com mais de 20 anos de experiência em máquinas para trabalhar madeira, oferece suporte técnico e fornecimento de peças de reposição junto com seus equipamentos. Ao solicitar assistência para solução de problemas, envie fotos nítidas dos defeitos, o modelo da máquina, a construção do painel, os detalhes do abrasivo e a localização dos danos. Essas informações permitem um diagnóstico mais útil do que dizer “a máquina está lixando demais”.
O princípio operacional é simples: remova somente o que o processo de acabamento exige e verifique o resultado antes de continuar. Inspeções consistentes, boas condições da máquina e um procedimento de teste documentado proporcionam aos operadores um método repetível para proteger folheados finos — sem depender de suposições ou de um lixamento corretivo de última hora.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.