


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como ajustar a pressão de aperto em uma coladeira de bordas para madeira
Ajuste a pressão de aperto de uma coladeira de bordas de madeira compatibilizando a pressão necessária para a linha de cola, indicada pelo adesivo, com a força de aperto documentada da máquina; em seguida, confirme o ajuste com um painel de teste. Comece dentro da faixa de processo aprovada e ajuste somente depois de verificar o fechamento das juntas, a planicidade do painel e a qualidade da colagem após a cura. Uma leitura do regulador, por si só, não permite determinar se as juntas recebem pressão adequada.
O ajuste correto varia conforme a espessura do painel, o comprimento da junta, as condições da madeira, o adesivo e a disposição dos grampos. Se for necessária força excessiva para fechar uma junta, corrija a preparação das bordas antes de aumentar a pressão. O aperto deve colocar superfícies preparadas com precisão em contato firme, sem esmagar a madeira nem empenar o conjunto.
Diferencie a pressão indicada pelo manômetro da pressão na junta
Um manômetro pneumático ou hidráulico mede a pressão dentro de um circuito. As instruções do adesivo geralmente especificam a pressão aplicada sobre a superfície colada. Os dois valores podem usar unidades semelhantes, mas representam condições diferentes.
A força do cilindro depende da pressão do fluido e da área efetiva do pistão. A força que chega ao painel também depende da direção do cilindro, da alavancagem mecânica, do atrito e da construção da máquina. Sempre que disponível, use a tabela de força do manual da máquina ou o procedimento de conversão de pressão indicado pelo fabricante. A especificação da pressão de alimentação de ar da oficina não determina a pressão na linha de cola.
Em uma configuração simples, na qual vários grampos pressionam o mesmo painel, a relação básica é:
Pressão média na junta = força lateral efetiva total de aperto ÷ área de uma linha de cola longitudinal.
Em uma junta de borda retangular, essa área corresponde à espessura do painel multiplicada pelo comprimento da junta. Use unidades compatíveis: a força em newtons dividida pela área em milímetros quadrados resulta em pressão em N/mm², equivalente a MPa. Esse cálculo estima a pressão média; não mostra se a força está distribuída uniformemente entre os grampos.
Em uma montagem convencional, com tábuas paralelas comprimidas entre lados opostos, as juntas ficam no mesmo caminho da força. Não multiplique automaticamente a área pelo número de linhas de cola. Zonas de aperto separadas, dispositivos de fixação incomuns ou seções carregadas de forma independente exigem o método de cálculo específico da máquina.
Ao registrar os ajustes, mantenha separadas as especificações dos equipamentos. Por exemplo, a exigência indicada de pressão de ar de 0,6–0,8 MPa para otorno CNC para madeira CA-1530 corresponde a outro processo de marcenaria e não serve de base para ajustar a pressão de colagem de bordas.
Determine uma faixa de pressão adequada antes de carregar a máquina
Consulte a ficha técnica do adesivo junto com as instruções da coladeira. Identifique a pressão ou força de aperto necessária, o tempo de montagem permitido, a temperatura mínima do material e o tempo de aperto. Se as orientações do adesivo indicarem apenas uma faixa ampla, escolha o ponto inicial de acordo com a recomendação de processo documentada para a madeira e a junta em questão.
A densidade da madeira influencia sua resistência à compressão, mas a espécie, por si só, não é suficiente para definir o ajuste. Um material mais macio pode apresentar marcas dos grampos antes que uma junta mal ajustada se feche. Mesmo a madeira densa, com bordas lisas e usinadas com precisão, precisa da pressão de contato especificada para o adesivo. Aumentar a pressão não compensa superfícies contaminadas, teor de umidade inadequado ou adesivo que já tenha formado película.
Ao escolher e avaliar um ajuste inicial, considere as seguintes diferenças:
Prepare a carga para que a pressão alcance todas as juntas
Faça uma montagem a seco com tábuas representativas antes de aplicar o adesivo. As bordas devem se encontrar ao longo de todo o comprimento sem exigir força excessiva. Verifique se há folgas nas extremidades, passagem de luz pelo meio e balanço causado por uma borda fora de esquadro. Remova lascas e adesivo curado das superfícies de apoio, guias e sapatas de pressão.
A espessura desigual das tábuas cria outro problema: um prensador superior pode apoiar-se na faixa mais alta enquanto as faixas adjacentes continuam livres para levantar. Antes de alterar o ajuste do prensador superior, verifique a uniformidade da espessura e o alinhamento dos apoios. A pressão lateral fecha as juntas das bordas; a contenção vertical controla o levantamento. Trate esses ajustes separadamente.
Quando o projeto da máquina permitir, posicione a força lateral próxima ao meio da espessura do painel. Uma força aplicada muito acima ou abaixo desse ponto gera um momento que favorece o empenamento. O espaçamento dos grampos também é importante: uma força total satisfatória pode deixar regiões entre pontos de pressão muito afastados com compressão insuficiente.
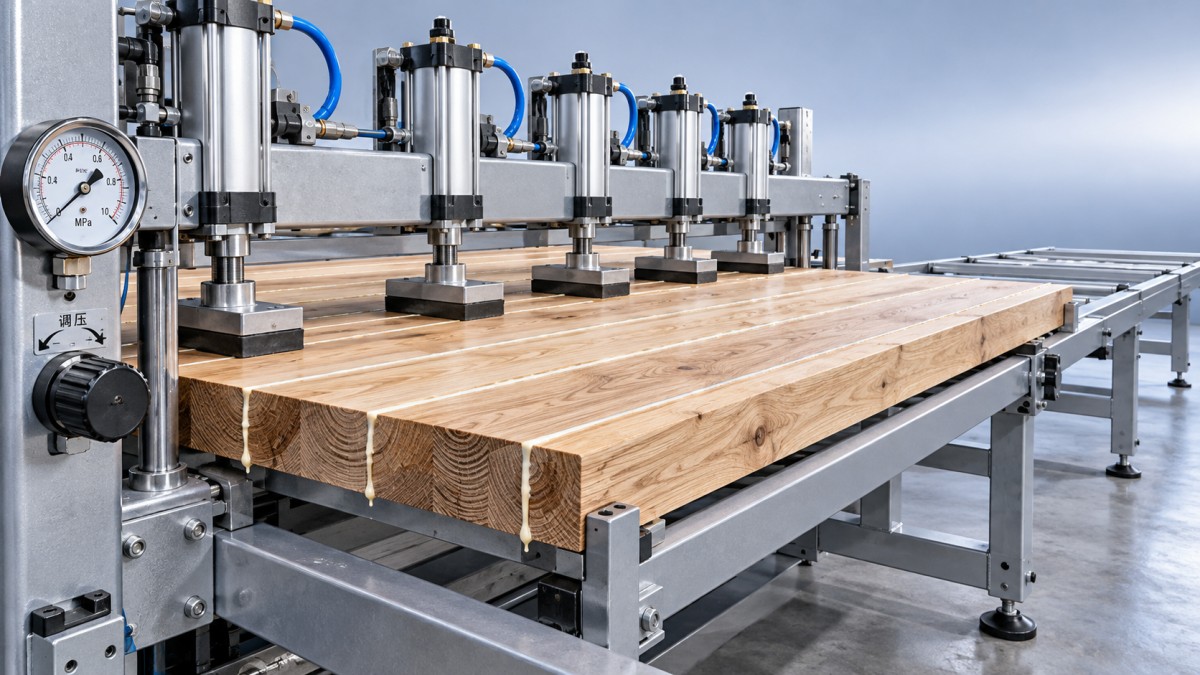
Posicione os grampos conforme o diagrama de carregamento da máquina, incluindo as disposições para as extremidades do painel. Mantenha as sapatas de pressão apoiadas em esquadro. Se um cilindro atingir o fim do curso antes que a sapata carregue o painel, a pressão indicada no circuito não comprova a presença de força de aperto efetiva.
Ajuste a máquina e faça um teste controlado
Use material representativo, a aplicação de adesivo prevista e o padrão de carregamento da produção. Um teste com uma pequena sobra não valida um painel muito mais comprido quando o espaçamento dos grampos e a distribuição da força são diferentes.
- Faça ajustes mecânicos com as fontes de energia perigosas isoladas. Siga o procedimento de isolamento da máquina, libere a pressão pneumática ou hidráulica armazenada e imobilize os componentes que possam se mover. Ajuste os batentes, apoios e posições dos grampos antes de restabelecer a energia.
- Identifique o controle e o manômetro corretos. A pressão de alimentação principal, a pressão lateral de aperto e a pressão do prensador superior podem ter reguladores separados. Confirme as unidades e o circuito que será ajustado.
- Insira o ajuste inicial documentado. Respeite os limites nominais da máquina e a faixa de processo do adesivo. Nas máquinas que exigem ajuste sob pressão, use o modo de configuração protegido indicado e mantenha distância das peças móveis.
- Aplique o adesivo de maneira uniforme e carregue o painel dentro do tempo de montagem permitido. Siga a sequência de aperto especificada para que as tábuas se assentem sem prender uma faixa levantada nem deslocar o painel contra um batente.
- Observe a pressão durante o acionamento e ao longo do período de aperto. Registre a leitura com a máquina carregada, eventuais oscilações e se a máquina mantém a pressão enquanto o conjunto se acomoda.
Alguns reguladores exigem uma direção específica de ajuste ou um ciclo de alívio de pressão para definir com precisão um valor mais baixo. Siga as instruções do componente e da máquina em vez de girar repetidamente o botão com pressão retida a jusante. Nunca afrouxe conexões para liberar pressão.
Durante o teste, inspecione a partir da posição de observação indicada. Pare e isole a máquina antes de alcançar a área de aperto ou reposicionar o material. Uma folga fechada é um indício útil somente se o painel permanecer corretamente apoiado e a madeira não apresentar danos localizados.
Avalie o painel, não apenas o adesivo expelido
Um filete de adesivo fino e razoavelmente contínuo pode indicar que o adesivo chegou às bordas da junta. Porém, não comprova pressão suficiente, aplicação correta nem uma colagem curada adequada. O tamanho do filete varia conforme a viscosidade do adesivo, a quantidade aplicada, a absorção da madeira e o tempo entre a aplicação e o aperto.
Portanto, o excesso de adesivo expelido não significa automaticamente que a pressão seja excessiva. Pode indicar que foi aplicado adesivo em excesso. Por outro lado, pouco adesivo expelido pode resultar de aplicação insuficiente ou montagem tardia, mesmo quando a força de aperto é adequada. Ajuste a aplicação do adesivo e a pressão como variáveis separadas.
Observe as diferenças ao longo do painel. Uma folga restrita ao meio, entre dois grampos, aponta para a geometria das bordas ou a distribuição da força. Uma folga ao lado de uma sapata de pressão sugere apoio inadequado, limitação de curso ou um problema mecânico localizado. Aumentar a pressão de todo o circuito pode sobrecarregar as áreas que já estão em bom contato.
O empenamento do painel durante o aperto exige outra abordagem. Verifique a altura da força, a orientação das tábuas, o alinhamento dos apoios e o momento de acionamento do prensador superior. Mais força vertical pode achatar temporariamente o painel sem resolver a causa da deformação. Verifique novamente o formato após soltar o painel.
Se a pressão cair durante o período de aperto, primeiro determine se a máquina foi projetada para manter a pressão automaticamente ou retê-la em um circuito fechado. O assentamento da madeira e do adesivo pode afetar a leitura; uma perda contínua e sem explicação também justifica examinar o sistema de controle de pressão. Resolva qualquer comportamento anormal da pressão antes de aprovar um ajuste para produção.
Confirme a junta curada antes de aumentar a produção
Mantenha o painel de teste apertado pelo tempo especificado para o adesivo, considerando as condições reais do material e da oficina. O tempo até a liberação dos grampos e o tempo de cura completa são diferentes. Um painel que permanece inteiro após a descarga ainda pode não ter desenvolvido resistência suficiente para usinagem agressiva ou um teste de colagem significativo.
Após soltar o painel, inspecione o fechamento das juntas e a planicidade sem forçá-lo contra uma mesa. Uma junta que volta a abrir indica um problema não resolvido, como encaixe inadequado, tensões na madeira, colagem insuficiente ou liberação prematura. Registre o local da abertura; sua posição ajuda a distinguir um defeito de usinagem de um problema de distribuição do aperto.
Quando o adesivo tiver atingido a condição de teste exigida, examine amostras sacrificiais conforme o procedimento de qualidade aprovado pela oficina. Amostras retiradas das extremidades e dos espaços entre os pontos de aperto revelam mais sobre a distribuição da pressão do que uma única sobra escolhida por conveniência. Avalie o interior da junta, além da superfície visível.
A ruptura da madeira junto à junta oferece indícios úteis sobre o desempenho da colagem, mas a interpretação depende da qualidade da madeira e do método de teste. Uma separação limpa na linha do adesivo exige investigar a preparação das superfícies, a aplicação, o tempo de montagem, a pressão e as condições de cura. Não presuma que a pressão seja a causa apenas porque é o controle mais fácil de alterar.
Se o teste indicar contato incompleto e o encaixe a seco estiver correto, aumente a pressão em um incremento controlado, dentro da faixa aprovada, e repita o teste. Se houver esmagamento, marcas ou deformação, reavalie o carregamento localizado e reduza a força conforme permitido. Altere uma variável do processo de cada vez para que o resultado continue sendo interpretável.
Registre um ajuste que possa ser reproduzido
Registre a máquina e o circuito de aperto ativo, a leitura do manômetro com a máquina carregada, a disposição dos grampos, as dimensões do painel, a espécie e as condições de umidade da madeira, o adesivo, o método de aplicação, o tempo de montagem e o tempo de aperto. Inclua o resultado da inspeção do teste. Um valor de pressão registrado sem essas condições não constitui uma receita de produção completa.
Repita a validação quando houver mudança na espessura ou no comprimento do painel, introdução de outro adesivo, alteração das posições dos grampos ou reparos que afetem a transmissão da força. Se um ajuste estabelecido começar a produzir folgas, examine a precisão do manômetro, a estabilidade do regulador, o movimento dos grampos e a preparação do material antes de aumentar a pressão. O próximo ajuste deve tratar da causa observada do defeito.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.