


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
O que limita o diâmetro de torneamento em uma fresadora CNC ATC com eixo rotativo?
O diâmetro máximo de torneamento em uma router CNC ATC com eixo rotativo é limitado pela menor folga utilizável ao redor da peça em rotação — não apenas pelo tamanho da placa. A altura do centro do eixo rotativo, a folga em relação à mesa e ao pórtico, o curso do spindle, a geometria do porta-ferramentas e as interferências com a placa ou o contraponto afetam o resultado. Um material bruto que pode girar livremente ainda pode ser impossível de usinar em todo o seu comprimento.
A capacidade utilizável também depende do peso, do equilíbrio, da rigidez do suporte e do desempenho do acionamento rotativo. Uma máquina pode acomodar um material bruto cilíndrico grande e leve, mas ser inadequada para uma peça menor, pesada e descentralizada. Portanto, a especificação decisiva é um envelope de usinagem definido para determinado material bruto, disposição das fixações, configuração das ferramentas e condição operacional.
“Diâmetro de torneamento” pode descrever diferentes capacidades
Em uma router para trabalhar madeira, “torneamento” geralmente se refere à fresagem com eixo rotativo: a placa gira ou indexa a peça enquanto um spindle motorizado realiza o corte. Isso difere do torneamento convencional em torno, no qual a rotação da peça fornece o principal movimento de corte. O diâmetro de torneamento anunciado para uma router não deve ser interpretado como capacidade de corte de um torno sem que sua definição seja verificada.
É preciso distinguir três dimensões:
- Diâmetro máximo de giro: o maior diâmetro varrido que pode girar sem tocar nas partes estacionárias da máquina em uma configuração especificada.
- Tamanho máximo do material bruto: o material inicial que pode ser montado e girado, incluindo cantos, desvios de montagem e irregularidades.
- Diâmetro máximo usinável: o diâmetro que o conjunto de ferramentas especificado consegue efetivamente cortar, mantendo a folga e o curso útil dos eixos.
Essas dimensões não são intercambiáveis. Uma capacidade informada pode se referir a um material bruto redondo com o spindle estacionado fora do caminho, e não a uma peça sendo usinada com um porta-ferramentas de produção e uma coifa de aspiração instalados. Ela também pode se aplicar apenas a um trecho limitado entre o cabeçote fixo e o contraponto.
A altura do centro estabelece um limite geométrico, mas apenas em relação aos obstáculos reais
Para uma unidade rotativa montada acima de uma mesa plana contínua, a relação básica de folga inferior é:
Dinferior = 2(H − C)
Aqui, H é a distância entre a linha de centro do eixo rotativo e o obstáculo mais alto abaixo do material bruto em rotação, e C é a margem de folga radial necessária. Isso fornece um limite geométrico, não uma classificação completa de capacidade de usinagem.
Por exemplo, se a linha de centro estiver 200 mm acima do obstáculo relevante e a margem radial escolhida for 10 mm, o diâmetro de folga inferior será de 380 mm. Essas dimensões são apenas ilustrativas; não representam uma folga recomendada nem uma especificação de máquina. A margem adequada depende da precisão da configuração, das variações da peça, da deflexão e dos requisitos do fabricante.
O obstáculo relevante pode ser uma placa de montagem, um trilho, um parafuso de fixação ou um suporte, e não o tampo da mesa. Por outro lado, um eixo rotativo instalado ao lado da mesa ou sobre um canal rebaixado pode permitir que o material bruto se estenda abaixo do nível da mesa. Nessa configuração, a altura da mesa, por si só, não determina o limite de diâmetro.
Também é preciso verificar a folga acima e ao lado do eixo. Uma travessa do pórtico, uma estrutura lateral, um invólucro, uma esteira porta-cabos ou um componente de extração pode restringir o envelope varrido. Como esses obstáculos podem mudar ao longo da máquina, o diâmetro disponível pode variar conforme a posição axial.
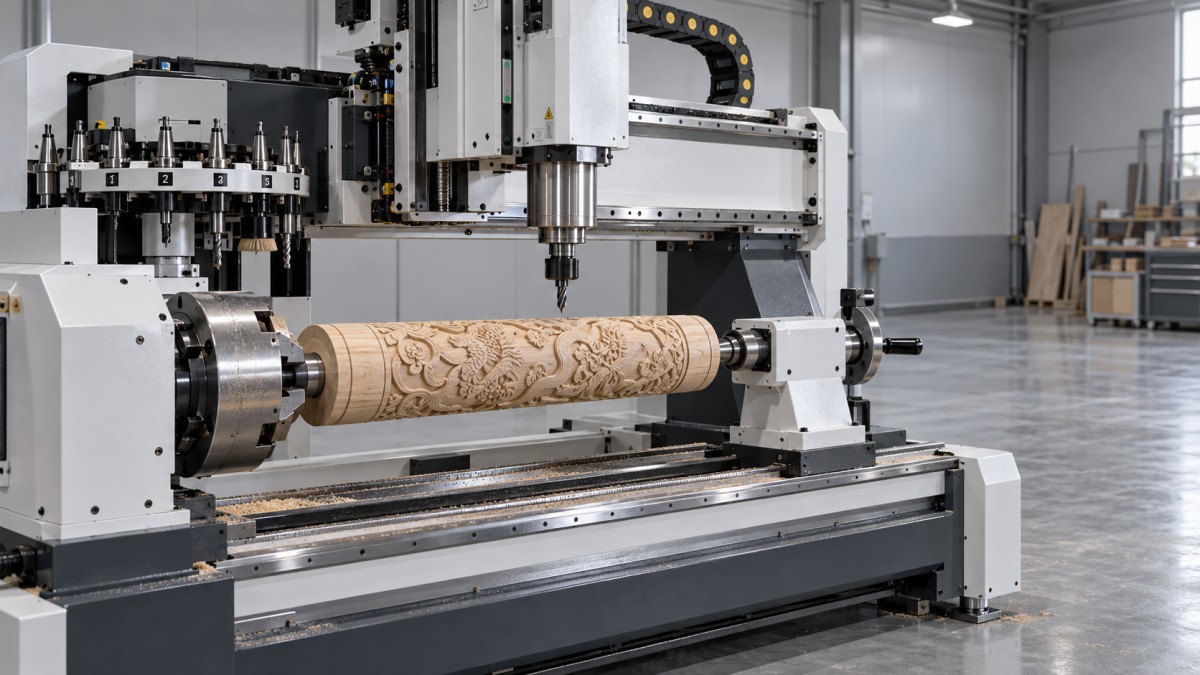
Um desenho útil de folgas mostra uma seção transversal perpendicular ao eixo rotativo, com o círculo varrido pelo material bruto e todos os obstáculos próximos. Também é necessária uma vista longitudinal para identificar restrições perto da placa, do contraponto e dos limites do curso da máquina.
O material bruto inicial pode exigir muito mais espaço do que a peça acabada
O diâmetro final não basta para determinar se o material bruto caberá. Para um material bruto quadrado com lado de dimensãoa, centralizado em seu eixo geométrico, o diâmetro varrido de canto a canto é:
Dvarrido = a√2
Assim, um material bruto quadrado de 250 mm varre aproximadamente 354 mm antes da remoção de qualquer material. Uma máquina descrita como tendo diâmetro de torneamento de 300 mm pode não aceitar esse material bruto, mesmo que o diâmetro do componente acabado seja inferior a 250 mm.
Para uma seção retangular centralizada, com largurab e altura h, o diâmetro varrido correspondente é √(b² + h²). Para materiais brutos irregulares, é preciso considerar o dobro da maior distância entre o eixo de rotação real e qualquer ponto externo. A excentricidade de montagem aumenta ainda mais esse raio.
Essa distinção é importante para pilares quadrados de móveis, colunas laminadas e madeira serrada bruta. O pré-arredondamento pode reduzir o envelope necessário e as cargas iniciais de corte interrompido, mas acrescenta uma operação separada. Se a produção começa com estoque quadrado, a aceitação da máquina deve se basear nesse estoque — e não apenas no perfil acabado.
O alcance do spindle e a folga do porta-ferramentas determinam o que pode ser efetivamente cortado
O material bruto pode ficar livre da estrutura da máquina e, ainda assim, não haver espaço suficiente para usinar. Com um spindle vertical posicionado acima de um eixo rotativo horizontal, a aresta de corte precisa alcançar a superfície, enquanto a porca da pinça, o porta-ferramentas, o nariz do spindle e as partes não cortantes da ferramenta permanecem afastados.
No corte de cima para baixo em uma superfície cilíndrica, a superfície mais alta fica a um raio da peça acima da linha de centro do eixo rotativo. O spindle precisa alcançar uma posição de corte válida nesse ponto e retrair o suficiente para um reposicionamento seguro. Ambos os requisitos precisam caber no curso Z instalado.
O curso Z publicado, por si só, não comprova essa capacidade. O curso descreve o movimento entre os limites do eixo; não especifica a posição absoluta da ponta da ferramenta em relação à linha de centro do eixo rotativo. A altura de montagem do eixo rotativo, a posição de instalação do spindle, o comprimento da ferramenta e a projeção do porta-ferramentas determinam essa relação.
Rebaixos profundos introduzem outra restrição. Uma fresa pode alcançar o fundo de um rebaixo enquanto seu porta-ferramentas colide com um detalhe elevado adjacente. Aumentar a projeção da ferramenta pode melhorar o acesso, mas reduz a rigidez e pode aumentar a deflexão, a vibração e o risco de quebra da ferramenta. Uma ferramenta mais longa não é uma solução sem limites para uma folga insuficiente.
A geometria acabada também importa. Uma router com três eixos lineares e um eixo rotativo não oferece a liberdade de orientação da ferramenta de uma máquina de cinco eixos. Girar a peça pode expor diferentes superfícies, mas alguns rebaixos ou detalhes nas extremidades continuam inacessíveis com a orientação disponível do spindle. A capacidade de diâmetro não garante acesso a todos os detalhes.
O ATC acrescenta condições de folga além da posição de corte
A troca automática de ferramentas não aumenta nem reduz, por si só, o diâmetro de giro da unidade rotativa. Ela introduz estados adicionais da máquina que também precisam estar livres de colisões.
Uma sequência de troca de ferramenta pode envolver a retração total do eixo Z, o deslocamento até um magazine fixo ou o movimento próximo a um carrossel. Um material bruto grande pode ficar livre da ferramenta ativa, mas obstruir o trajeto do spindle até o magazine. A ferramenta mais longa do trabalho também pode causar uma interferência que não ocorre com a mais curta.
Portanto, a verificação de capacidade precisa incluir a lista real de ferramentas, os envelopes dos porta-ferramentas, os movimentos de aproximação e retração e o trajeto de troca de ferramentas. Quando o comando oferece uma posição de troca ou uma sequência de folga adequada para trabalhos rotativos, essa sequência ainda precisa ser validada para a configuração instalada. Uma declaração de capacidade que dependa da remoção do material bruto para as trocas de ferramenta não representa um ciclo de usinagem ATC ininterrupto.
A placa, o contraponto e os suportes criam restrições locais
O diâmetro da placa descreve principalmente o dispositivo de fixação da peça. Ele não define diretamente o maior diâmetro da peça. Dependendo do projeto e da disposição das castanhas, uma placa pode prender um munhão menor em um material bruto maior. Isso não determina se a placa, os rolamentos do spindle ou o acionamento conseguem suportar a carga resultante com segurança.
A projeção das castanhas é uma questão independente. Castanhas posicionadas para fora podem aumentar o envelope rotativo do dispositivo de fixação, enquanto castanhas e ferragens de montagem próximas à peça podem obstruir a ferramenta de corte. É preciso verificar a faixa de fixação, o engate das castanhas, a extensão permitida e a retenção sob cargas de corte.
Na extremidade oposta, o corpo do contraponto e a haste podem impedir a usinagem perto da extremidade apoiada. Portanto, o comprimento usinável pode ser menor que a distância nominal entre centros. Alterar a extensão da haste pode modificar tanto a folga quanto a rigidez do suporte.
Componentes longos podem exigir um suporte intermediário ou luneta. Esse dispositivo pode limitar o diâmetro local e bloquear o acesso da ferramenta no ponto de contato com a peça. Assim, uma coluna decorativa com uma seção central grande e extremidades estreitas deve ser verificada como um perfil ao longo do comprimento, em vez de ser tratada como um cilindro de diâmetro constante.
Peso, inércia e rigidez podem reduzir o diâmetro prático
Mesmo quando a geometria permite a rotação, a capacidade de carga pode impedir uma usinagem útil. A massa máxima da peça só é significativa em conjunto com a disposição de apoio especificada, a posição do centro de gravidade, a velocidade e o balanço. Um material bruto preso entre a placa e o contraponto impõe cargas diferentes das mesmas quando montado em balanço em uma placa frontal.
O diâmetro também altera a inércia rotacional. Para um cilindro sólido ideal girando em torno de sua linha de centro:
I = ½mr²
Com a mesma massa, dobrar o raio quadruplica a inércia. Assim, é necessário mais torque de acionamento para obter a mesma aceleração angular. A indexação rápida, as reversões frequentes ou a interpolação rotativa simultânea podem se tornar limitantes, mesmo quando a rotação lenta continua sendo possível.
As cargas de corte acrescentam uma demanda de torque separada. Uma força de corte tangencialFtaplicada em um raior produz aproximadamente T = Ftr no eixo da peça. A seleção do acionamento deve levar em conta o torque de corte, a aceleração, a eficiência da transmissão e o ciclo de operação — não apenas o torque de retenção do motor.
Na usinagem indexada, um freio mecânico pode resistir ao torque de corte se a unidade rotativa tiver sido projetada para operar dessa forma. Durante a rotação simultânea, em geral esse freio não oferece o mesmo suporte enquanto o eixo se move. Uma capacidade demonstrada em uma operação indexada não deve ser automaticamente aplicada ao corte rotativo contínuo.
O equilíbrio e a rigidez impõem outros limites. Um material bruto descentralizado produz torque gravitacional variável e forças de desequilíbrio dependentes da velocidade. Madeira longa e delgada pode defletir sob a pressão da ferramenta, enquanto materiais brutos grandes e irregulares podem provocar cortes interrompidos. Reduzir a velocidade ou fazer cortes mais leves pode ajudar dentro dos limites operacionais aprovados, mas não corrige uma fixação ou capacidade estrutural inadequadas.
Torne a especificação de diâmetro condicional e verificável
Uma especificação técnica útil relaciona o diâmetro máximo a uma tarefa de usinagem definida. Em vez de solicitar simplesmente um número maior, solicite as dimensões e classificações necessárias para reconstruir o envelope.
A verificação deve utilizar o maior material bruto previsto, os detalhes de perfil mais restritivos e as ferramentas reais de produção. A simulação de colisões só é útil quando inclui as estruturas relevantes da máquina, as castanhas, o contraponto, os porta-ferramentas e os acessórios. Uma simulação que contenha apenas a ferramenta de corte e a peça acabada não permite comprovar a folga da máquina.
As verificações físicas devem seguir os procedimentos de comissionamento e segurança do fabricante, com verificação controlada e proteções instaladas antes do corte. A rotação bem-sucedida, por si só, não é suficiente: os critérios de aceitação também devem abranger o acesso da ferramenta, a qualidade da superfície, a precisão dimensional, a estabilidade do suporte e o movimento rotativo necessário.
Portanto, uma declaração de capacidade significativa não se resume a “diâmetro máximo de 400 mm”. Ela define o envelope da peça bruta, a massa e o comprimento suportados, a configuração das ferramentas e o ciclo de usinagem. Essa é a diferença entre uma peça que simplesmente cabe e uma que a máquina consegue produzir de forma confiável.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.