


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Equipamentos para a produção de compensado: como dimensionar uma prensa a quente para a produção desejada
Equipamentos para produção de compensado: dimensionamento de uma prensa a quente para a produção desejada
Uma prensa a quente para compensado dimensionada apenas pelas dimensões das placas pode deixar sua linha de produção com capacidade insuficiente — ou sobrecarregá-la com custos desnecessários de energia e investimento. Para avaliadores técnicos que comparam equipamentos para processamento de madeira destinados à fabricação de compensado, o desafio real é compatibilizar a produção desejada com as aberturas úteis da prensa, a eficiência de carregamento e um ciclo de prensagem validado para a espessura do painel e o sistema adesivo. Este guia explica como converter as metas de produção em especificações práticas para uma prensa a quente, verificar os requisitos de pressão e aquecimento e identificar gargalos a montante ou a jusante antes de se comprometer com o equipamento.
Comece pela produção vendável, não pela capacidade nominal da máquina
“Metros cúbicos por turno” não é uma especificação completa. O mesmo volume pode exigir números muito diferentes de ciclos de prensagem, dependendo da espessura do painel, das dimensões acabadas, do mix de produtos e das taxas de rejeição. Uma prensa que produz painéis espessos pode fornecer mais metros cúbicos por ciclo, mas esses painéis também podem exigir tempos mais longos de aquecimento e cura.
Defina se sua meta se refere ao volume bruto prensado ou ao compensado acabado vendável. O esquadrejamento, o lixamento e os painéis rejeitados criam uma diferença entre os dois. Se você calcular a produção com base nas dimensões acabadas, contabilize separadamente as perdas dimensionais ao especificar a montagem bruta e a área das placas; não as desconte duas vezes.
Para um cronograma de produção diversificado, liste cada família de painéis com a quantidade necessária e o ciclo validado. Calcule o tempo de prensa consumido por cada família e, em seguida, acrescente os tempos de troca. A espessura média dos painéis pode ocultar uma falta de capacidade para o produto mais importante.
Converta a meta de produção em aberturas úteis
Para uma prensa a quente de múltiplas aberturas e operação em lotes, uma relação inicial útil é:
Volume vendável por turno = aberturas úteis × painéis por abertura × ciclos por turno × volume do painel acabado × rendimento vendável.
Considere um painel por abertura, a menos que outra configuração tenha sido validada. Empilhar várias montagens em uma abertura altera a transferência de calor e não pode ser tratado como capacidade adicional gratuita. Da mesma forma, uma abertura que não possa ser carregada de forma confiável com sua montagem mais espessa não representa capacidade útil.
Considere um cálculo ilustrativo — não uma afirmação sobre o desempenho de uma máquina. Uma fábrica precisa produzir 80 m³ de compensado vendável por turno, com as seguintes premissas de planejamento:
- Dimensões do painel acabado: 1.22 × 2.44 × 0.018 m.
- Tempo líquido de produção após a exclusão das paradas: 420 minutos.
- Ciclo completo da prensa: 8 minutos, incluindo carregamento e descarregamento.
- Rendimento vendável por número de painéis: 95%.
- Um painel por abertura útil.
Cada painel acabado representa aproximadamente 0.05358 m³. Portanto, considerando o rendimento, a meta exige cerca de 1,572 painéis brutos. Dividindo por 52.5 ciclos teóricos, são necessárias aproximadamente 30 aberturas úteis. Como um turno não pode terminar meio ciclo, confira o cronograma em lotes inteiros: 30 aberturas ao longo de 52 ciclos produziriam aproximadamente 79.4 m³ com o rendimento considerado, um pouco abaixo da meta.
Isso torna 30 aberturas um dimensionamento no limite, e não uma capacidade confortável. Mais aberturas, um período de operação mais longo ou um ciclo validado mais curto poderiam eliminar a diferença. Não reduza o ciclo presumido apenas para fazer uma cotação corresponder à meta.
Mantenha consistente a contabilização das paradas. Se as perdas de disponibilidade já tiverem sido descontadas dos 420 minutos, aplicar outro fator geral de disponibilidade as contabilizaria duas vezes. Por outro lado, deixar de incluir a limpeza, as trocas e as interrupções de rotina tanto no ciclo quanto no tempo disponível superestimará a capacidade.
Torne visível o ciclo completo
O “tempo de prensagem” informado em uma cotação pode descrever apenas o período sob pressão. Seu cálculo de produção precisa considerar o intervalo entre pontos equivalentes de lotes sucessivos: carregamento, fechamento, aumento da pressão, cura, liberação controlada da pressão, abertura e descarregamento. Em alguns sistemas automatizados, certas operações se sobrepõem; em outros, não.
Solicite um diagrama de tempos que mostre quais atividades ocorrem durante o ciclo crítico. Um carregador automático pode preparar o lote seguinte enquanto a prensa está fechada, mas essa vantagem depende da capacidade de montagem a montante e de um caminho de descarga desimpedido.
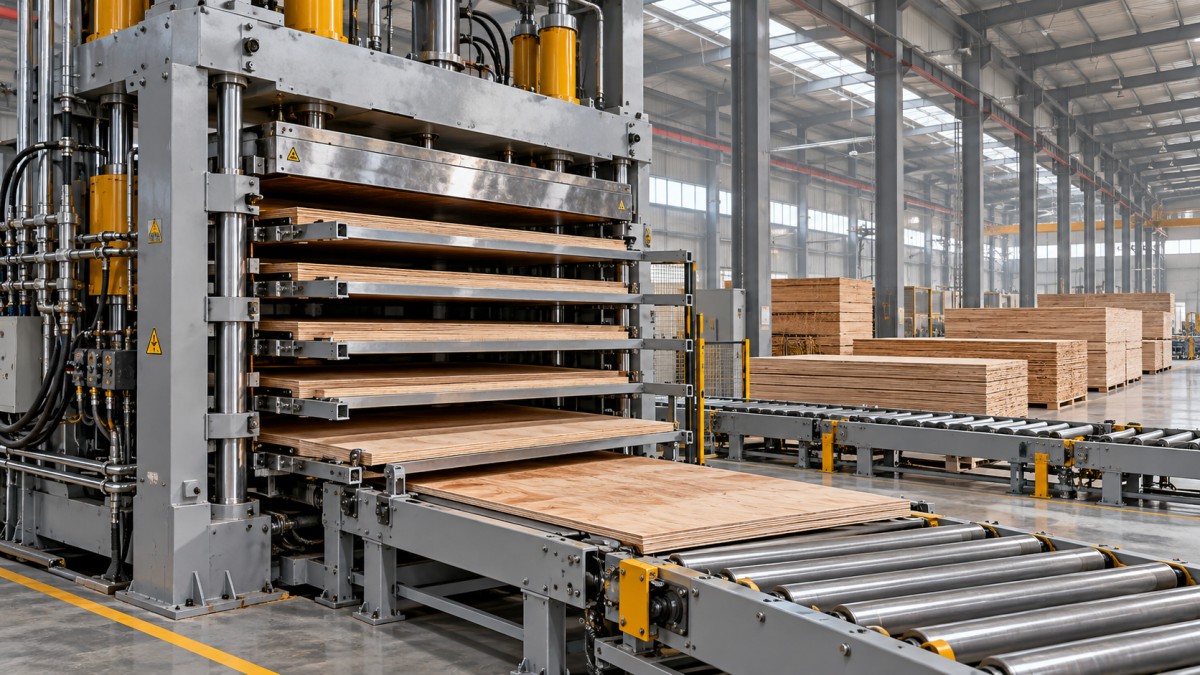
A etapa de cura deve ser determinada por testes ou por uma receita de processo aprovada para a espécie de lâmina real, a faixa de umidade, a construção do painel, a formulação do adesivo e a espessura. A temperatura das placas, por si só, não determina quando a linha de cola mais interna atingiu condições adequadas de cura.
Tenha cautela com alegações universais de “minutos por milímetro”. Elas podem ser úteis dentro de uma família de produtos comprovada, mas não devem ser transferidas sem verificação entre sistemas adesivos ou construções de painéis. Uma descompressão excessivamente rápida também pode causar defeitos; o tempo de liberação da pressão não é automaticamente tempo desperdiçado que possa ser eliminado.
Verifique a força em relação à área carregada — não ao número de aberturas
A força de prensagem necessária depende da pressão especificada para o painel e da área projetada carregada:
Força = pressão do painel × área carregada.
A título de exemplo, aplicar 1 MPa sobre uma única área de 1.22 × 2.44 m exige aproximadamente 2.98 MN, ou 304 toneladas-força métricas. Trata-se de um exemplo aritmético, não de uma pressão de prensagem recomendada para compensado. A pressão do processo deve ser estabelecida para a construção e o adesivo reais.
Em uma prensa convencional de múltiplas aberturas empilhadas verticalmente, não multiplique essa força pelo número de aberturas. A força é transmitida através da pilha. No entanto, painéis posicionados lado a lado em uma abertura aumentam a área projetada total carregada e, portanto, a força necessária.
A pressão do circuito hidráulico não é a pressão aplicada ao painel. A área dos cilindros, a disposição deles e o projeto da máquina determinam a relação entre as duas. Solicite o cálculo, incluindo as premissas de área carregada, em vez de comparar máquinas apenas pelo valor da pressão hidráulica.
Verifique também os padrões de carregamento permitidos. Uma placa grande utilizada com painéis menores ou deslocados pode sofrer carregamento desigual. A rigidez das placas, o paralelismo sob carga e as restrições do fabricante relativas ao carregamento parcial são tão importantes quanto a tonelagem nominal.
A capacidade de aquecimento e a abertura disponível podem limitar o projeto
Mais aberturas aumentam a capacidade por lote, mas também ampliam a demanda sobre o sistema térmico. Um sistema de aquecimento que atinge a temperatura definida sem carga pode demorar demais para se recuperar após cargas repetidas de lâminas mais frias. Solicite dados de uniformidade de temperatura e de recuperação em condições representativas de produção, e não apenas a temperatura máxima sem carga.
Compare as configurações de aquecimento a vapor, óleo térmico ou outras com os serviços disponíveis no local. Confirme as condições de operação, os requisitos de circulação, os controles, o isolamento e a capacidade da fonte de calor. A potência elétrica instalada, por si só, não descreve a demanda total de energia quando o calor vem de uma fonte externa.
A abertura disponível deve acomodar a montagem não comprimida, quaisquer calços ou suportes e o sistema de manuseio — não apenas a espessura do painel acabado. Aumentar desnecessariamente essa abertura pode ampliar o curso e afetar a geometria de carregamento. A especificação deve indicar tanto a espessura máxima da montagem quanto a folga necessária para o manuseio.
As dimensões das placas também exigem atenção. Considere a área ocupada pelo painel bruto e as tolerâncias de posicionamento necessárias, confirmando com o fornecedor a área efetivamente aquecida e resistente à carga. A maior placa indicada na cotação não é necessariamente a opção mais econômica.
Acompanhe o painel para além da prensa
Mesmo uma prensa corretamente dimensionada não atingirá a meta se a secagem das lâminas, a aplicação de cola, a montagem ou a pré-prensagem não conseguirem fornecer lotes completos dentro do prazo. Verifique os limites de tempo de montagem do adesivo juntamente com a capacidade de armazenamento intermediário: uma grande fila de montagens coladas nem sempre é uma solução segura para uma alimentação irregular.
A jusante, o resfriamento, o esquadrejamento, o lixamento, o empilhamento e a inspeção devem absorver a descarga em lotes da prensa. A capacidade média por hora pode ocultar congestionamentos quando muitos painéis chegam ao mesmo tempo. Mapeie o fluxo dos lotes e o espaço disponível no piso, incluindo o acesso para manutenção e para o material rejeitado.
Quando a produção do compensado continua com a fabricação de armários ou móveis, o acabamento de bordas passa a exigir um cálculo de capacidade separado. Por exemplo, a Coladeira automática de bordas ZD450C combina alimentação automática, aplicação de cola, refilamento e polimento, com velocidade de alimentação especificada de 12–23 m/min e espessura de trabalho de 10–60 mm. Esses valores descrevem o processamento a jusante, não a capacidade de prensagem do compensado. A produtividade real ainda depende do comprimento das peças, do espaçamento, das passagens de acabamento das bordas e dos testes de compatibilidade com o painel e o material de borda previstos.
Essa distinção evita um erro de planejamento comum: comparar metros cúbicos por turno na prensa com metros lineares por minuto em uma máquina de acabamento sem converter ambos para o mesmo cronograma de produção.
Transforme a cotação em uma especificação verificável
Ao comparar equipamentos para processamento de madeira destinados à fabricação de compensado, exija que todos os fornecedores utilizem a mesma receita de painel, as mesmas condições de utilidades, os mesmos limites de ciclo e a mesma definição de produção. Caso contrário, alegações de capacidade aparentemente semelhantes podem se basear em premissas operacionais diferentes.
O acordo técnico deve definir o material representativo para os testes, a duração do teste contínuo, a medição do ciclo, as verificações de temperatura e os métodos acordados de aceitação da qualidade da colagem. Inclua na avaliação o produto mais espesso ou de cura mais lenta, em vez de testar apenas o painel mais fácil de produzir. As normas de produto aplicáveis e os requisitos locais para máquinas devem ser confirmados especificamente para cada projeto.
A Qingdao Zhongding Machinery Co., Ltd., fabricante e exportadora de máquinas para processamento de madeira com mais de 20 anos de experiência no setor, também oferece suporte técnico, fornecimento de peças de reposição e serviço pós-venda. Para um projeto de prensa a quente, especifique concretamente essas condições de suporte: esclareça as responsabilidades de comissionamento, o treinamento dos operadores, as peças de reposição críticas, a documentação para solução de problemas e o processo de resposta do serviço antes da aprovação.
A seleção final deve atender à produção necessária com uma receita demonstrada e tempos de manuseio realistas, além de uma reserva operacional explicitamente acordada. Se a prensa só atingir a meta ignorando os tempos de troca, presumindo rendimento perfeito ou considerando o tempo de cura como se fosse o ciclo inteiro, seu dimensionamento ainda não está adequado.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.