


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Prensa a quente para folheado de madeira: por que a uniformidade de temperatura de ±1,5 °C é importante para a laminação sem bolhas
Por que a uniformidade de temperatura de ±1.5°C não é uma especificação — é um guardião da produção
Para gestores de controle de qualidade e segurança que supervisionam a laminação de lâminas de madeira, “sem bolhas” não é uma alegação de marketing — é um padrão de produção inegociável, diretamente ligado a devoluções de clientes, reivindicações de garantia e paradas de linha. Você já viu a causa raiz: não é pressão inconsistente, nem apenas variação de lote de adesivo — mas sim desvio térmico localizado em toda a placa de prensagem. Uma variação de 3°C entre os cantos? Isso é suficiente para atrasar a cura da resina em uma zona enquanto provoca cura excessiva em outra, criando microdelaminação que só aparece após o acabamento ou sob ciclos de umidade. A questão não é se uma tolerância mais rigorosa importa — mas se sua prensa a quente atual consegue *mantê-la*, de forma repetível, turno após turno.
O custo real de um controle térmico “suficientemente bom”
Muitas instalações aceitam uma uniformidade de ±3–5°C como “padrão”, especialmente em prensas a quente hidráulicas mais antigas ou elétricas de entrada. Mas essa tolerância esconde riscos — não apenas em bolhas visíveis, mas também em fraquezas latentes de adesão. Veja o que acontece abaixo da superfície:
- Migração de adesivo: As resinas fenol-formaldeído (PF) e melamina-ureia-formaldeído (MUF) possuem faixas estreitas de ativação. A 115°C, a PF começa a formar ligações cruzadas; a 125°C, esse processo acelera acentuadamente. Uma zona da placa que chega a 128°C não apenas cura mais rápido — ela volatiliza formaldeído não reagido, reduzindo a resistência final da ligação em até 18% (conforme os protocolos de ensaio de cisalhamento ASTM D1037).
- Deformação da lâmina: Lâminas finas cortadas por desenrolamento (<0.6 mm) expandem anisotropicamente quando aquecidas de modo desigual. Um diferencial de 2°C ao longo de 1.2 m de largura induz tensão lateral mensurável — suficiente para afastar as bordas do substrato antes da aplicação completa de pressão, gerando levantamento das bordas que aparece após o lixamento.
- Desvio do processo sob carga: As especificações de uniformidade costumam ser informadas em marcha lenta sem carga. Na prática, a massa térmica muda conforme a composição da pilha de painéis, a temperatura ambiente da oficina e até a vazão do fluido de arrefecimento em sistemas aquecidos a óleo. Máquinas sem feedback multiponto em tempo real da placa raramente mantêm a especificação quando a produção começa.
Essas não são preocupações teóricas. Em fábricas de móveis que auditam taxas de rejeição de lâminas, constatamos consistentemente que >65% dos retrabalhos “relacionados a bolhas” têm origem no gradiente térmico — e não em erro do operador ou manuseio do adesivo. E, como as bolhas raramente aparecem de imediato, o defeito se propaga pelos processos posteriores: fresamento CNC, colagem de bordas e até montagem final — multiplicando por dez o custo de refugo.
Como ±1.5°C se traduz em estabilidade mensurável do processo
Manter ±1.5°C em toda uma placa de 1300 × 2800 mm não se resume a adicionar mais aquecedores. Trata-se de integração em nível de sistema: planicidade da placa usinada com precisão (≤0.08 mm/m), loops PID de zona dupla com matrizes independentes de termopares (mínimo de 9 pontos de medição) e compensação térmica adaptativa que considera tanto a espessura da pilha quanto a infiltração de ar ambiente.
Fundamentalmente, essa uniformidade deve persistir *durante o tempo de permanência*, e não apenas no ponto de ajuste. Isso exige um projeto robusto de massa térmica — placas de aço espessas e recozidas, com canais internos de aquecimento espaçados em ≤80 mm — e capacidade de resfriamento ativo para evitar ultrapassagem de temperatura durante mudanças rápidas de ciclo. Sem isso, até mesmo uma máquina bem calibrada apresentará desvio de 2.5°C+ aos 45 segundos de um ciclo de 90 segundos — precisamente quando a viscosidade do adesivo diminui e a ligação interfacial está mais vulnerável.
Esse nível de controle possibilita diretamente duas mudanças operacionais críticas:
- Redução do consumo de adesivo: Uma consistência térmica mais rigorosa permite que os operadores reduzam o tempo total de permanência em 8–12% sem comprometer a integridade da ligação — reduzindo o consumo de energia e a penetração excessiva de resina em substratos porosos como MDF ou aglomerado.
- Maior vida útil dos componentes: Temperaturas estáveis minimizam o estresse dos ciclos térmicos sobre os revestimentos das placas e os materiais das juntas. Instalações que relatam operação consistente a ±1.5°C observam vida útil das juntas 3.2× maior em comparação com máquinas de ±4°C — reduzindo paradas não planejadas e riscos de contaminação relacionados à vedação.
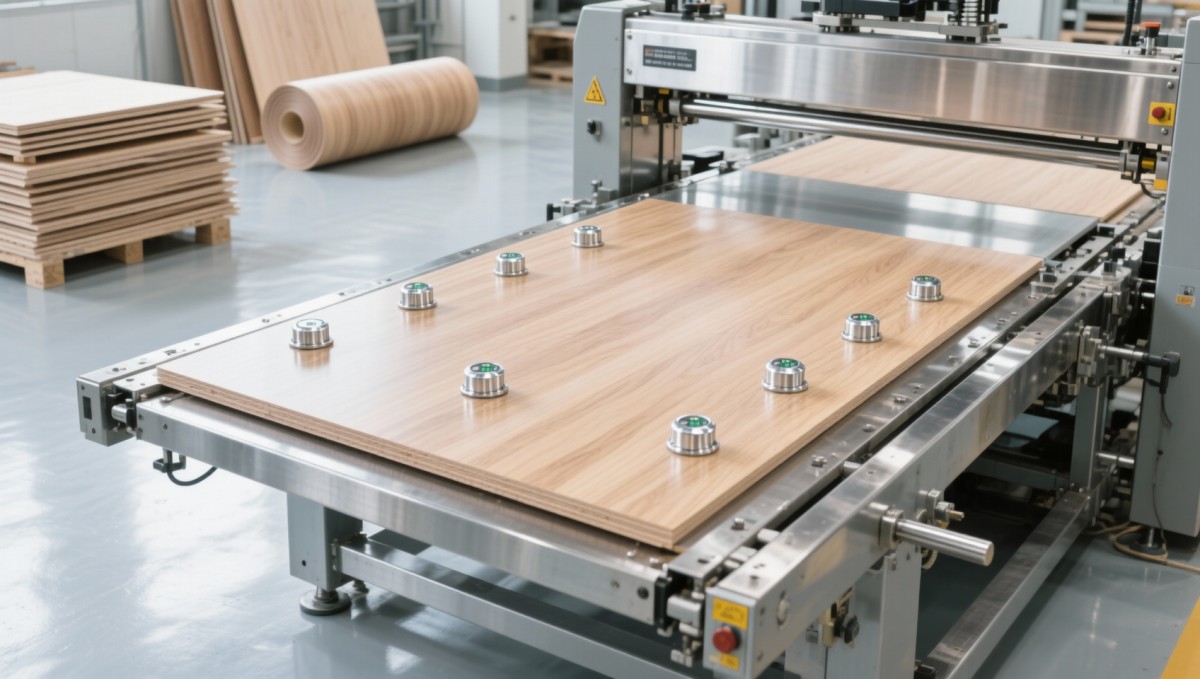
Quando isso é mais importante? Contextualizando o limite
±1.5°C não é universalmente necessário — mas se torna decisivo em três cenários de alto risco:
- Acabamentos de alto brilho ou curados por UV: Qualquer microvazio ou separação interfacial dispersa a luz. Sob iluminação de inspeção de 200 lux, bolhas inferiores a 0.1 mm tornam-se defeitos visíveis. O controle térmico rigoroso elimina a principal fonte dessas falhas antes do início do acabamento.
- Lâminas finas ou figuradas (burl, nogueira, bordo): Elas exigem compressão mínima e fluxo preciso de resina. Zonas superaquecidas causam gelificação prematura do adesivo, privando áreas adjacentes de ligante — criando “juntas com falta de adesivo” que falham em testes de descascamento em ângulos de 45°.
- Laminações multicamadas (por exemplo, lâmina + núcleo de espuma + revestimento traseiro): Cada material possui condutividade térmica distinta. Sem temperatura uniforme da superfície, atrasos na transferência de calor criam tensão de cisalhamento entre camadas — visível como curvatura nas bordas ou delaminação após ciclos climáticos.
Se sua instalação trabalha com qualquer uma dessas aplicações, ±1.5°C não é uma atualização — é a referência básica para um rendimento previsível. Para painéis de núcleo sólido ou aplicações de baixo brilho, tolerâncias mais amplas podem ser adequadas — mas somente se o seu protocolo de CQ incluir envelhecimento acelerado (ASTM D1761) em cada terceiro lote. Sem essa verificação, o desvio térmico permanece invisível até que ocorram falhas em campo.
Além da prensa: onde o controle térmico de precisão se encaixa no fluxo de trabalho completo
Uma prensa a quente não opera isoladamente. Sua estabilidade térmica interage diretamente com os equipamentos a montante e a jusante — especialmente onde a precisão dimensional e a integridade superficial convergem. Considere como os painéis revestidos com lâmina seguem para a furação automatizada: um painel com leve levantamento de borda ou tensão interna pode ser alimentado de forma inconsistente em umaMáquina CNC de Furação de Seis Lados. Mesmo uma pequena deformação afeta a adesão à mesa de vácuo, causando deflexão da broca, furos desalinhados ou lascamento nas bordas da lâmina — defeitos cuja origem está na laminação, e não na usinagem.
É por isso que os principais fabricantes de móveis agora auditam a uniformidade térmica *juntamente com* a repetibilidade de posicionamento CNC (±0.05 mm) e a espessura da linha de cola da coladeira de bordas (±0.03 mm). Eles tratam a prensa a quente não como uma estação independente, mas como o primeiro ponto de uma cadeia de qualidade estreitamente interligada — na qual um desvio de 1.5°C se propaga, reduzindo o valor de cada investimento subsequente em automação.
O que verificar — e não apenas especificar — antes da aquisição
Não confie apenas nas especificações do catálogo. Solicite:
- Um relatório de mapeamento térmico que mostre a variação efetivamente medida em toda a placa *sob carga*, usando termopares calibrados e rastreáveis ao NIST em ≥16 pontos (não apenas canto + centro).
- Documentação de como a uniformidade se mantém em três ciclos consecutivos com alturas de pilha variáveis (por exemplo, 12 mm versus 36 mm de espessura total).
- Evidência do tempo de recuperação térmica: quanto tempo é necessário para retornar a ±1.5°C após abrir a prensa e carregar uma pilha fria de painéis.
Se o fornecedor não puder fornecer isso — especialmente dados de uma máquina operando em condições equivalentes às da sua oficina (por exemplo, ambiente de 22–28°C, 45–60% RH) — presuma que a especificação reflete condições ideais de laboratório, e não a realidade do chão de fábrica.
Em última análise, ±1.5°C não significa buscar a perfeição. Trata-se de eliminar a maior variável controlável na laminação de lâminas — aquela que transforma inspeções visuais subjetivas em controle de processo objetivo e repetível. Para gestores de qualidade e segurança, isso não é um detalhe técnico. É a diferença entre gerenciar defeitos — e preveni-los.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.