


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quais máquinas são necessárias para uma produção consistente de painéis de portas?
Que Máquinas São Necessárias para uma Produção Consistente de Painéis de Portas?
A produção de painéis de portas parece simples até que um projeto atinja volume. Uma oficina pode conseguir fabricar algumas portas atraentes com equipamentos de uso geral, mas obter resultados repetíveis é um desafio diferente. Os painéis devem ser cortados em esquadro, fresados de forma consistente, receber acabamento limpo nas bordas, ser perfurados nas posições corretas e acabados sem criar gargalos entre os processos. Se qualquer operação apresentar desvios, o problema frequentemente surge mais tarde, na montagem ou instalação, quando a correção é cara e os prazos já estão apertados.
Para os gerentes de projeto, a questão não é simplesmente qual máquina pode processar uma placa. É qual combinação demáquinas para fabricação de produtos de madeira para portas pode manter as dimensões dos painéis, a qualidade da superfície e a produtividade para a variedade real de portas: portas lisas, componentes estilo shaker, painéis decorativos fresados, portas de armários, frentes de guarda-roupas ou painéis de móveis com formatos especiais. A resposta correta depende do material, da geometria do painel, da variação dos pedidos, do ritmo de produção esperado e da confiabilidade do suporte após a instalação.
Um plano prático de máquinas geralmente começa pela rota de produção, e não por um catálogo de máquinas. Mapeie o painel desde a placa bruta até o produto embalado e, em seguida, identifique onde a variação entra no processo. Na maioria das fábricas de portas, os pontos críticos são o corte dos painéis, a preparação das bordas, a usinagem de perfis, a furação, a colagem de bordas ou aplicação de lâmina, o lixamento, o acabamento e o manuseio entre as estações.
Comece pela Construção da Porta, Não pela Lista de Máquinas
A primeira decisão é se a fábrica produz portas de madeira maciça, portas de armários em MDF ou aglomerado, painéis de compensado, portas revestidas com lâmina ou componentes de portas compostas de madeira engenheirada. Esses materiais comportam-se de maneiras diferentes. A madeira maciça introduz direção dos veios, movimentação por umidade e defeitos ocasionais no processo. O MDF oferece um substrato estável para perfis e portas para pintura, mas suas bordas expostas exigem selagem e acabamento cuidadosos. As placas revestidas com melamina exigem corte preciso e colagem limpa das bordas, pois bordas lascadas ou defeitos na linha de cola são altamente visíveis.
O estilo da porta é igualmente importante. Uma porta lisa retangular pode passar eficientemente por uma serra de painéis, coladeira de bordas reta, unidade de furação e linha de lixamento ou acabamento. Uma porta com bordas moldadas, cantos curvos, chanfros ou perfis soft-forming requer processamento de bordas mais avançado. Uma porta shaker de cinco peças acrescenta usinagem de moldura e painel, preparação de espigas ou cavilhas/juntas, prensagem e controle de montagem. Tentar processar todos esses formatos por uma única rota “universal” geralmente cria tempo excessivo de preparação e qualidade inconsistente.
Antes de selecionar o equipamento, defina os tamanhos mínimo e máximo dos painéis, espessuras, tipos de perfil de borda, material de superfície, padrões de furos, padrão diário de turnos e tempo de troca aceitável. Às vezes, esse trabalho é ignorado porque parece administrativo. Na realidade, ele evita o erro comum de comprar uma máquina rápida que não consegue aceitar um tamanho ou perfil de porta essencial exigido pelo projeto.
A Rota Principal de Máquinas para Portas de Painel
Uma linha consistente para portas de painel não precisa ser totalmente automatizada desde o primeiro dia, mas precisa ter capacidade de processo compatível. As categorias essenciais de máquinas geralmente são as seguintes.
Dimensionamento de painéis e corte de precisão
O corte é o ponto de referência para praticamente todas as etapas posteriores. Serras seccionadoras são frequentemente escolhidas para o corte de alto volume de materiais em chapas porque podem processar pilhas e oferecer suporte à produção repetível em lotes. Serras de mesa deslizante continuam úteis para volumes menores, trabalhos variados, materiais de grandes dimensões e cortes secundários, desde que a configuração do operador seja controlada. Para produção flexível com frequentes alterações de projeto, uma fresadora CNC de nesting pode combinar corte, canalhamento e furação em uma única etapa controlada por programa.
A questão importante não é apenas a precisão dimensional na serra. É se as peças cortadas chegam à próxima estação com bordas limpas e sem lascas, além de um sistema lógico de identificação. Se as peças forem empilhadas sem etiquetas ou controle de sequência, mesmo um corte preciso pode levar a programas de furação incompatíveis, materiais de borda incorretos e retrabalho evitável.
Fresamento CNC, perfilagem e centros de usinagem
Uma fresadora CNC ou um centro de usinagem para portas torna-se valioso quando o projeto da porta inclui ranhuras, padrões elevados ou rebaixados, rebaixos para puxadores, preparação para fechaduras, recortes de ventilação, contornos moldados ou posições repetidas de dobradiças e ferragens. A principal vantagem não é apenas a complexidade. É a repetibilidade. Um programa armazenado pode reduzir a dependência de marcação manual, especialmente quando um projeto inclui muitos painéis semelhantes com pequenas variações dimensionais.
No entanto, o equipamento CNC deve ser compatível com a estratégia de alimentação e o método de fixação. Sistemas de ventosas a vácuo ou de mesa sacrificável precisam oferecer retenção suficiente para o material da placa e a carga de usinagem. Painéis finos, travessas estreitas e componentes com usinagem intensa podem exigir atenção adicional à fixação da peça. Um fuso rápido não pode compensar uma fixação deficiente; o deslocamento durante a usinagem pode inutilizar um painel e criar um risco de segurança.
Furação, perfuração para dobradiças e preparação de ferragens
Erros de ferragens estão entre os defeitos mais prejudiciais na produção de portas, pois frequentemente são descobertos na instalação. Uma furadeira dedicada de múltiplos fusos pode ser eficaz para padrões de dobradiça estáveis e repetitivos. Um centro de furação CNC oferece mais flexibilidade quando as posições dos furos variam conforme a altura da porta, o estilo do puxador, a configuração das gavetas ou a especificação regional de ferragens.
A decisão sobre as máquinas deve estar vinculada ao sistema de instalação. Confirme o diâmetro real do caneco da dobradiça, o recuo, o padrão de parafusos, as dimensões do corpo da fechadura e quaisquer requisitos de fixação oculta antes de finalizar os blocos de furação ou programas. É surpreendentemente fácil padronizar a produção em torno de uma família de ferragens e depois descobrir que a especificação do projeto exige outra.
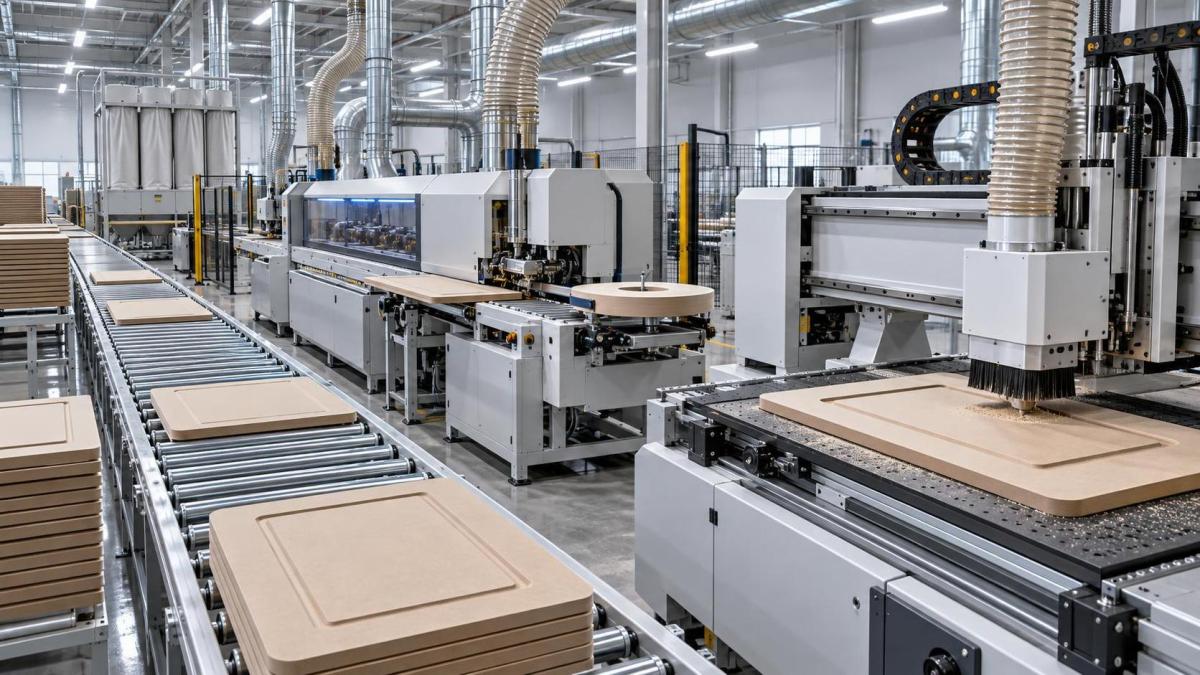
O Processamento das Bordas É Frequentemente Onde a Qualidade da Porta se Torna Visível
Para portas de painel em MDF, aglomerado, compensado e laminado, a borda não é um detalhe menor. É a linha que os usuários tocam todos os dias e normalmente onde são avaliadas a resistência à umidade, a consistência visual e a durabilidade. Uma coladeira de bordas reta básica pode ser suficiente para portas de armários quadradas, desde que a pré-fresagem, a aplicação de cola, o refilo de topo, a raspagem e o polimento estejam configurados adequadamente. Mas ela não resolverá todos os projetos de portas.
Quando um projeto inclui bordas arredondadas, oblíquas, revestidas ou moldadas, a fábrica precisa de equipamentos de borda projetados para esses perfis. Frentes de portas curvas e componentes soft-forming não devem ser tratados como exceções processadas inteiramente à mão. O trabalho manual pode ser aceitável para protótipos ou quantidades muito baixas, mas torna-se difícil de controlar quando os painéis precisam ser uniformes em um conjunto de quartos de hotel, empreendimento residencial ou grande programa de móveis.
Para operações que processam móveis moldados e painéis relacionados a portas, aMáquina de colagem de bordas soft-forming ZD980S destina-se ao processamento de bordas de painéis curvos e moldados, com funções automáticas de controle, refilo e polimento. Sua capacidade declarada para bordas de painéis abrange bordas retas de 14 a 50 mm e bordas oblíquas de 18 a 25 mm. Esses limites devem ser analisados em relação aos desenhos reais das portas, em vez de se presumir que atendem a todos os perfis. A máquina também exige painéis com pelo menos 100 mm de largura e 250 mm de comprimento, portanto pequenas peças decorativas ou travessas estreitas podem precisar de uma rota de processamento separada.
Este é um exemplo útil de como avaliar uma máquina adequadamente. A ZD980S tem potência total nominal de 70.5 kW, opera com uma pressão de trabalho declarada de 0.6 a 0.8 MPa e possui dimensões gerais de 10800 × 1150 × 1850 mm, com peso listado de 7000 kg. Esses valores não são apenas detalhes de catálogo. Eles afetam o dimensionamento do compressor, o planejamento elétrico, a carga no piso, o acesso para instalação, o espaço de manutenção e a sequência física da linha. Uma máquina pode se adequar tecnicamente ao processo, mas ainda criar um layout de fábrica inadequado se o material não puder entrar e sair sem cruzar rotas de circulação.
O Lixamento e o Acabamento Devem Corresponder ao Material e ao Padrão de Acabamento
O lixamento é frequentemente subestimado porque é visto como preparação em vez de produção. No entanto, um lixamento irregular pode transparecer através da pintura, expor espessura inconsistente da lâmina, arredondar um perfil definido ou deixar zonas de borda que absorvem o acabamento de forma diferente. Lixadeiras de cinta larga são adequadas para calibrar painéis e criar uma superfície controlada antes do revestimento. Lixadeiras de perfil, unidades de lixamento com escovas ou estações de acabamento manual ainda podem ser necessárias para portas fresadas, detalhes rebaixados e bordas moldadas.
O equipamento de acabamento depende de as portas serem revestidas, pintadas, laqueadas, tingidas, laminadas ou fornecidas sem acabamento. Uma linha de acabamento pode incluir cabines de pintura, equipamentos de secagem, sistemas de transporte, extração de pó e iluminação para inspeção. Porém, instalar uma linha de revestimento sofisticada antes de estabilizar a preparação do substrato pode ser um erro caro. Se a espessura do painel variar ou as bordas forem mal seladas, o setor de acabamento acaba compensando defeitos das etapas anteriores, em vez de produzir uma superfície final consistente.
Não Trate o Manuseio de Materiais como uma Reflexão Posterior
Na produção de painéis de portas, as máquinas só são produtivas quando as peças chegam até elas na ordem e condição corretas. Transportadores de roletes, transportadores de correia, sistemas de retorno, elevadores a vácuo, empilhadores e mesas de transferência podem reduzir danos no manuseio e evitar que os operadores se tornem a restrição que determina o ritmo. Eles também ajudam a proteger as faces acabadas, particularmente em painéis laminados de alto brilho ou placas pré-acabadas.
O nível adequado de automação depende do volume e da variedade de produtos. Uma linha de alto volume com dimensões repetitivas pode justificar carregamento automático, transportadores de retorno e estações de trabalho interligadas. Uma oficina sob contrato que produz muitos tamanhos personalizados pode se beneficiar mais de células de manuseio flexíveis e áreas de preparação bem definidas. O objetivo não é automatizar todos os movimentos; é eliminar os movimentos que causam espera, danos aos painéis, trocas ou elevação insegura.
A extração de pó pertence à mesma discussão de planejamento. Fresamento, serragem, furação e lixamento produzem cavacos de diferentes tamanhos e cargas de pó. A capacidade de extração, o roteamento dos dutos, a manutenção dos filtros e os arranjos de coleta devem ser projetados em torno da combinação real de máquinas. Uma extração insuficiente afeta o acabamento da superfície, a vida útil das ferramentas, a visibilidade do operador e o tempo de limpeza. Também faz com que uma linha de produção bem especificada pareça pouco confiável no uso diário.
Escolha uma Linha com Base na Produtividade, e Não na Velocidade Nominal
Um plano de projeto deve identificar a operação confiável mais lenta, e não a mais rápida anunciada. Se o corte consegue fornecer peças rapidamente, mas o processamento das bordas exige mudanças frequentes de perfil, a coladeira de bordas pode se tornar a verdadeira restrição. Se o fresamento é rápido, mas os painéis aguardam carregamento e descarregamento manual, a célula CNC pode ficar subutilizada. Se o acabamento precisa de um longo tempo de secagem, adicionar outra serra não melhorará o desempenho de entrega.
Por esse motivo, o planejamento de capacidade deve incluir tempo de preparação, manuseio de peças, trocas de ferramentas, inspeção, rejeitos, acesso para manutenção e movimentação de materiais. É melhor planejar uma linha com base em um fluxo realista do que na velocidade teórica da máquina. Testes-piloto com tamanhos representativos de portas, materiais de borda e padrões de ferragens são especialmente úteis antes da formalização de um grande projeto.
Também existe uma compensação prática entre equipamentos especializados e flexibilidade. Máquinas dedicadas podem fazer sentido quando dimensões e perfis são estáveis. Equipamentos baseados em CNC oferecem maior capacidade quando os projetos mudam com frequência, embora exijam programação disciplinada, gestão de ferramentas e operadores treinados. Muitas fábricas bem-sucedidas utilizam ambos: máquinas dedicadas para trabalhos repetitivos e células CNC flexíveis para painéis não padronizados, amostras e pequenas séries.
Suporte, Ferramentas e Manutenção Determinam a Consistência de Longo Prazo
A seleção de máquinas deve incluir o que acontece após o comissionamento. A produção de portas depende de lâminas de serra, fresas, brocas, rolos de pressão, sistemas de cola, cintas de lixamento, sensores e componentes pneumáticos. Uma linha de produção pode perder muito mais tempo devido a uma peça de reposição indisponível ou uma ferramenta mal mantida do que por um grande reparo ocasional.
A Qingdao Zhongding Machinery Co., Ltd. desenvolveu-se de uma pequena oficina para um fabricante e exportador de máquinas para madeira com mais de 20 anos de experiência no setor. Para compradores que estão construindo ou modernizando uma operação de painéis de portas, o ponto relevante não é apenas a história da empresa; é se o fornecimento de equipamentos vem acompanhado de orientação técnica, disponibilidade de peças de reposição, suporte de instalação e serviço ágil. Esses são os fatores que ajudam uma máquina a permanecer como parte de um sistema de produção estável, em vez de se tornar um ativo isolado no chão de fábrica.
A configuração de produção de portas mais confiável raramente é aquela com o maior número de máquinas. É aquela em que a precisão de corte, a capacidade de perfilagem, a qualidade das bordas, a precisão da furação, os requisitos de acabamento e a logística interna foram planejados como uma rota integrada. Analise os desenhos reais das portas, o cronograma de materiais e as ferragens de instalação antes de fazer pedidos de equipamentos. Essa disciplina inicial geralmente evita a solução improvisada e cara que surge mais tarde: tentar fazer com que a máquina errada produza uma porta para a qual ela nunca foi projetada.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.