


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Máquinas de colagem de bordas com folheado de madeira: ajustes de processo para bordas limpas e sem rasgos
Uma borda de lâmina limpa geralmente se perde nos últimos segundos do ciclo de colagem de bordas: a fita entra levemente desalinhada, os rolos de pressão esmagam uma linha de fibra frágil, a cola está fria demais para umedecer adequadamente a lâmina ou uma fresa sem corte puxa fibras em vez de cortá-las. O resultado pode ser pequenas lascas no canto frontal, uma borda aparada com aspecto felpudo, trincas finas na face da lâmina ou uma borda que parece aceitável antes do lixamento, mas se rompe durante o manuseio.
Em uma máquina de colagem de bordas para lâminas de madeira, resultados sem rasgos dependem da combinação de cinco ajustes com as condições do material: velocidade de avanço, temperatura e aplicação do adesivo, força dos rolos de pressão, geometria de corte e afiação da fresa. Não trate esses ajustes como controles independentes. Uma velocidade de avanço maior, por exemplo, pode exigir uma temperatura de cola mais estável e uma unidade de refilo mais afiada; reduzir a pressão dos rolos pode evitar rachaduras, mas pode revelar uma preparação deficiente do painel ou um umedecimento insuficiente pelo adesivo.
Comece identificando onde o dano se inicia
Antes de alterar os ajustes, inspecione vários painéis rejeitados em sequência. A localização e a aparência do defeito geralmente indicam a estação que precisa de atenção. Uma borda lascada após o refilo bruto é diferente de uma rachadura que aparece imediatamente após os rolos de pressão. Os operadores podem economizar tempo separando defeitos de colagem de defeitos de corte, em vez de aumentar a pressão, o calor e a profundidade de refilo ao mesmo tempo.
Observe tanto a lâmina da face quanto a borda aparada sob luz inclinada. Uma linha branca ou área esmagada próxima à borda geralmente indica compressão antes do refilo. Uma aparência áspera e rasgada limitada à linha de corte tem maior probabilidade de ser um problema de ferramenta ou avanço. Quando o defeito acompanha o veio apenas em determinadas áreas, a qualidade da lâmina e a orientação do veio merecem tanta atenção quanto os ajustes da máquina.
Prepare a borda do painel e a fita de lâmina antes de ajustar a máquina
A colagem de bordas não consegue corrigir completamente um substrato irregular. A borda do painel deve estar esquadrejada, limpa e livre de marcas de serra, fibras soltas, poeira, agentes desmoldantes ou resíduos de cola anteriores. Riscos profundos de serra podem criar lacunas que exigem excesso de adesivo; a cola adicional pode então ser forçada em direção à face da lâmina pelos rolos de pressão. Esse extravasamento pode contaminar a superfície e tornar o refilo subsequente menos estável.
Verifique se a borda do painel está realmente perpendicular à face. Uma borda levemente chanfrada altera o ponto de aplicação da carga dos rolos e pode deixar um lado de uma lâmina fina sem suporte adequado. Em painéis leves, bordas danificadas de aglomerado ou poros abertos podem absorver o adesivo de forma irregular. Uma leve passagem de pré-fresagem costuma ser mais útil do que aumentar a aplicação de cola, pois cria uma superfície de colagem uniforme e remove material enfraquecido pelo corte anterior.
As fitas de lâmina exigem atenção semelhante. A lâmina natural fina reage fortemente a mudanças de umidade, temperatura e estrutura do veio. Material armazenado em uma área muito seca pode se tornar quebradiço; material que não se estabilizou após ser transferido de outro ambiente pode curvar-se ou variar em largura. Sempre que possível, deixe as fitas repousarem em condições razoavelmente próximas às da área de produção. Não presuma que cada rolo ou pacote terá o mesmo comportamento apenas por ter a mesma espessura nominal.
A direção do veio é especialmente importante nos cantos e em painéis curtos. Uma fresa que corta de forma limpa no sentido do veio pode puxar fibras soltas ao encontrar uma seção transversal ao veio, figura catedral, área de nó ou lâmina reparada. Marcar a direção de avanço da lâmina durante a preparação ajuda o operador a reconhecer se o dano segue um padrão do material ou da máquina.
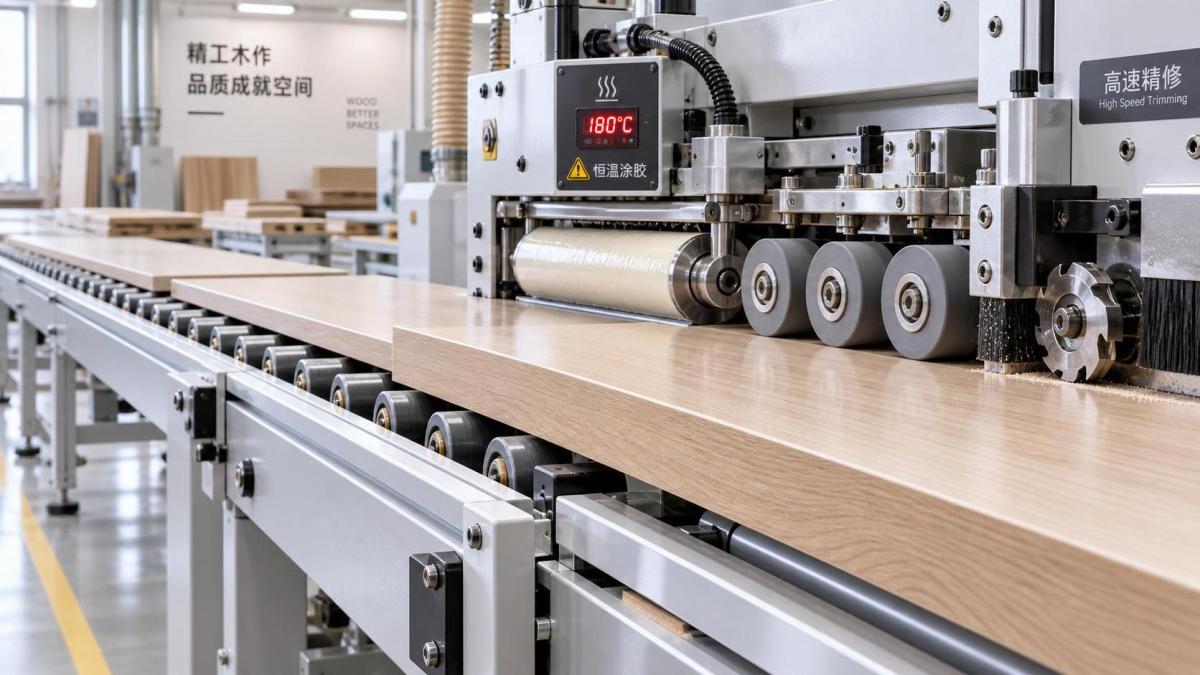
Ajuste o calor do adesivo e a velocidade de avanço em conjunto
O adesivo deve ser fluido o suficiente para se espalhar uniformemente e umedecer ambas as superfícies, mas não deve permanecer superaquecido por tempo suficiente para se degradar ou causar penetração excessiva. Siga a faixa operacional recomendada pelo fornecedor do adesivo e, em seguida, confirme a temperatura real no reservatório de cola, em vez de confiar somente no valor exibido. Um sensor, aquecedor ou ajuste de controle pode sofrer desvio, e uma zona de adesivo frio próxima ao rolo aplicador pode não se comportar como o material no reservatório.
Quando a velocidade de avanço aumenta, a máquina tem menos tempo para transferir o adesivo, posicionar a fita e desenvolver o contato inicial sob os rolos de pressão. Portanto, uma configuração estável em alta velocidade depende de viscosidade consistente da cola, rolos aplicadores corretamente ajustados e temporização de pressão confiável. Se a linha for desacelerada significativamente, não deixe todos os demais ajustes inalterados. O movimento mais lento pode aumentar a exposição ao calor e alterar o comportamento do adesivo, especialmente durante operações repetidas de parada e partida.
Use a linha de colagem finalizada como indicador prático. Após uma peça de teste controlada ter resfriado suficientemente, inspecione a borda quanto a áreas secas, regiões com pouca cola e extravasamento excessivo. Uma linha contínua de cola, porém moderada, é preferível a um cordão espesso forçado sobre a face da lâmina. Se a colagem estiver fraca, primeiro verifique se ambas as superfícies estão limpas e se a cola está chegando uniformemente à borda do painel. Aumentar a temperatura sem verificar a cobertura pode tornar o processo menos previsível, em vez de mais resistente.
As interrupções de produção exigem atenção. O adesivo deixado na temperatura de operação enquanto os painéis não estão se movendo pode mudar de características, dependendo do tipo de cola e das instruções de manuseio. Reiniciar em velocidade máxima sem uma peça de teste curta pode aplicar uma colagem deficiente ou adesivo superaquecido no próximo painel acabado. Purgue ou estabilize o sistema de aplicação de acordo com o procedimento do adesivo e da máquina antes de retomar trabalhos críticos.
Os rolos de pressão devem assentar a lâmina, não esmagá-la
Os rolos de pressão têm duas funções: colocar a lâmina em contato total com o adesivo e mantê-la na posição enquanto o adesivo começa a curar. Mais pressão não é automaticamente melhor. Em lâminas finas, força excessiva pode transferir irregularidades do substrato para a face, criar tensão ao longo da borda e iniciar rachaduras que só se tornam evidentes após o refilo.
Comece com força suficiente para eliminar lacunas visíveis ao longo de um painel de teste reto. Em seguida, inspecione a face da lâmina junto à linha de colagem. Se houver marcas de compressão, extravasamento excessivo de cola ou rachaduras repetidas na mesma posição do rolo, reduza a força em pequenos incrementos e teste novamente. O alinhamento dos rolos é igualmente importante. Um rolo que entra em contato com a parte superior ou inferior da fita antes do restante da lâmina pode concentrar a carga em uma linha estreita.
O primeiro rolo normalmente estabelece o contato, enquanto os rolos posteriores o mantêm. Seus ajustes devem favorecer uma progressão suave, em vez de criar mudanças bruscas de carga. Confirme que os rolos giram livremente e que suas superfícies estão limpas. Cola endurecida em um rolo pode pressionar uma saliência localizada na lâmina, e um rolo que não gira suavemente pode arrastar a fita em vez de comprimi-la.
Observe a relação entre a sobra da fita e a posição do rolo
Uma pequena sobra controlada de lâmina fornece às ferramentas de refilo material suficiente para criar uma borda final limpa. No entanto, uma sobra excessiva deixa uma seção mais larga sem suporte, que pode vibrar ou flexionar ao chegar à estação de refilo. Uma sobra muito pequena pode forçar a fresa a tocar a borda acabada de forma agressiva demais. Ajuste as guias para que a fita fique centralizada de maneira consistente e, em seguida, verifique as sobras superior e inferior em um painel de teste, em vez de julgar apenas pelo lado de entrada.
Mantenha o corte de refilo pequeno, afiado e bem apoiado
A maioria dos problemas de arrancamento atribuídos à qualidade da lâmina é criada ou agravada pela unidade de refilo. A fresa deve cisalhar o material de forma limpa enquanto o painel é apoiado contra as guias. Uma pastilha desgastada, faca lascada, fresa contaminada ou eixo solto pode deixar uma borda com aparência rasgada mesmo quando a colagem está adequada.
Inspecione o estado da fresa antes de alterar a velocidade de avanço. Uma ferramenta afiada produz um corte limpo com resistência previsível. Uma ferramenta sem corte gera calor e força de tração, tornando a lâmina delicada mais propensa a fraturar ao longo do veio. Substitua ou gire pastilhas descartáveis de acordo com o estado real de sua aresta, e não apenas conforme um intervalo fixo de produção. Acabamentos abrasivos de lâmina, contaminação mineral e o material do painel influenciam a vida útil da ferramenta.
A profundidade de refilo deve remover a sobra prevista com a menor remoção prática de material. Um corte profundo exige que a ferramenta remova mais material, aumenta a força de corte e eleva a possibilidade de arrancar fibras de uma seção transversal ao veio. Ajuste o refilo bruto para deixar uma pequena margem para o refilo de acabamento quando o projeto da máquina utiliza etapas separadas. A fresa de acabamento deve remover somente o necessário para produzir uma borda nivelada.
Verifique a direção de rotação da fresa e a geometria da ferramenta em relação à configuração da máquina. O corte concordante e o corte convencional podem produzir resultados diferentes conforme o apoio, a direção do veio e a espessura do material. Não existe uma configuração universal adequada a todas as lâminas, mas a configuração correta deve manter a força de corte direcionada para uma condição de apoio estável, em vez de levantar a lâmina do painel.
A vibração exige uma verificação direta. Ouça alterações no som do eixo, inspecione rolamentos e suportes de ferramentas e assegure-se de que os dispositivos de pressão, guias e componentes do transportador estejam mantendo o painel firmemente preso. Um painel que se desloca levemente junto à fresa pode apresentar lascas intermitentes semelhantes a um problema de ferramenta sem corte. As peças de teste devem ser longas o suficiente para revelar se o dano ocorre apenas na entrada, apenas na saída ou aleatoriamente ao longo do corte.
Use os ajustes de corte de cantos e extremidades para proteger veios frágeis
Os cantos dianteiros e traseiros são especialmente vulneráveis porque a lâmina não está totalmente apoiada no instante em que a ferramenta entra ou sai. Se as lascas estiverem limitadas aos cantos, alterar a temperatura da cola provavelmente não resolverá o problema. Concentre-se na guia do painel, na sincronização do corte de extremidades, na afiação da fresa e na quantidade de material removida no canto.
Confirme que o painel é detectado de forma consistente e que o tempo do corte de extremidades corresponde ao comprimento real do painel e ao movimento de avanço. Um refilo fora de tempo pode atingir cedo demais, deixar uma ponta sem apoio ou remover uma seção maior do que o previsto. Em peças curtas, partidas e paradas frequentes também podem afetar a estabilidade do transportador. Execute várias peças, não apenas uma, antes de decidir que uma alteração de temporização está correta.
Para lâminas muito figuradas ou quebradiças, utilize uma abordagem de acabamento conservadora. Reduza a carga de refilo quando possível, mantenha o apoio próximo à peça e evite impor uma taxa de produção elevada que o material não possa suportar. Uma velocidade de produção adequada para fitas de melamina uniformes pode ser inadequada para lâminas naturais delicadas.
Não use o lixamento para esconder um refilo ruim
As estações de raspagem e lixamento devem aperfeiçoar uma borda quase limpa, e não corrigir arrancamentos severos. Um lixamento agressivo pode afinar a lâmina na borda, arredondar um perfil que deveria permanecer nítido ou expor uma linha mais clara do substrato. Também pode ocultar a verdadeira origem do defeito até que os painéis cheguem à montagem ou ao acabamento.
Ajuste a pressão do raspador e do lixamento de forma leve o suficiente para remover pequenas marcas de fresa sem penetrar na face da lâmina. Verifique o estado do abrasivo e mantenha a extração de pó eficiente; abrasivos carregados podem aquecer a superfície e deixar polimento ou marcas irregulares. Inspecione a borda após cada estação posterior. Se o defeito piorar após a raspagem, o raspador pode estar ajustado muito profundamente ou sua aresta pode estar danificada.
Quando a lâmina é preparada internamente, controle também a colagem anterior
Alguns problemas de qualidade de borda começam antes da colagem de bordas, especialmente quando lâminas de face ou painéis revestidos com lâmina foram prensados com temperatura ou pressão irregulares. Uma lâmina de face fracamente colada pode se levantar na borda do painel durante a fresagem, a colagem ou o refilo. Quando houver essa suspeita, inspecione o painel antes de ele entrar na coladeira de bordas: pressione levemente a face próximo ao perímetro e procure áreas soltas, bolhas ou adesão irregular.
Para o processamento de lâminas e painéis que exige prensagem controlada, equipamentos como umaPrensa Hidráulica a Quente de 200 Toneladas podem proporcionar fixação uniforme em grandes superfícies de painéis. Sua pressão nominal de 200 toneladas, três camadas de trabalho, aquecimento elétrico com óleo de transferência térmica e temperatura máxima de 150°C são relevantes quando a consistência da prensagem faz parte do processo de preparação do painel. Os parâmetros de prensagem ainda precisam corresponder à lâmina, ao substrato, ao adesivo e à montagem; uma fixação mais forte por si só não corrige condições inadequadas de temperatura ou cura.
Uma ordem prática de ajuste para resultados repetíveis
Quando surgirem defeitos, altere um grupo de variáveis por vez. Comece pela condição do material e da borda do painel, pois nenhuma estação posterior pode compensar de forma confiável lâminas soltas, bordas contaminadas ou marcas severas de serra. Em seguida, verifique a temperatura e a aplicação da cola, bem como a limpeza dos rolos. Depois ajuste os rolos de pressão, seguidos pelas ferramentas de refilo, margem de refilo e velocidade de avanço. Essa ordem evita que o operador mascare uma fresa sem corte com produção mais lenta ou esconda uma transferência deficiente de adesivo com força excessiva dos rolos.
- Prepare vários painéis de teste representativos, incluindo o veio da lâmina e o tipo de painel que causam o problema.
- Verifique o esquadro da borda, a condição da lâmina, a limpeza da cola, o alinhamento das guias e a afiação da fresa antes de ajustar os controles.
- Execute um teste em uma velocidade de avanço moderada e estável e inspecione o painel após a colagem, o refilo e o acabamento final.
- Ajuste uma configuração em um incremento medido e, em seguida, processe peças suficientes para confirmar que o resultado é repetível.
- Registre a combinação comprovada de velocidade de avanço, ajuste de cola, posição dos rolos, margem de refilo e condição da ferramenta para esse material.
Uma configuração registrada é particularmente útil ao alternar entre espécies de lâmina, espessuras ou substratos de painel. Ela não elimina a necessidade de peças de teste, mas fornece ao próximo operador um ponto de partida confiável. Bordas de lâmina limpas raramente são produzidas por um único ajuste “correto”; elas resultam de uma sequência controlada na qual o painel é bem preparado, a lâmina é apoiada, o adesivo é estável e a fresa remove apenas o que precisa remover.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.