


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quando uma máquina de prensa a quente para reciclagem de plástico é adequada para resíduos de filme plástico?
Os resíduos de filme são bons candidatos à prensagem a quente quando o seu principal problema é o volume, e não a contaminação. Filmes soltos de polietileno ou polipropileno ocupam uma quantidade desproporcional de espaço no piso, retêm ar durante o manuseio e são caros de transportar em cargas de baixa densidade. Uma prensa a quente é adequada para essa situação quando o material já foi coletado, separado a um nível viável e preparado para compressão em blocos estáveis para armazenamento, transporte ou alimentação em uma etapa posterior de reciclagem.
O equipamento não substitui a separação, lavagem, secagem ou peletização. Sua função mais importante está entre essas etapas: ele transforma filmes leves e irregulares em uma forma mais densa, mais fácil de empilhar, contar, proteger e transferir. Portanto, as melhores aplicações são definidas pela condição do resíduo e pelas necessidades do processo posterior, e não apenas pelo material do filme.
Comece pela condição do filme
As aparas limpas de produção costumam ser a aplicação mais evidente. Aparas de borda, sacos rejeitados, filmes impressos fora de especificação, recortes de embalagens e resíduos semelhantes de fábrica geralmente chegam com uma fonte de material conhecida e contaminação relativamente limitada. Se o filme estiver razoavelmente seco e não contiver quantidade excessiva de materiais estranhos, a compressão poderá reduzir a carga de manuseio sem introduzir uma etapa de preparação complexa.
Filmes pós-consumo lavados também podem ser adequados, mas somente após o controle da umidade. A água superficial retida dentro de um bloco comprimido cria problemas práticos: acrescenta peso desnecessário, favorece odores durante o armazenamento e pode gerar vapor quando o bloco é posteriormente aberto ou reaquecido. A prensa deve receber filme que tenha passado por secagem mecânica eficaz ou por outra etapa de secagem apropriada. O material que parece seco externamente, mas ainda contém aglomerados úmidos no centro, requer maior atenção, pois essas áreas frequentemente permanecem ocultas até depois da compactação.
A contaminação muda rapidamente a resposta. Areia, rótulos de papel, resíduos de alimentos, fragmentos metálicos, peças de plástico rígido e materiais tecidos não desaparecem sob pressão. Eles permanecem no bloco e podem danificar equipamentos posteriores, reduzir a qualidade do material reciclado ou dificultar a separação de um pacote compactado. Quando a qualidade do resíduo varia acentuadamente de uma carga para outra, uma prensa a quente ainda pode ser incluída na linha, mas a inspeção de recebimento e a pré-separação devem ser definidas antes da prensa, em vez de depender da avaliação visual na área de descarga.
O tipo de filme importa porque o calor não afeta todos os fluxos da mesma forma
A maior parte dos resíduos de filme contém poliolefinas, mas filmes mistos não são automaticamente intercambiáveis. Filmes de polietileno de baixa densidade, polietileno linear de baixa densidade, polietileno de alta densidade, polipropileno, embalagens multicamadas e estruturas laminadas respondem de forma diferente ao calor e à pressão. Seu comportamento de amolecimento, atrito, liberação de ar retido e tendência à fusão variam. Um fluxo de material com composição limitada e documentada é mais fácil de prensar em blocos repetíveis do que um fluxo composto por filmes de embalagem desconhecidos.
Para resíduos homogêneos gerados internamente, a faixa de prensagem costuma ser mais fácil de estabelecer. A temperatura precisa amolecer suficientemente os pontos de contato para que a massa se consolide, sem transformar o material em uma placa excessivamente fundida que seja difícil de separar depois. Para filmes mistos, o calor deve ser aplicado com mais cautela. Algumas camadas podem amolecer cedo, enquanto outros componentes permanecem rígidos, causando densidade irregular ou uma camada externa dura em torno de um núcleo elástico.
O filme impresso merece avaliação separada. A tinta em si nem sempre impede a compactação, mas alta cobertura de tinta, revestimentos, adesivos e resíduos de solventes podem alterar o odor, a aderência e a resposta ao calor. Um filme que parece limpo ainda pode liberar fumos quando aquecido se houver produtos químicos residuais do processo. A declaração do material, o processo de impressão e o histórico de armazenamento são mais úteis do que uma rápida inspeção visual.
Blocos densos só são úteis quando a próxima etapa pode aceitá-los
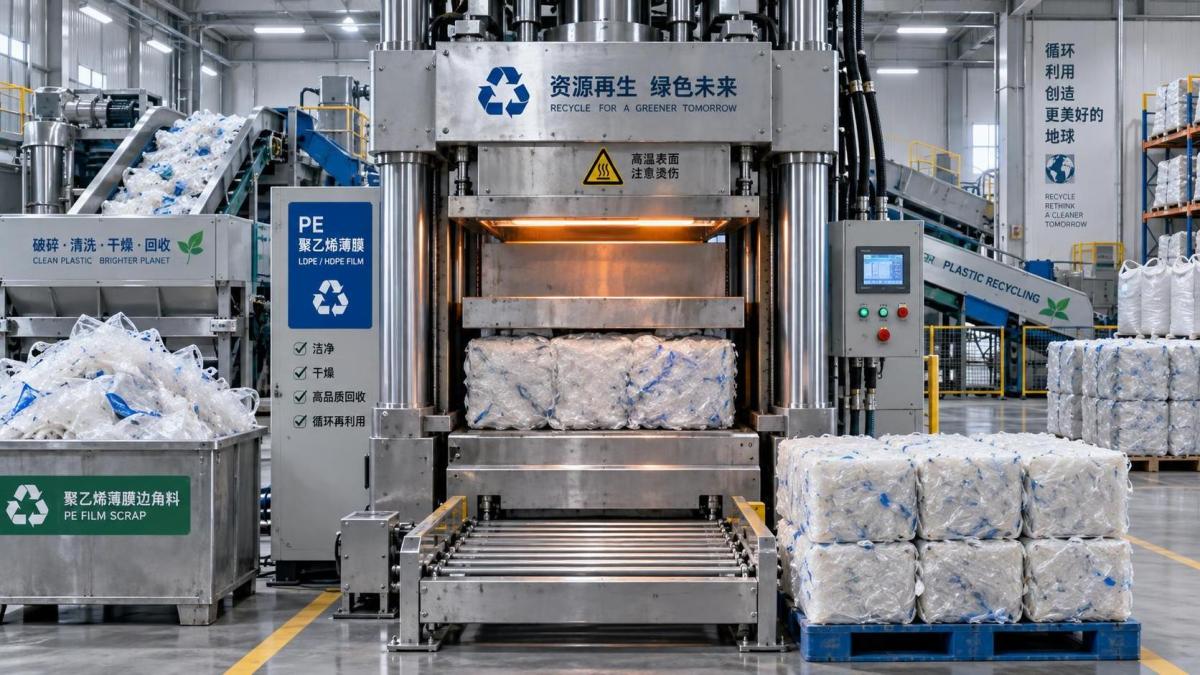
Uma Máquina de Prensa a Quente para Reciclagem de Plástico é apropriada quando blocos densificados melhoram a próxima etapa de movimentação física ou processamento. Isso normalmente inclui armazenamento em armazém, transferência interna por empilhadeira, carregamento de contêineres, envio a um reciclador externo ou alimentação controlada de um triturador, cortador, aglomerador ou sistema de preparação para extrusão.
No transporte, a vantagem decorre da redução do espaço vazio. O filme solto se desloca, se expande e deixa grande parte da carroceria do caminhão ou do contêiner preenchida por ar. Os blocos prensados empilham-se de forma mais previsível, desde que suas dimensões sejam adequadas ao palete, ao contêiner e ao sistema de elevação. O método de envio previsto deve ser considerado antes da escolha do tamanho do bloco. Um bloco fácil de produzir, mas difícil de carregar, pode gerar atrasos no manuseio em cada ponto de transferência.
Para a reciclagem posterior, a questão fundamental é se o bloco precisa ser aberto antes do processamento. Alguns trituradores e cortadores só podem aceitar material denso depois que ele é dividido em seções manejáveis. Se o sistema de alimentação planejado foi projetado para filme solto, blocos firmemente consolidados podem formar pontes na entrada ou sobrecarregar a etapa inicial de corte. Nesse caso, a prensa não é inerentemente inadequada, mas a linha precisa de um arranjo de quebra de blocos ou de alimentação dosada entre o armazenamento e a redução de tamanho.
A compressão é particularmente valiosa onde o filme se acumula mais rapidamente do que pode ser processado. Uma linha de reciclagem pode operar em lotes, enquanto os resíduos de filme são gerados todos os dias. Densificar o material cria um estoque regulador mais organizado e evita que resíduos soltos se espalhem pelos corredores ou áreas de produção. Esse benefício desaparece quando os blocos permanecem armazenados por tanto tempo que a identidade do material, a separação dos lotes ou a condição de umidade se perdem. Cada bloco precisa de um método prático de identificação vinculado à origem, família de polímeros, data e qualquer status de limpeza relevante.
A capacidade de produção deve corresponder ao padrão real de acúmulo
A capacidade nominal da prensa é fácil de interpretar incorretamente ao avaliar uma aplicação de filme. Uma máquina pode ser capaz de exercer força suficiente, mas ainda assim ser pouco compatível com o fluxo de material que chega da separação ou da lavagem. O filme é volumoso antes da compressão, portanto o funil de recebimento, a área de pré-carga e a zona de preparação do material frequentemente determinam se a prensa opera sem problemas. Uma câmara pequena, repetidamente preenchida com filme solto, pode consumir mais mão de obra e tempo do que o esperado, mesmo quando os blocos finais são densos.
Considere todo o ciclo: carregamento, liberação de ar, aquecimento, prensagem, tempo de permanência, resfriamento ou estabilização, descarga e remoção do bloco. A prensa deve ser avaliada em relação ao pico de acúmulo, e não apenas à quantidade média de resíduo gerada durante um período prolongado. Resíduos de filme raramente chegam em um fluxo perfeitamente uniforme. Uma linha de fabricação de sacos, uma operação de conversão de embalagens, um turno de limpeza ou um cronograma de recebimento no armazém podem gerar grandes picos de curto prazo.
A transferência de calor é outra limitação prática. Uma carga espessa não aquece uniformemente da parte externa para o interior. Se o ciclo for reduzido de forma excessiva, as camadas externas podem parecer consolidadas enquanto o centro retém ar e volta a expandir após a descarga. Aumentar apenas a pressão não resolve essa condição. Isso pode criar uma camada externa densa que torna o problema interno menos visível. A consistência do bloco deve ser verificada depois que ele se estabilizar, e não apenas no momento da ejeção.
Também há um ponto em que a prensagem a quente é desnecessária. Filmes limpos e secos destinados à redução imediata de tamanho podem ser transferidos diretamente para a máquina seguinte se o espaço no piso e as rotas de manuseio permitirem. Usar calor apenas porque o filme é leve pode adicionar consumo de energia, tempo de ciclo e uma operação adicional de transferência sem melhorar a linha. A enfardadeira a frio pode ser suficiente quando um fardo permanece estável e o equipamento posterior já foi projetado para abri-lo. A prensagem a quente torna-se mais justificável quando são necessários maior densidade, formato de bloco mais firme ou menor retorno elástico.
Separe a remoção de ar da fusão do material
A compressão de filme envolve dois efeitos diferentes que frequentemente são confundidos. Primeiro, o filme se dobra, colapsa e libera o ar retido. Segundo, o calor amolece as superfícies do polímero para que a massa mantenha sua forma comprimida. A boa formação de blocos requer ambos os efeitos na ordem correta. Se o filme solto for forçado para baixo muito rapidamente, o ar retido poderá resistir à compressão e produzir camadas irregulares. Se o calor for aplicado com demasiada intensidade ou por tempo excessivo, o material poderá fundir além do necessário para armazenamento e manuseio.
Blocos excessivamente fundidos criam diversas dificuldades posteriores. Podem exigir mais energia de corte, produzir fragmentos grandes em vez de uma alimentação controlada e limitar a possibilidade de remover um contaminante que não foi detectado antes da prensagem. Um exterior brilhante e muito duro nem sempre é sinal de um bom resultado. Isso pode indicar que as camadas superficiais receberam mais calor do que o núcleo, especialmente quando a carga era irregular.
Blocos subaquecidos apresentam o problema oposto. Parecem compactos enquanto ainda estão na câmara, mas se expandem após a liberação, perdem a forma quadrada ou soltam filme durante a movimentação por empilhadeira. O retorno elástico é especialmente comum em filmes altamente elásticos e cargas com espessuras mistas. O objetivo é obter um bloco suficientemente estável para a rota logística pretendida, e não a máxima dureza possível.
As condições de instalação podem determinar se o arranjo é prático
Uma prensa reduz o volume dos resíduos, mas necessita de espaço ao redor para o material antes e depois da compressão. O layout deve permitir a preparação de filme solto, o carregamento seguro, espaço livre para descarga, resfriamento dos blocos quando necessário, acesso de empilhadeiras e uma rota até o próximo ponto de processamento. Planejar apenas em torno da área ocupada pela prensa frequentemente cria congestionamentos, porque o material de entrada ocupa muito mais volume do que o bloco acabado.
A ventilação merece atenção quando há filme aquecido, resíduos impressos, revestimentos ou produtos químicos residuais de lavagem. A necessidade é determinada pelo fluxo real de material e pela temperatura de operação. Os pontos de exaustão devem captar as emissões próximos ao processo, em vez de depender apenas da ventilação geral do edifício. A mesma avaliação deve incluir carga elétrica, controle de aquecimento, acesso para manutenção hidráulica e espaço livre para abrir proteções ou remover um bloco que não se solte adequadamente.
Os arranjos de manuseio precisam corresponder à massa e à condição superficial do bloco. Um bloco denso pode ser estável sobre um palete plano, mas deslizar quando inclinado ou transferido em garfos lisos. Os blocos de filme costumam ser menos tolerantes do que fardos rígidos, pois suas superfícies podem amolecer, deformar-se ou tornar-se irregulares. A seleção de paletes, a altura de empilhamento, o envolvimento quando apropriado e a separação entre classes incompatíveis de materiais devem ser definidos antes do início da produção regular.
Quando a máquina não é adequada
A prensagem a quente é uma opção fraca para resíduos de filme úmidos, fortemente contaminados, quimicamente incertos ou destinados ao processamento imediato sem restrições de armazenamento ou frete. Ela também é inadequada quando a composição do material muda constantemente e não é possível realizar uma segregação confiável. Nessas condições, a compactação pode ocultar problemas de qualidade dentro de um bloco denso e transferir o problema para o processo seguinte.
Filmes muito finos com contaminação por adesivos, embalagens de barreira multicamadas e materiais flexíveis mistos exigem testes com resíduos representativos, em vez de amostras selecionadas pela aparência. O resultado da prensagem deve ser avaliado após o resfriamento e após a abertura ou a alimentação do bloco no equipamento posterior pretendido. Um bloco que parece aceitável na descarga ainda pode se revelar inadequado quando chega a um cortador, extrusora ou rota de transporte.
Uma avaliação sensata começa com um fluxo de material definido, condição representativa de umidade, acúmulo diário esperado, dimensões dos blocos e o destino exato após a prensagem. Esses detalhes revelam se a prensagem a quente resolve um problema real de logística ou alimentação, ou apenas acrescenta outra operação. Quando o filme está limpo ou devidamente lavado, seco, razoavelmente separado e limitado pela baixa densidade aparente, o processo pode criar uma forma intermediária controlada que apoia o restante da linha de reciclagem.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.